工業製造
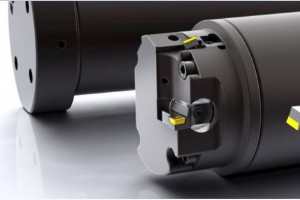
製造業におけるいくつかの現在のトレンドが、精密穴あけと長尺工具を用いた旋削加工の難易度を高めています。より厳しい公差と揺るぎない繰り返し精度への要求は継続的に高まっています。新しい高性能ワーク材料は加工がより困難で、機械システム内の応力を増大させます。時間とコストを節約するため、メーカーは複数部品を単一のモノリシックワークピースに統合し、深穴加工と複雑な部品の長尺旋削を複合加工機で行う必要が出てきています。 これらの課題を克服しようとするメーカーは、機械システムのすべての要素を検討し、成功を保証する技術と工具を適用しなければなりません。主要な要素には、機械剛性、ツールホルディング、ワーククラン

機械工場がフライス工具を購入する際、2つの主要な考慮事項があります:工具寿命と生産性。残念ながら、これらのパラメータはエンジニアが「負の相関」と呼ぶ関係にあります。 これは、一方が増えると他方が減るという技術的な言い方です。 「一般的に、工具により強く送れば、それだけ摩耗が進みます」と、航空宇宙から自動車、重工業まで幅広い業界にエンドミルなどの切削工具を供給するリーディングサプライヤー、OSGのアプリケーションエンジニア、ダニエル・ドミンスキー氏は語ります。 OSGは、AブランドAE-Nエンドミルでこのジレンマに対処しました。3枚刃で、ダイヤモンドライクカーボン(DLC)コーティングにより滑ら
リード角加工で菱形(ダイヤモンド型)工具を使い潰すのに疲れた? リード角が生む問題と、切削工具メーカーが推奨する最適化のベストプラクティスを探ります。 汎用旋削作業では、CNMGタイプの80度菱形インサートが長らく第一選択肢でした。広く入手可能で、価格も手頃、幅広い材料で良好な工具寿命を提供します。同じ工具で端面加工と外径加工ができるため、セットアップを簡素化し、工具交換によるタイムロスを削減できます。この二役により、混雑しがちな旋盤タレットで少なくとも1工具ステーションを空けられます。 現状:負のリード角が切削工具寿命に影響 課題は、ワーク材料が「切削しにくい」カテゴリに属する場合に生じます
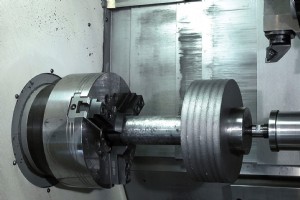
この難削材は切削工具に独特の要求を突きつけますが、R&D、ラボテスト、実用途での成果の組み合わせが効果的な解決策を導いています。 鋳鉄は依然として最も加工が難しい材料の一つです。その主な理由は、組成の不均一性と構造のばらつき、特に外表面において顕著だからです。これにより、機械加工性に大きなばらつきが生じます。断続切削や不安定な機械条件も、鋳鉄加工時には考慮しなければなりません。これらの要因は切削工具、特に大量生産における荒加工工具にとって特に厳しく、工具寿命とプロセス信頼性がコストに大きな影響を与えます。 軽金属合金の使用増加にもかかわらず、鋳鉄は依然として多用されています。軽金属合金の台頭
メーカーが利益確保のため「より少ないリソースでより多く」を求める中、リモート測定は不可欠です。実質的にあらゆる場所から重要な測定ポイントを収集するツールについて、知っておくべきことを解説します。 計測は測定の科学です。深く技術的なトピックですが、自動車メーカー、航空宇宙施設、医療機器メーカー、そして離散部品製造に関わるすべての人にとって、計測は主に部品フィーチャーの深さ、直径、位置、長さ、角度が寸法公差を満たすことを保証することです。 しかし、計測にはマイクロメータとハイトゲージ以上のものがあります。それは次元データ収集から始まり、それに続く統計的分析です。 自動化とコスト効率 品質管理におけ
数十年操業してきた多くのメーカーは、古い機械について同様の疑問を抱えています。定期メンテナンスはもちろん必須です。しかし、機器を新品時のような最高効率と品質に戻すことはどうでしょうか? ウルトラ・テック・マシナリーのシニアプロダクト開発/アプリケーションスペシャリスト、リック・モスカリーノ氏は、この質問を年に数十回受けます。適切なエンジニアリンググループを見つけることが、あなたにとって最も有益な答えを得る鍵です。 「リマニュファクチャラーは製造業を熟知しているべきです。そして、機械の再生産や重要機械のコンポーネント再構築には、膨大な潜在力があることを知っているべきです」とモスカリーノ氏。 この
すべてのオペレーションマネージャーのトップ目標は、機械的エラーであれ人的エラーであれ、ショップフロアでのエラーを減らすことです。0%エラー率の達成はかなり困難ですが、現実にはわずかなエラー率でも瞬く間に積み上がります。 『Competitive Production』誌の記事がこのことを視野に入れてくれます: バンドソーイングにおいて、エラーは管理者のトップ懸念事項の一つです。LENOXのマシュー・ラクロワ氏がここで説明する通り、製造業者とその他の金属切削ショップには、バンドソープロセスに関する3つの主要な懸念領域があります。「製造業者から繰り返し聞くトップのフラストレーションは、機械ダウンタ
コスト削減であれ、廃棄物量削減であれ、金属加工メーカーはクーラントと液体を自社でリサイクルすることでメリットを得ています。液体メーカーとろ過システムメーカーに話を聞き、知っておくべきことを整理しました。 今日の製造業でリーン製造プラクティスがこれほど注目されていることを考えれば、プロセス改善とコスト削減を同時に実現する手法を企業が採用するのは自然な流れです。クーラント使用と工作機械クーラント廃棄も例外ではありません。多くのメーカーが金属加工液のリサイクルに価値を見出し、高額になりがちな廃棄コストを削減し、MWFの寿命を延ばしています。 クーラントベンダーとリサイクルシステムベンダーの双方が、メ
ツールアップグレードの「スイートスポット」を見極めるのは難しい。全力投資すればROIが得られないかもしれない。安すぎれば生産性を阻害するかもしれない。よりハイエンドなエンドミルへの投資を判断する方法を見てみよう。 工具寿命が悪い。生産ノルマが達成できない。公差が守れない。これらに心当たりはないだろうか? フライス加工マシニストにとって、これらはより良いエンドミルへのアップグレードを検討する理由のほんの一部だ。問題は、どれを買うか? そして、プレミアム工具の高コストに見合うメリットがあるか? 答えは、加工する材料と工作機械の性能ポテンシャルに依存する。状況によっては、エンドミル界のBMW X5を
一貫した方法で収集された検査データは、製造プロセスに関する豊富な情報を提供し、オペレーターが受動的ではなく能動的に、さまざまな品質問題を顕在化する前に防止できるようにします。業界大手の一社に、計測におけるデータ活用法を聞きました。 機械加工または加工された部品を検査することは良いことですが、結果を切削工具の交換やマシンオフセットの調整にしか使わないなら、貴重な継続的改善ツールを逃しています。 すでに統計的工程管理(SPC)を実施しているなら、それが十分かどうか疑問に思うかもしれません。良い質問です。統計的工程管理は品質トレンドの把握、運用コスト削減、製品欠陥回避に優れた方法です。ぜひ継続してく
困難な時期には、ビジネスを存続させ、可能なら成長させたいものです。しかし、それは必ずしも簡単ではありません。ここでは、グーリングがいかに顧客の生産性向上を支援しているかを紹介します。 メーカーがCOVID-19パンデミックによる需要混乱に直面する中、多くの企業が生産レベルの維持、あるいは向上のアイデアを探しています。 一部企業の典型的な膝 jerk反応は、サプライヤーに将来購入分の一律値引き(通常5〜10%)を要請し、財務負担を相殺しようとすることだと、グーリングのプロダクトマネジメント・ビジネス開発ディレクター、ブランドン・ハル氏は語ります。これは期待する結果をもたらさないことが多い「その場
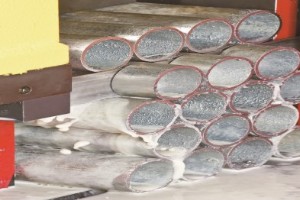
最良のソーイング結果を得るには、材料特性とサイズが切削にどう影響するかを知ること。 ジェイ・ゴードン、北米セールスマネージャー/ソー&ハンドツール、L.S.スタレット社 すべての材料は独自の切削課題を提示します。切削開始前に材料特性を理解することが、バンドソーブレード寿命と生産結果を最大化する最良の機会となります。この記事では一般的な経験則を紹介します。 軟らかい材料 軟らかい材料には一般的に炭素鋼、アルミニウム、銅などが含まれます。場合によっては、軟らかい材料が硬い材料と同様に切削困難なことがあります。軟らかい材料は歯のチップポケット(ガレット)を詰まらせやすく、早期摩耗や、最悪の場合、歯飛
COVID-19パンデミックは、製造施設内での自動化の必要性を浮き彫りにしました。協働ロボットなどの革新が、いかに企業のビジネスプロセス改善を助けているかを解説します。 ほとんどの産業がCOVID-19パンデミックの影響を受けましたが、中にはより深刻な打撃を受けた産業もあります。 例えば米国製造業を挙げましょう。需要低迷と労働者保護のための徹底清掃により、施設が稼働停止し、生産が鈍化しました。企業は原材料と個人防護具の深刻な不足にも直面しました。 しかし、これらの課題にもかかわらず、メーカーは生産を継続する方法を見出しました。一部は必須医療用品への生産転換で対応し、他は混乱したサプライチェーン
注目の四半期調査で製造業の超ポジティブなセンチメントが明らかに。一方、月次レポートでは切削工具活動に山谷があるものの、前年比で業界全体の工具成長は3.5%増。 全米製造業協会(NAM)の最近の調査によると、製造業者の実に93%が自社の見通しについて圧倒的にポジティブです。そのうち約60%は、国全体としても正しい方向に向かっていると考えています。 NAMの20年間の調査史上、これらの数値は過去最高です。ちょうど1年前の同時期には、回答者のわずか57%しか自社の成功にポジティブではありませんでした。12月には、ほぼ80%が自社の仕事と成長の性質について楽観的でした。 製造業者が自社の雇用、輸出入、
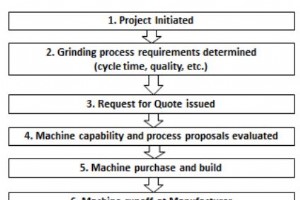
一般的に、自動車エンジンや航空機エンジンブレード・ベーンなど、研削プロセスを含む複雑な部品を生産する新規大量生産ラインは、図1に示す通り、工作機械調達から実際の生産まで様々な段階を経ます。もし「ハイリスク」と見なされるプロセスが含まれる場合、「開発時間」がスケジュールされ、砥石能力評価と購入(ステップ4と5)の一環としてテストと改良が行われます。これは効果的な戦略で、プログラム立ち上げに関連する問題を大幅に減らしますが、時間とコストがかかります。多くの場合、ワークピースサンプルが入手できないか、さらなる設計変更の対象となるプロトタイプしかないためです。このようなケースや、既存設計から「根本的に
まだフライトクリティカルなハードウェアではないかもしれませんが、商用・軍用航空機および宇宙船向け3Dプリント部品は、重量削減と材料コスト削減を容易にしています。つまり、非常に特定のユースケースではROIがあり、その節約分を有効活用することで機能的利益が生まれています。 アディティブ・マニュファクチャリング(積層造形)には明るい未来があります。しかし、航空宇宙・防衛産業において、その未来はどれほど明るいのでしょうか。3Dプリント部品が今日どのようなインパクトを与えているか、そしていくつかの限界について探ります。 3Dシステムズと3DDirectionsのエンジニアリング専門家に話を聞き、航空宇宙
より簡単で速いセットアップ、より厳しい公差、より良い制御オプションなど、5軸システムで3+2加工を行うことは、今日の製造現場において最も精度が高く効率的な部品製造を実現するのに役立ちます。 5軸機で3+2加工を行う理由は数多くあります。例えば、医療用インプラントの大口契約が終了し、5軸マシニングセンタ導入の正当性が失われ、新たな仕事を探している場合。あるいは、現在別々の工程で加工している2つの部品フィーチャー間の真位置公差を満たすのに苦労している場合。または、3軸マシニングセンタで待機している部品の山にうんざりしている場合。状況が何であれ、5軸機で3+2加工を行うことは、あなたが下した最高の決
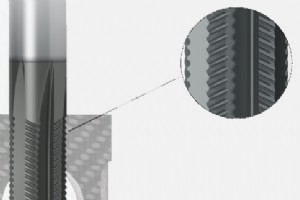
繊維強化プラスチック(FRP)は、高比強度と低重量が不可欠な用途で使用されます。FRPや積層材(FRP/金属複合材)を部品損傷なく加工するには、切れ刃品質と耐摩耗性が絶対的に重要です。 FRP加工の課題 繊維のほつれや分裂 剥離 「ピールアップ」や「プッシュアウト」による部品損傷 バリ発生 熱損傷 グーリングのFR 100高性能フライスカッターは、FRP加工に伴うこれらの課題に対応します。 特長: 圧縮切削 FR 100のせん断作用により、剥離、繊維ほつれ、熱損傷を防止します。 クリーンな出口 目標はFRP繊維の剥離やほつれを防ぐこと。クリーンなエッジを持つ出口穴が、グーリングの成功を
あらゆる用途において、溶接のための金属準備を適切に行うことは、高品質な結果の創出、安定した生産性の維持、コストの最小化(特にやり直しとダウンタイムに関連するコスト)の鍵となります。 可能な限り清潔な表面から始めることで、健全で強力な溶接が得られる可能性が大幅に高まります。だからこそ、オペレーターに正しく効率的に溶接準備を完了するためのベストプラクティスを身につけさせ、溶接作業全体を合理化することが重要です。 計画を立てる 適切な溶接準備のためには、開始前に計画を立てることが重要です。そうでなければ、一見シンプルなプロジェクトに飛び込み、すぐに多くの要因が高コストな遅延、追加工程、やり直しを招く
トニー・ハフォード、カテゴリーマネージャー-金属加工、ワイラー・アブラシブズ・グループ ステンレス鋼が使用される理由は、その機械的特性や外観など複数あります。しかし、多くの人が最初に思い浮かべるのは耐食性であり、これが多くの用途で非常に望ましい特性となっています。例えば、ステンレス鋼は食品、医療、建設、自動車、海洋産業などで幅広く使用されています。 ステンレス鋼は一般的に炭素鋼より高価なため、適切な研削材の選定と正しい保管が極めて重要です。 これを実践すれば、生産効率を大幅に向上させ、やり直しコストを削減し、材料廃棄を減らせます。 産業市場で最も一般的なステンレス鋼グレードは304と316です
産業技術