工業製造

サプライチェーンから完成品の据付まで、段階的な最適化が未来の製造業の中心になります。最適化をより自動化するには何が必要か? マシンインテリジェンスと機械学習です。探ってみましょう。 今日の製造業のエンジンはCNC機械加工にあります。しかしCNCはどこへ向かうのか? 業界専門家と研究者によれば、継続的な自動最適化に向かっています。 最適化はシンプルな概念に聞こえますが、自動化するとなると複雑です。ソフトウェアとデータ——そして人間の解釈——を含む膨大な基盤技術が、製造業における自動化を現実にするために必要だからです。 CNCシステム内で真にインパクトを与えると期待される2領域、機械学習と人
CNC機械加工の生産性を簡単かつ安価に高める方法をお探しですか? 切削液の見直しだけで解決するかもしれません。 新しいまたは改良された切削工具、ソフトウェアパッケージ、ワークホールディング、工作機械が日々登場しているように見えます。それらはすべて、CNC機械加工をより効率的かつコスト効率よくするために設計されています。 しかし、より高い生産性を阻害している、機械加工パズルの中で最も基本的で、しばしば過小評価されている1つのピースについて考えたことはありますか? 答えはあなたの切削液です。 「多くのショップが工作機械やその他の加工技術をアップグレードしますが、同時に切削液をアップグレードす
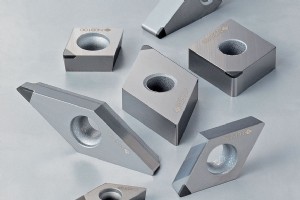
困難な加工ジョブでは複数回の工具交換が必要になることがあり、工具寿命を延ばす耐久性の高い工具が強く求められます。住友電工のバインダーレスCBNとバインダーレスPCD工具が、難削材加工に長寿命・高硬度切削オプションを提供する仕組みを紹介します。 住友電工は常に製品ラインの近代化に取り組んできました。 その研究開発の最新成果は、チタン合金などの難削材加工において、エンドユーザーにより高い汎用性をもたらす一連の切削工具です。 住友電工のエンジニアたちは、バインダーレスCBN(立方晶窒化ホウ素)とバインダーレスPCD(多結晶ダイヤモンド)工具の開発に成功しました。 これらの製品は、ナノメートル
歯科フライス加工は、私たちが通常想像する機械加工とは全く異なるように見えますが、注目すべき類似点があります。歯科用工具があなたの機械工場でも役立つ可能性を探ります。 人間が時折歯痛に悩まされ、クラウン、インプラント、ブリッジを必要とするのは悲しい現実です。 しかし、歯科医の椅子に座り、口を大きく開けて天井を見上げながら、歯科補綴物の裏にある製造プロセスについて考えたことはありますか? 何の材料でできており、どんなCNC機器と切削工具で加工されているのか? そして、日々の工場作業と歯科加工を何が区別するのか? ほとんどの部分では、キオスクのようなコンパクトなマシニングセンターと「チェアサ
機械加工における「ハイパフォーマンス」の定義は、被削材と総操業コストによって決まります。ジョブの目的とニーズが工具選定の指針となるべきだと、サンドビック・コロマントは見出しています。 工具選定の意思決定プロセスを見直す時期かもしれません。個々の工具コストが最重要要因でしょうか? 製造コストの大半は人件費と設備費です。工具コストは総コストのわずか3%しか占めません。 効率的かつ最高品質で部品を作ることが生産の重要ドライバーなら、被削材に適した適切な工具選定が大きな違いを生みます。 この以前公開された記事で、サンドビック・コロマントのラウンドツールスペシャリスト、クリス・マクドナルド氏は、
プログラミングは現代機械加工の核心です。業界がどこへ向かおうと、最新情報をキャッチアップし、生涯学習にコミットすることが不可欠です。未来のマシンプログラマーは、コード開発者、システムインテグレーター、それともAIイネーブラーとなるのでしょうか? 機械加工は将来どこまで自動化されるのか? 機能はどこまで「缶詰(フィーチャーベース)」化するのか? スキル不足を見据え、フィーチャーベース方向へさらに進むべきだとの意見もあります。自動化は進んでいます——しかし、維持、トラブルシューティング、プログラミングには人間の介入が必要です。業界が完全に自動化だけで運営されることはないでしょう。 「素晴らし
熟練労働者の確保は、特に製造現場では課題です。Tooling U-SMEのラーニング&パフォーマンス改善ディレクター、ジョン・ヒンドマン氏が最近開催したウェビナーで、見習い制度がいかに企業の熟練人材育成と定着に役立つかを語りました。 伝統的な機械技師見習い制度は、常に「働きながら学ぶ」ことを意味してきました。ヒンドマン氏によれば、見習い制度は少なくとも1600年代から存在し、当時は一種の契約隷属でした。今日、米国には約50万人の登録見習いがいます。昔の見習いとは異なり、現代の見習いはOJT(職場内訓練)に加え、教室学習と自主学習を組み合わせることが多いです。 ヒンドマン氏は、Tooling
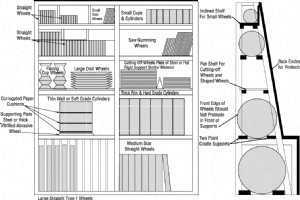
研削砥石は極めて危険です。オーバーレブ(許容最高回転数超過)時に微細な欠陥やクラックがあれば、砥石が粉砕し、破片が飛散して作業者や同僚を負傷させる可能性があります。研削砥石の適切なケアとメンテナンスについて知っておくべきことを解説します。 長い歴史、極めて高い精度、最硬金属をガラスのような仕上げで加工できる能力を持ちながら、研削は依然として少し「ブラックアート(職人芸)」の色合いを残しています。 粒度、結合剤、砥粒自体など多数の変数があるため、特定の研削用途に最適な砥石を見つけること自体が難しく、ましてや適切に使用し、手入れすることはさらに困難です。幸い、このテーマについて無料アドバイスを
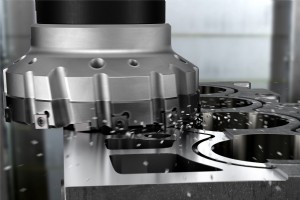
自動車業界でエンジン、パワートレイン、ウォーターポンプ、ブレーキシステム部品のアルミニウム製化が進む中、OEMとサプライチェーンパートナーの課題は、より生産性の高いフライス加工を提供することです。エンジン部品加工の全工程において最適化されたフライスカッターを正しく適用することで、大きな利益を生み出せるこの分野では、工具選定が真の市場差別化の鍵となります。 従来型およびハイブリッド乗用車向けアルミニウムエンジンの生産台数は前年比で増加し続けており、現在では年間約1億台が製造されています。これらのエンジンには、鋳造後に複雑な形状を持ち、多様かつ不可欠な一連のフライス加工を必要とする部品が組み込ま
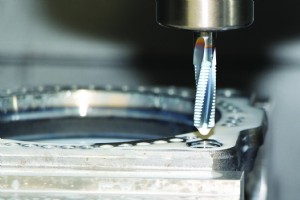
不適切なチップ管理は、機械技師にとって工具寿命の短縮、仕上げ面粗さの悪化、安全上の危険といった問題を引き起こします。これらは企業に膨大な生産時間の損失と収益逸失をもたらします。ここでは対策を紹介します。 タッピング作業時のチップ詰まりは、ネジ品質の低下、工具寿命の短縮、そして最悪の場合、破壊的な故障(タップ折損)を招きます。部品が救済可能だとしても、最後の事態では、シンカーEDMや機械的手段で折損タップを取り出すために、追加費用と時間を要します。 このシナリオに伴うリスクは、スレッドミリングの人気を裏付けています。スレッドミリングは、ねじ切りプロセスに対する機械技師の制御性を大幅に高めるだ
機械加工と切削作業におけるサイクルタイム改善の課題は、しばしば機械技師を新たなソリューション探しへと駆り立てます。大量生産、厳格なプロセス管理、自動車業界が要求する高品質に対し、各工場がどう対応しているかを紹介します。 自動車加工といえば、専用工作機械が鋼鉄や鋳鉄部品を何十億個も生産し続けるイメージがあります。 しかし、過去10年ほどで、自動車メーカーとサプライヤーがフレキシブル生産システムと先進材料へ移行したことで、そのビジョンは多少変化しました。 それでも、自動車分野の生産数量が他業界より著しく多いという事実は変わりません。 こうした仕事を追求する工場は、鉛筆を極限まで尖らせ(コス
ソリッドラウンドツール(SRT)は、超硬ドリル、フライス、タップ、リーマ、ねじ切りの各分野における多様な用途をカバーしています。各工具は、高品質、高精度、最大生産性の要求を満たすよう設計され、お客様の加工プロセスから最大の成果を引き出せるようになっています。しかし、これらの用途をカバーする幅広い工具ラインアップの中から、どうすれば正しい選択ができるでしょうか? 重要なのは作業の規模ではなく、用途の範囲です。この言葉こそが、超硬ソリッドラウンドツールを選定する際の指針となるべきです。 サンドビック・コロマントのあらゆる活動は、ワークフロー、効率、生産性のサポートを目的としています。経験から、そ
2017年が製造業界にとって強力な年として記録されるか? 第3四半期と前年比のトレンドラインはそう示唆しています。問題は、成長が第4四半期および2018年にかけても拡大し続けるかどうかです。 特に米国において、製造業のセンチメントと活動にとって「ポジティブ」な1年となっています。切削工具活動、購買担当者景気指数(PMI)、設備投資と耐久財支出において、強力で測定可能な成長と信頼が見られます。製造業の主要経済トレンドラインは、2017年に健全なビジネス投資と活動を示していますが、ピークアウトしたのか、モメンタムを維持するのかが焦点です。 速報GDP値では、経済は年間3%成長しています。購買担
工作機械の歴史は、機械、切削工具、コンポーネントが異なるペースで進化し、しばしば互いに飛び越えながら常に進化し続けています。1990年代初頭にスピンドル回転数が上昇し始めると、国際的なメーカー、研究者、ドイツ工具製造協会のグループが集まり、ツールホルダーの性能が遅れを取らないよう規格策定に取り組みました。彼らの作業により、HSKツールホルダーとスピンドルのドイツDIN規格が生まれました。 面白いのは、HSKツールホルダーには1つのスタイルしかないわけではないことです。グループはAからFまでの文字で表される計6種類のHSKスタイルを定義しました。各スタイルはターゲット用途に合わせた異なる特徴を
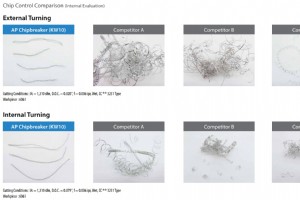
アルミニウム合金は、超合金などの金属と比べて加工が容易ですが、低出力機器を使用した旋削作業において、コストのかかるチップコントロールの問題という大きな欠点があります。 アルミニウムの優れた切削性とその落とし穴 アルミニウム合金は、米国鉄鋼協会(AISI)の切削性チャートで約400というスコアを獲得し、真鍮とマグネシウムを除くすべての金属を上回っています。参考までに、B1112冷間引抜鋼は100、SUS316ステンレス鋼は45、一部のニッケル基超合金は10台前半です。 実際、アルミニウムの切削性は非常に高いため、多くの切削性チャートでは記載すらされていません。この金属での材料除去は、利用可能な
エリオット・シェパード著、Weiler Abrasivesアソシエイトプロダクトマネージャー 工具に適した研削砥石をマッチングさせることは、あらゆるアプリケーションで極めて重要です。間違った製品を間違った速度で使えば、生産性を阻害し、オペレーターと周囲作業者にとって危険です。 切断・研削砥石やフラップディスクを選ぶ際、オペレーターは使用工具のフリースピードと同等以上の定格品を選ばなければなりません。大径砥石は低RPM工具で、小径品は高RPM工具で使用します。 研削砥石のオーバースピードは重大な安全ハザードを生みます。工具ガードを常時装着することは、オペレーター保護だけでなく、工具定格外の大径砥
切削工具振れとツールホルダーアンバランスは加工を困難にします。工具バランシング技術と、この手順を正しく行うことで振動を最小限に抑え、表面仕上げと工具寿命の両方を改善する方法を解説します。 工具バランシングは、主軸回転数20,000rpm以上の高速加工では必須です。しかし多くの専門家は、バランシングの必要性はわずか6,000rpmから始まると指摘し、この重要ステップを省くと工具寿命と生産性の両方が低下すると警告します。 Haimer Inc.社長のブレント・ホルデン氏はその一人です。15年前、ウィスコンシン州のある機械ショップがボーリング加工で苦戦していた話をよく引き合いに出します。Haimer
自分のCNCビジネスを始めたい? まさにそれを実行した会社から、考えるべき全詳細を学びましょう。MSC顧客であるRocket Machining & Designは、新参者ながら早期段階で一生分の教訓と知恵を得ました——精密自動車部品・医療機器部品・試作ビジネスを多数抱えています。 24歳のデュアン・スパーリング氏は、製造業では労働者平均年齢44歳(米労働省統計)という中で、典型的なジョブショップオーナーとは異なります。 スパーリング氏はRocket Machining & Designを所有し、ミシガン州バトルクリーク拠点の小規模7名精密ショップで、カラマズー近郊で自動車・医療部品を製造
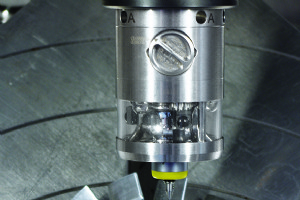
工作機械の自動化が進む中、インプロセスプロービングは急速に標準化しつつあります。この実践のメリットについて知っておくべきことをまとめました。 まだ工具長・径を手動設定していますか? ワークオフセット拾いも手動? これらはエラーを招きやすく手間もかかるのに、なぜ続けるのでしょう? マシン上プロービングシステムは、取り付けられるCNC旋盤・マシニングセンタとほぼ同じ歴史を持ちます。高速、使いやすく、能力は増す一方です。ウィグラーやエッジファインダー——ペーパーテープや高速工具ビットと同じくらい時代遅れなデバイス——を不要にします。 マニュエル・ミューラー氏も同感です。Hexagon M
業界誌、このようなWebサイト、毎月訪れる切削工具セールスパーソン——あらゆる場面で加工プロセス改善のアイデアが溢れています。それは良いことです。あらゆる形の新技術を学ぶことは、サイクルタイム短縮と競争力強化の鍵だからです。しかし、なぜ最初からサイクルタイムがそんなに長いのか、考えたことはありますか? 長期案件で工具寿命が悪く、トラブルシューティングする時間を取らず、ただフィードレートオーバーライドを数ノッチ下げて放置した経験はありませんか? あるいは先月インコネル部品ロットでタップを何本も折り、地元セールスレップに相談せず、手作業でネジ切りすることにした経験は? 残念ながら、こうした状況は非
産業技術