工業製造
プラスチック射出成形の専門家をお探しですか?もしそうなら、誰と連携するか慎重に検討する必要があります。射出成形チームを探す際には多くの選択肢がありますが、あなたの会社を成功に導く最良のポジションに置くため、選択肢を慎重に評価する時間を取る必要があります。以下の主な考慮事項をご確認いただき、長期的な関係を築けるパートナーを見つけてください。 パートナーの経験を考える まず、その射出成形会社の具体的な経験について考える必要があります。他の分野と同様、特定の射出成形サービスは特定の業界を専門としている場合があります。ヘルスケア業界なら、ヘルスケア経験のある会社を探す必要があります。玩具関連なら、玩

プラスチック射出成形は、様々なシステムのコンポーネントをコスト効率良く、迅速に、耐久性高く製造できるため、ここ数年で人気が大幅に高まりました。技術の進歩に伴い、射出成形の用途も拡大しています。プラスチック射出成形が重要な役割を果たす最も一般的な産業をいくつかご紹介します。 建設・建築業界 プラスチック射出成形の最も一般的な用途の一つは、建設・建築業界です。射出成形は、耐候性に優れ、エネルギー効率が高く、非常に軽量で、材料安定性が高いため、この分野に適しています。製造プロフェッショナルは、射出成形で幅広い建設製品と部品を製造できます。これにはアクセサリー、ファスナー、手工具、電動工具部品などが
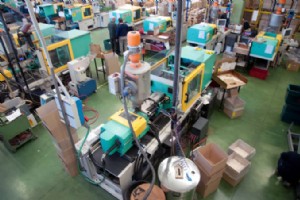
プラスチック射出成形は、提供する多様なメリットにより、数多くの業界の基盤となっています。技術が進歩し続ける中、プラスチック射出成形の重要性はさらに高まっています。企業がこのプロセスを適切に適用し、ニーズを満たせるよう、プラスチック射出成形のメリットを詳しく見ていくことは重要です。プラスチック射出成形の主なメリットは何か?以下のリストをご覧ください。 効率性の向上 プラスチック射出成形の最初のメリットは、驚くほど効率的であることです。生産プロセスを完全に制御でき、先進的な設備で自動化できます。その後、コンベアベルトを24時間365日稼働させ、注文を非常に迅速に処理できます。これにより、クライア

製造業務の効率改善をお探しですか?もしそうなら、プラスチック射出成形について聞いたことがあるかもしれません。これは溶融プラスチックを金型に充填し、その金型内で冷却・固化させる製造プロセスです。その後、金型から取り出すと部品が完成します。この製造プロセスがなぜこれほど普及したのか、主な理由をいくつかご紹介します。詳細は、お近くのプロフェッショナルなプラスチック射出成形プロバイダーまでお問い合わせください。 間接費の削減 プラスチック射出成形が普及した第一の理由は、コスト削減に貢献することです。通常、プラスチック射出成形は他の選択肢と比較して人件費が低く抑えられます。射出成形は非常に高い生産出力
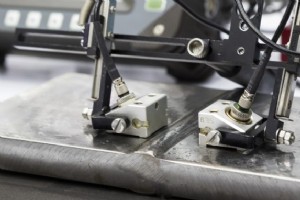
ネジ、ボルト、接着剤、半田などのコネクタやファスナーを必要とせず材料を接合するアセンブリは、弱点が少ないという利点があります。組立工程でも、ねじ山の損傷やネジ頭の破損など、ファスナーの故障で多くの部品がスクラップになります。 超音波溶接はこれらの製造課題を克服し、さらに一歩進んでいます。プラスチックと金属など、異種材料を接合できる数少ない溶接プロセスの一つです。 超音波溶接のメリット 超音波溶接は、高周波での機械的動作によって発生する熱を用いて、2つの材料を効果的に溶接・接合します。このプロセスは高周波電気エネルギーを高周波機械運動と圧力に変換します。このプロセス全体で十分な摩擦熱が発生し

プロトタイプの成否は、新製品開発におけるラピッドプロトタイピングプロセスの選定にかかっています。エンジニアリング製品設計プロトタイプは、シンプルな段ボールモックアップから完全機械加工された金属サブアセンブリまで、多様な手法で製作可能です。 プロトタイピングは、特に新製品開発においてあらゆるエンジニアリング製品設計に不可欠です。機能、形状、サイズなどをテストするためのラフモデルを作るプロセスです。プロトタイプの種類と重要性についてはこちらを参照してください。 本記事は、システムレベル製品プロトタイプを構成する個別パーツベースのプロトタイプについて解説します。 ラピッドプロトタイピングプロセス
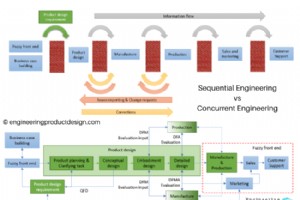
同時工学と逐次工学 同時工学(Concurrent Engineering)と逐次工学(Sequential Engineering)は、新製品開発の8段階において、機能チーム間の情報共有と相互作用のあり方を定める2つの主要な製品設計ワークフローアプローチです。 あらゆる製品開発は時間を要し、現代製品の技術は極めて複雑です。少数のエンジニアだけで設計・開発・ローンチを行う時代は終わりました。産業革命とその後の継続的技術進歩により専門分化が進み、企業は専門人材を雇用するようになりました。現代のNPDは多領域プロセスであり、インダストリアルデザイナー、製品設計者(機械・電気・ソフトウェアエンジニ
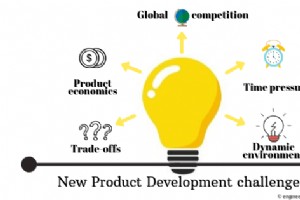
企業が新製品を創出すべき理由は複数あります。質の高い新しいエンジニアリング製品を継続的に開発し、ニッチ市場で強固な地位を築くことは、ビジネスにおいて最も強力だが最も困難な活動の一つです(Clark and Wheelwright 1995)。新製品開発の75%が失敗に終わるという事実は、新製品設計チームが成功することの難しさを物語っています。 製品設計者は開発サイクル中に様々な課題に直面しますが、それらがすべて技術的なものとは限りません。コスト、経済変動、競合影響、社内方針など外部要因による課題もあります。 製品設計エンジニアが直面する主要な非技術的課題を詳しく見ていきましょう。 新製品開
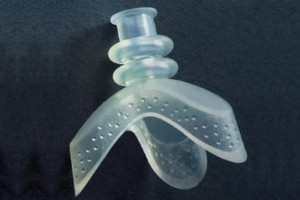
液状シリコーンゴム成形とは 液状シリコーンゴム(LSR)成形は、液状射出成形(LIM:Liquid Injection Moulding)とも呼ばれ、2液性化合物を混合し、白金触媒を用いて金型内で加熱硬化させ、柔軟なシリコーン部品を製造する熱硬化性プロセスです。低永久圧縮歪みと極端な温度耐性により、LSR成形品は耐久性に優れ、厳しい用途に最適です。LSRエラストマーは、優れた光学透明性、耐久性、設計自由度を備え、幅広い温度範囲(-50℃〜250℃)で優れた機械的特性を維持します。 LSR射出成形は複雑な形状の製造に適し、設計と金型の自由度により複数の機能要素を単一パーツに統合可能です。製品信
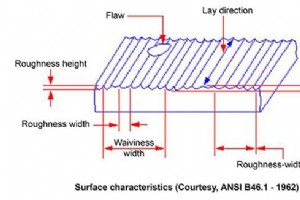
表面仕上げとは 表面仕上げとは、表面のレイ(加工目方向)、表面粗さ、波状性によって定義される表面の全体的なテクスチャを測定するものです。機械加工者が表面粗さを表面仕上げと呼ぶことが多いため、誤解を防ぐためにこれら3要素を含む場合は一般に表面テクスチャと呼ばれます。 以下の図は、波状性、レイ、粗さの関係をイメージするのに役立ちます: 表面粗さ測定 Rプロファイル、Wプロファイル、Pプロファイルの3系列が、完全な記号とともに標準化された表面テクスチャ特性の主要カテゴリーです。Rプロファイル系列は粗さパラメータ、W系列は波状性パラメータ、P系列は構造パラメータを扱います。Ra値が世界中で最も一般
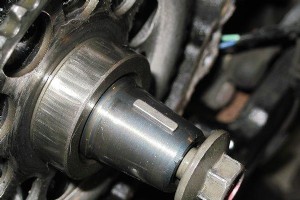
シャフトキー選定は、キー継手の早期破損を防ぐ上で極めて重要です。シャフトキーウェイとキーは、ギア、プーリーなどの機械伝達要素へシャフトからトルクを伝達するキー継手に使用されます。標準在庫材(キーストック)または用途に合わせたカスタム加工で製作可能です。 一般に公称シャフト径に基づき、BS4235などの各種規格に従ってキー寸法を指定し、広く入手可能な矩形キーをほとんどの用途で使用します。これによりキー継手は全荷重に耐えるようオーバーサイズ設計されますが、規格ではキー材料や継手の限界は規定されていません。しかし、最大サイズのキーでも予期せぬ誤算で破損することがあり、より長い/大きいキーはシャフト
積層造形の略語・頭字語・用語集 積層造形は一般に3Dプリントとして知られ、3Dプリンターの低価格化により急速に普及しているエキサイティングな技術です。3Dプリントに関する記事を読めば、膨大な略語、頭字語、専門用語、用語に遭遇します。積層造形業界はそれらで溢れています。新プロセス、略語、頭字語の登場と消滅は、この分野の技術進歩と進化の健全な一環です。 そのため、業界で最も一般的な略語、頭字語、用語を一覧化し、将来の参照のために一か所にまとめました。3Dプリント技術が7グループに分類され、いずれも3Dオブジェクト作成のために非常に似た手順を踏むことについてはこちらで解説しています。 以下の用語リ
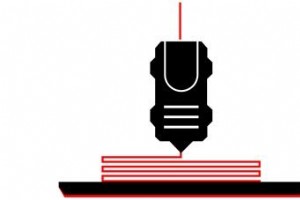
材料押出法とは 材料押出法は、熱可塑性樹脂または複合材料の連続フィラメントを用いて3Dパーツを造形する積層造形(アディティブマニュファクチャリング)技術です。フィラメント形状の材料が押出ノズルを通過し、加熱されてビルドプラットフォーム上に層ごとに堆積されます。 材料押出法は、一般消費者向けの入手性と品質の面から、現在最も普及している積層造形プロセスです。ISO/ASTM 52900-2015では、7つの積層造形プロセスの一つに分類されています。他のタイプはこちらで確認できます。 材料押出技術は、1980年代にS. Scott Crump氏によって溶融積層造形(FDM:Fused Depos
砂型鋳造とは 砂型鋳造では、溶融金属を重力または圧力で消耗型砂型キャビティに注湯し、凝固させてキャビティ形状の部品を形成します。このプロセスで作られる3Dオブジェクトも「鋳物」と呼ばれます。代表的な砂型鋳造品にはエンジンブロック、シリンダーヘッドなどがあります。 全金属鋳造品の重量ベースで大きな割合を占め、最も広く使用されている金属鋳造製造プロセスです。砂型鋳造では、材料を適切な温度まで加熱して溶かし、必要に応じて化学成分を調整して所望の材料特性を得ます。その後、目的形状のキャビティを持つ型に溶融金属を注湯し、冷却凝固させます。 最高品質の砂型鋳造品を最低コストで生産するには、設計者がプロセ
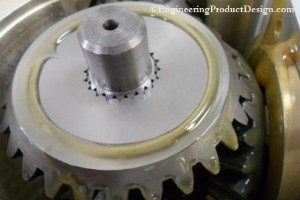
スプラインとセレーションとは シャフトスプラインとセレーションは、シャフトの一体化されたリッジまたは歯形キーで、嵌合ハブの溝と噛み合ってトルクと回転運動を伝達します。例えば、ベベルギアをシャフトに取り付ける際、シャフト側のオススプラインがギア側のメススプラインと噛み合います(図1)。 スプラインシャフトは、複数のキーウェイにキーを押し込んだように見えますが、キーウェイはシャフトを弱めトルク伝達能力を低下させるのに対し、スプラインは相当強度が高いです。 スプラインとセレーションの用途 ギアに似ていますが、スプラインは同軸上でのトルクと回転伝達のみに使用されます。主な用途は以下の通りです。
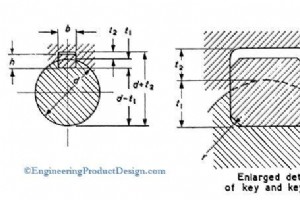
平行キー用メトリックキーウェイの寸法と公差 キーとキーウェイは、ハブとシャフトを固定し、動力伝達シャフトと取り付け部品の相対移動を防ぎます。 キーとキーウェイの仕組みと種類については「キーとキーウェイ」を参照してください。 例えば、ギアドライブ、プーリー、スプロケットは、キーを介して動力伝達シャフトに確実に接続されます。 シャフト キー キーウェイ 公称径 サイズ 幅 (b) 深さ (t) 半径 (r) 公称 フリー ノーマル クローズ/干渉 シャフト (t1) ハブ (t2) d シャフト (H9) ハブ (D10) シャフト (N9) ハブ (Js9) シャフト/
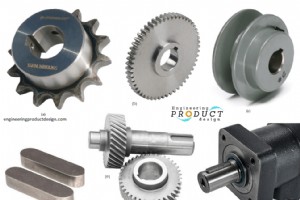
キーとキーウェイとは キーとキーウェイはキー継手を構成し、ハブとシャフトを固定して、動力伝達シャフトと取り付け部品との相対移動を防止します。例えば、ギアドライブ、プーリー、スプロケットなどが、キーを介して動力伝達シャフトに確実に接続されます(図1)。キー継手は、機械的動力伝達要素であるシャフトとカップリングの重要な部分であり、設計精度要件内で負荷、動力、回転を滑りなく伝達することを保証します。 キーは通常、鋼製で、シャフトと部品のハブの間に軸方向に挿入・取り付けられ、相対移動を防ぎます。キーシートはシャフト側の溝、キーウェイはハブ側の溝を指し、キーを受け入れて部品を確実にロックします。一般的
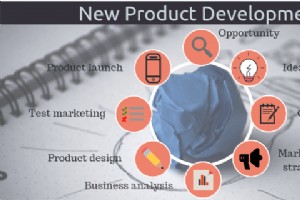
新製品開発(NPD)とは 新製品開発(NPD)とは、市場機会を市場投入可能な新製品へと変換し、顧客要求を満たすための、多岐にわたる分野を統合した包括的なプロセス群を指します。 WheelwrightとClark(1992年)によれば、NPDとは「低い開発コストと短い開発期間で製品を市場に投入するための、効果的な活動の組織化と管理」と定義されています。 PDMA(製品開発・管理協会)では、NPDを以下のように定義しています。 「企業が萌芽的なアイデアを繰り返し販売可能な製品やサービスへと転換するための、規律正しく定義されたタスクとステップの集合体」 (PDMAハンドブック 第2版) NPD
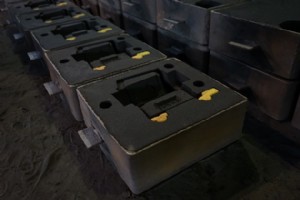
砂鋳造は、鋳造所における金属加工プロセスで、砂を造型材料として使用し、独自の金属形状を低コストで鋳造できます。砂鋳造金型は砂鋳造プロセスにおいて不可欠な要素であり、幅広い産業用途の鋳造において重要な役割を果たします。本ブログでは、金属鋳造用砂型の作り方を、鋳造所でも DIY でも理解しやすいシンプルな方法で解説します。 金属鋳造における砂鋳造金型とは 砂鋳造金型とは、金属鋳造で使用される型で、溶湯注湯後は 1 回限り使用され、破壊して鋳造品を取り出します。砂型で鋳造された品物は精度が低く、表面仕上げが悪く、多量の金属余肉(バリ・フィン等)を伴うため、後加工が必要です。 砂型は複雑で重量のあ
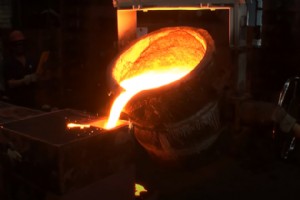
金属溶解とは、固体金属を液体へ相転移させるプロセスです。溶解技術は多岐にわたります。ここでは鋳造所での金属溶解方法、一般的金属の融点、溶解プロセスにおける安全プロトコルを解説します。 鋳造所は主に溶融金属を扱い、多様な鋳造用途向けに成形を行います。溶解が鋳造所の心臓部であることは過言ではありません。 金属溶解は、固体金属を液化し、型に注いで所望形状の鋳造品を形成する不可欠な鋳造プロセスです。簡単に言えば、金属を溶解装置(炉)に投入し、特定融点まで過熱して固体金属材料を液体へ変換します。 溶解技術は使用炉により多様です。本稿では、「金属をどう溶かすか」という疑問に答えるべく、現代鋳造所の主
製造プロセス