工業製造
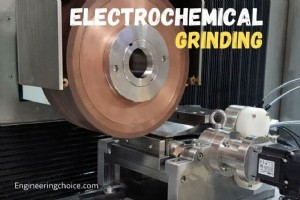
電解研削(ECG)とは? 電解研削は、負に帯電した研削砥石、電解液、正に帯電したワークを用いて、導電性材料を研削除去するプロセスです。 ワークから除去された材料は電解液中に残ります。電解研削は電解加工に似ていますが、ワークの輪郭形状をした工具の代わりに砥石を使用する点が異なります。 ECGは電解加工と研削を組み合わせたハイブリッドプロセスです。電解加工は電解作業で、ワークがアノード、切削工具(ECGの場合は砥石)がカソードになります。 アノードとカソード間に直流を流すと、電気めっきに似た反応が起こりますが、アノードから材料を取り出してカソードに析出させるのではなく、アノードから材料が除去され、
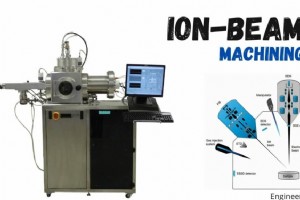
イオンビーム加工とは? イオンビーム加工(IBM)は、マイクロ・ナノ加工で用いられる重要な非従来型製造技術です。真空チャンバー内で電気的に加速されたイオンビームを用いて、物体表面の原子を除去、付加、または変質させます。 IBMでは、アルゴンなどの不活性ガスの荷電原子(イオン)が高エネルギーで真空中で加速され、固体ワークピースに向けられます。ビームはエネルギーと運動量をワーク表面の原子に伝達することで、ワークから原子を除去します。 イオンがワーク表面の原子クラスタに衝突すると、ワーク材料から0.1〜10個の原子が放出されます。IBMは実質的にあらゆる材料を高精度で加工でき、半導体産業や非球面レン
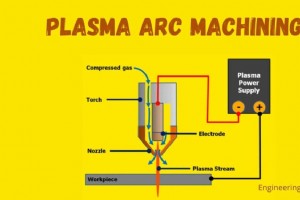
プラズマとは? プラズマは物質の4つの基本状態の一つで、1920年代にアーヴィング・ラングミュアによって体系的に研究されました。1つ以上の軌道電子を失った(稀に電子を得た)イオン原子や分子、自由電子からなる気体です。 ダークマターとさらに不可解なダークエネルギーを除けば、プラズマは宇宙で最も豊富な通常物質の形態です。プラズマは太陽を含む恒星、希薄な星間物質、さらには銀河間領域にまで関連付けられています。 プラズマは、中性ガスを加熱するか、強い電磁場を作用させることで人工的に生成できます。自由荷電粒子の存在によりプラズマは電気伝導性を持ち、個々の粒子動力学とマクロなプラズマ運動は集団的電磁場によ
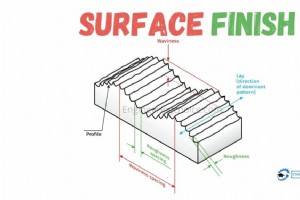
表面仕上げとは? 表面仕上げは、表面テクスチャや表面形状とも呼ばれ、レイ(加工目)、表面粗さ、うねりの3特性によって定義される表面の性質です。完全に平らな理想面(真の平面)からの微小な局所的偏差で構成されます。 表面テクスチャは、滑り時の摩擦と移動層形成を制御する重要な要因の一つです。滑り条件下での摩擦と摩耗に及ぼす表面テクスチャの影響を研究するために、多大な努力が払われてきました。 表面テクスチャは等方性または異方性になり得ます。表面テクスチャによっては、滑り時にスティックスリップ摩擦現象が観察されることもあります。 各製造プロセスは固有の表面テクスチャを生み出します。プロセスは通常、結果と
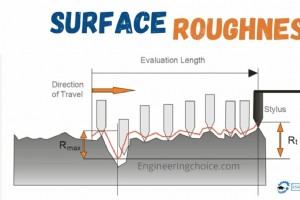
表面粗さとは? 表面粗さ(略して粗さ)は表面テクスチャの構成要素です。実在表面の法線ベクトル方向の偏差が、その理想形状からどれだけ離れているかで定量化されます。 これらの偏差が大きければ表面は粗く、小さければ滑らかです。表面計測学では、粗さは一般的に測定表面の高周波・短波長成分と見なされます。 しかし実際には、表面が目的適合性を持つか確認するために、振幅と周波数の両方を知る必要があることが多々あります。 粗さは、実在物体が環境とどう相互作用するかを決定する上で重要な役割を果たします。摩擦学では、粗い表面は一般的に滑らかな表面より早く摩耗し、摩擦係数が高くなります。 粗さは機械部品の性能を予測す
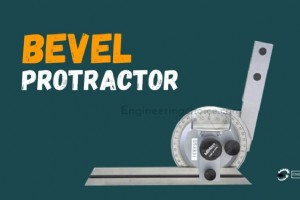
プロトラクター(分度器)とは? プロトラクターは、通常透明なプラスチックやガラスで作られた角度測定器具です。シンプルな半円形のものもあれば、ベベルプロトラクターのように1つまたは2つの可動アームを備え、角度測定を補助する高度なものもあります。 ほとんどのプロトラクターは度(°)で角度を測定します。ラジアン目盛りのものはラジアンで測定。多くは180等分され、精密プロトラクターでは度をさらに分(分度)に細分します。 機械・工学関連の様々な用途に使用され、学校の幾何学授業での使用が一般的です。 ベベルプロトラクターとは? ベベルプロトラクターは、1つの支点アームを持つ目盛り付き円形プロトラクターで、
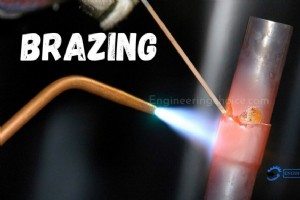
ろう付けとは? ろう付けは、接合する金属より融点の低いろう材(フィラーメタル)を溶かして接合部に流し込み、2つ以上の金属部品を接合するプロセスです。ろう付けは、母材を溶融させない点で溶接とは異なります。 ろう付けは、より高温で、半田付けよりもはるかに密接に部品を合わせる点で半田付けとも異なります。 ろう付けプロセスでは、毛管現象によりろう材が密接した部品の隙間に流れ込みます。ろう材はその融点(液相線温度)よりわずかに高い温度まで加熱され、通常フラックスである適切な雰囲気で保護されます。 その後、ろう材は母材の表面に広がり(ウェッティング)、冷却されてワークピースを接合します。ろう付けの大きな利
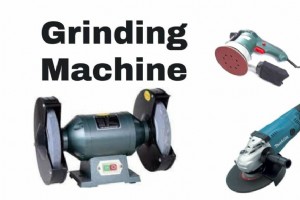
研削盤とは? 研削盤(グラインダー)は、研削に用いる電動工具または工作機械の一種で、砥石を切削工具として用いる機械加工の一種です。砥石表面の各砥粒が、せん断変形によってワークから微小な切りくずを切り取ります。 研削は、高い表面品質(低い表面粗さ)と高い形状・寸法精度が要求されるワークの仕上げに用いられます。研削における寸法精度は0.000025mmのオーダーであり、ほとんどの用途では仕上げ加工として、比較的少量の金属(約0.25〜0.50mmの深さ)を除去します。 しかし、荒加工用途では大量の金属を急速に除去することもあります。このように研削は多様な分野です。 概要 研削盤は、ワークを保持・ガ
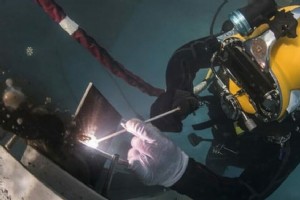
水中溶接とは? 水中溶接は、溶接作業者が水中に潜った状態で、多くの場合高気圧環境下で行われます。この特殊な環境は多くの課題を生み、CDAテクニカルインスティテュート(旧コマーシャルダイビングアカデミー)で教えられる専門的なスキルと訓練が必要とされます。 悪条件と固有の危険を伴う水中溶接(ウェット溶接とも呼ばれる)では、ダイバーが非常に厳格な基準で、高度に専門化された指導を受けて訓練される必要があります。 高気圧溶接は、高圧環境下、通常は水中で行われる溶接プロセスです。高気圧溶接は、水中で直接行う「ウェット」環境、または特別に構築された正圧チャンバー内の「ドライ」環境のいずれかで実施されます。
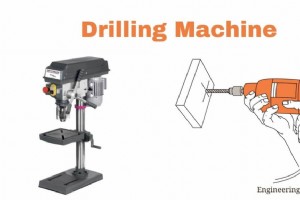
ドリルマシン(穴あけ機)とは? ドリルは丸穴を開ける、またはファスナーを締めるための工具。ビット(ドリルチャックまたはドライバーチャック)を装着。手動タイプは急減、コードレスバッテリー駆動タイプが普及。 ドリルマシン(ドリルプレス)は、回転するドリルビットを工作物に進給させ、金属・プラスチック・木材・その他固体材料に丸穴を切削・貫通させる強力な工具です。 この切削工具(ドリルビット)はチャックでドリルプレスに保持され、可変速度で工作物へ送り込まれます。速度と送りを適切に設定し、目的の仕上げ部品を得るためにクーラント供給が必要。ドリルマシンは穴あけだけでなく、多くの他機械加工操作にも有用です。
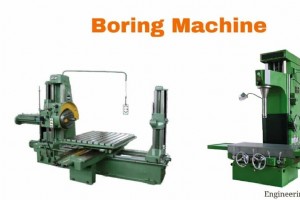
穴あけ盤(ボーリングマシン)とは? 大工用穴あけ盤は、モートス(継ぎ穴)加工や、モートスとテノン(ほぞ)継ぎを保持する木製ペグ用穴あけなど、梁に穴を開ける手動機械です。 穴あけ盤(ボーリングマシン)は、既存穴をボア(刃先)で拡大し、滑らかで精密な穴を工作物に生成する装置。ボアには単一切削チップ(鋼、超硬、ダイヤモンド)または小型砥石ホイールを装着可能。 ボーリングヘッドに取り付けられた単刃工具が回転主軸とともに回転し、既存穴の側面に対して円運動で切削。穴径はボーリングヘッド調整で制御。 砥石カッターは遊星運動:自軸高速回転しながら、ボーリングヘッドとともに主軸周りを低速公転。穴径は砥石軸と主軸

マイクロメーターとは? マイクロメーターは極めて精密な測定が可能な測定器です。ほとんどのマイクロメーターは1/1000インチ(0.001インチ ≈ 0.0254mm)単位で測定可能です。これほどの精度は、物体間のわずかな隙間が問題や困難を引き起こす場合に必要とされます。 マイクロメーターはマイクロメーターネジゲージ(micrometer screw gauge)とも呼ばれ、校正されたネジを組み込んだ装置で、機械工学・機械加工分野での部品精密測定に広く使用され、ノギス(バーニヤ、ダイヤル、デジタル)など他の計量器とともに用いられます。 マイクロメーターは通常、カルパー(C字枠で両端を結合)の形状
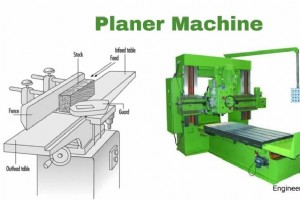
平削り盤(プラナー)とは? 平削り盤(プラナー)は、工作物と単刃切削工具の直線相対運動を用いて工作物を切削する金属加工工作機械の一種です。シェーパー(整形盤)に似ていますが大型で、シェーパーでは切削工具が動くのに対し、プラナーでは工作物が移動します。 平削り盤:工作物を水平テーブルにしっかり固定し、テーブルを前後往復動させ、単刃切削工具で切削する金属切削機械。 工具保持装置はクロスレールに取り付けられ、テーブルの各パス終了時に工具をテーブル横方向へ微小・離散的に送り(移動)できます。 切削工具をほぼ任意の角度に動かせるため、多様な溝と面を生成可能。テーブル移動の長さと速度も調整可能です。 機械
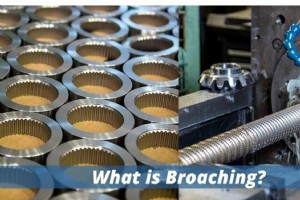
ブローチング(Broaching)とは? ブローチングは、鋭利で硬化した歯付き工具(ブローチ)が工作物から材料を一貫性・連続性・精度高く除去する機械加工プロセスです。サイズの異なる突起歯を持つ工具が、工作物への毎パスで規定量の材料を精密に切り取ります。 ブローチングでは、マルチカッティング工具が移動し工作物が静止、または工作物が移動し工具が静止。場合によっては工具と工作物間に相対回転があります。ブローチングプロセスは、工作物中心部を通る内面ブローチング、または工作物表面での外面ブローチングのいずれかで実施されます。 ブローチングは、歯付き工具「ブローチ」を用いて材料を除去する機械加工プロセスで

「ジグか治具か?」この2用語は混同されやすいものです。しばしばセットで語られ、似た機能を持つにもかかわらず、両者は交換可能ではありません。製造品質向上、生産コスト削減、作業自動化の観点から、これら製造ツールの微妙な違いを理解しましょう。 ジグ(Jig)とは? ジグは、工作物と機械部品をワークステーション上で固定する装置です。カッター等のCNC工作機械に固定され、位置と動きを規定します。つまり、工作機械工具を「ガイド」する役割を果たします。ジグの特徴は、ジグが動くと工具側が静止する点にあります。 「ジグ」という言葉を週末の釣り趣味(ジグ釣り)で知っている方もいるでしょうが、エンジニアの語彙では
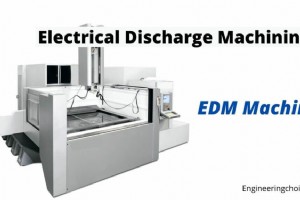
放電加工(EDM:Electrical Discharge Machining)とは? 放電加工(EDM)は、工具(電極)と被削材(工作物)の間で誘電体液中において繰り返し電気放電(火花)を発生させ、工作物から材料を除去する非伝統的機械加工プロセスです。 放電加工(EDM)は、スパークマシニング、スパークエローディング、ダイシンキング、ワイヤーバーニング、ワイヤーイロージョンとも呼ばれ、電気放電(火花)を利用して所望の形状を得る金属加工プロセスです。 誘電液体で分離され電圧が印加された2つの電極間で、急速に繰り返される電流放電により工作物から材料が除去されます。 一方の電極は工具電極(ツール/
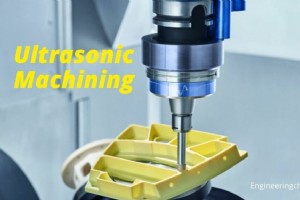
超音波加工とは? 超音波加工(Ultrasonic Machining、USM)は、超音波振動加工とも呼ばれ、高周波振動と研磨粒子を組み合わせて工作物から材料を除去する減材製造プロセスです。 超音波工具は微小な振動を繰り返し発生させ、時間の経過とともに工作物から材料を除去します。工作物表面に対して垂直または直交方向に、振幅0.05〜0.125mm(0.002〜0.005インチ)で工具が移動します。 微細な研磨粒子を水と混合してスラリー(研磨液)を形成し、工作物と工具先端に供給します。研磨材の典型的な粒度は100〜1000メッシュ(番号が大きいほど微粒子)で、より微細な粒子(粒度番号大)ほど滑ら
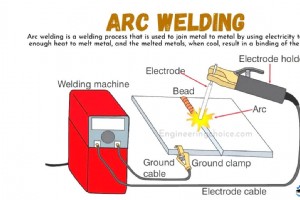
アーク溶接とは? アーク溶接は、電気を用いて金属を溶かすのに十分な熱を発生させ、溶融金属が冷却固化することで金属同士を接合する溶接プロセスです。「電極(棒)」と母材の間にアークを発生させる溶接電源を使用し、接点で金属を溶融させます。アーク溶接機は直流(DC)または交流(AC)のいずれかを使用でき、電極は消耗型・非消耗型の両方に対応します。 溶接部は通常、何らかのシールドガス、蒸気、またはスラグで保護されます。アーク溶接プロセスは手動、半自動、全自動のいずれでも可能。19世紀末に開発され、第二次世界大戦中の造船で商業的重要性を獲得。今日でも鋼構造物と車両製造の重要プロセスであり続けています。 関
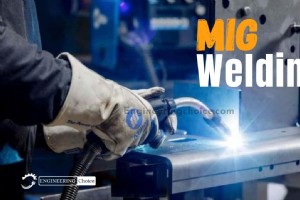
MIG溶接とは? MIG溶接(Metal Inert Gas welding、金属不活性ガス溶接)は、連続する固体ワイヤー電極を溶接ガンから溶融プールへ加熱供給し、アーク溶接で2つのベース材を溶融接合するプロセスです。溶接ガンは電極とともにシールドガスを供給し、溶融プールを大気中の汚染物質から保護します。 MIGはガスシールドアーク溶接(GMAW:Gas Metal Arc Welding)とも呼ばれます。アークの熱で2金属を接合するアーク溶接の一種で、溶接面と連続供給されるフィラー電極の間にアークを発生させます。溶融溶接金属プールが大気中の元素と反応しないよう、シールドガスで保護します。 M
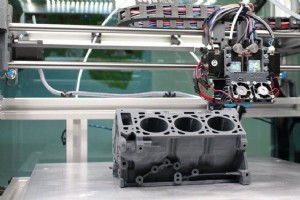
積層造形(アディティブマニュファクチャリング)とは? 積層造形(AM)、通称3Dプリンティングは、より軽量で強靭な部品・システムの創出を可能にする、産業生産への変革的アプローチです。その名の通り、材料を「追加(アディティブ)」して物体を造形します。 積層造形(AM)または積層造形法(ALM)は、3Dプリンティングの産業生産における正式名称です。CAD(コンピュータ支援設計)ソフトウェアや3Dオブジェクトスキャナでハードウェアを制御し、材料を通常は層ごとに精密な幾何学形状で堆積させて三次元オブジェクトを創出する、コンピュータ制御プロセスです。 GEアディティブによれば、これはアナログからデジタル
製造プロセス