工業製造
エクソサーミック溶接とは エクソサーミック溶接は、エクソサーミックボンディング、サーメイト溶接(TW)、サーメット溶接とも呼ばれ、溶融金属を用いて導体を永久的に接合する溶接プロセスです。 エクソサーミック溶接は、銅-鋼、銅-銅などの同種金属の接合に使用されるプロセスです。エクソサーミック反応を利用して、2つの部品間に分子結合を形成します。 接合は、専用設計のグラファイトモールド内で生成されます。溶接には、金属を加熱するためのサーメイト(粉末金属)のエクソサーミック反応を利用します。簡単に言えば、エクソサーミックプロセスは熱を放出する化学反応を伴い、外部熱源を必要としません。熱を生み出す化学反応
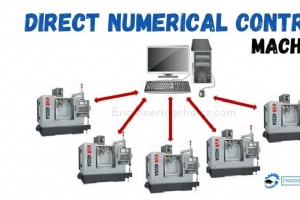
直接数値制御(DNC)とは 直接数値制御(DNC)、別名分散数値制御(同じくDNC)は、CNC工作機械をネットワーク接続するための一般的な製造用語です。一部のCNCマシンコントローラでは、利用可能なメモリが小さすぎて加工プログラム(複雑な曲面加工など)を格納できない場合があり、その場合、プログラムを別のコンピュータに格納し、そこから機械に1ブロックずつ直接送信します。 コンピュータが複数の機械に接続されている場合、必要に応じて異なる機械にプログラムを分配できます。通常、コントローラメーカーが適切なDNCソフトウェアを提供します。しかし、この提供が不可能な場合、一部のソフトウェア会社が目的を果た
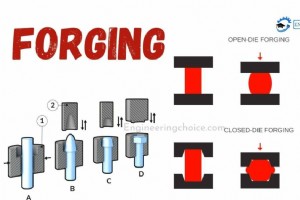
鍛造とは 鍛造は、ハンマー、プレス、またはローリングによって金属を成形する製造プロセスです。これらの圧縮力は、ハンマーまたはダイ(型)によって供給されます。鍛造は、実施温度により冷間、温間、熱間鍛造に分類されることが多いです。 幅広い金属を鍛造できます。鍛造で典型的に使用される金属には、炭素鋼、合金鋼、ステンレス鋼があります。アルミニウム、黄銅、銅などの非常に軟らかい金属も鍛造可能です。鍛造プロセスは、最小限の廃棄物で優れた機械的特性を持つ部品を生産できます。 基本概念は、元の金属を塑性変形させて所望の幾何学的形状にすることで、より高い疲労強度と強度を与えることです。このプロセスは、部品を大量
ジグボーリングマシンとは ジグボーラーは、穴の中心位置を迅速かつ精密に位置決めするために、第一次世界大戦末期に発明された工作機械の一種です。スイスとアメリカで独立して発明されました。 フライス盤の特殊な一種に似ており、工具・金型製作者に、汎用機械よりも高い位置決め精度(繰り返し精度)と正確さを提供します。 軽フライス加工も可能ですが、ジグボーラーは、クイルやヘッドストックがフライス加工のような大きな横荷重を受けない、高精度な穴あけ、ボーリング、リーマ加工により適しています。その結果、重切削よりも位置決め精度を重視した設計の機械となっています。 典型的なジグボーラーの作業テーブルは約400×20
アルミニウム加工とは 加工は、ワークピースから材料を除去して所望の部品や製品を作る減法製造プロセスです。非常に汎用性が高く、幅広い金属および非金属基材に対応できます。加工作業で最も一般的に使用される材料の1つがアルミニウムです。 軽量、低硬度、優れた成形性により、アルミニウムは加工やその他の製造作業に最適です。以下では、アルミニウムを加工用途に使用するその他の利点、様々な加工プロセスでのアルミニウムの扱い方、アルミニウムから作られる典型的な機械加工部品について説明します。 アルミニウム加工プロセスの概要 「加工」は、フライス加工、旋削、ドリル加工などの様々な減法製造プロセスを包括する総称です
ホーニングとは ホーニングは、研削砥石またはグラインディングホイールを制御された経路で金属ワークピースに対して摺動させることで、精密な表面を生成する研削加工プロセスです。ホーニングは主に表面の幾何学的形状を改善するために使用されますが、表面仕上げの向上にも役立ちます。 典型的な用途として、内燃機関のシリンダー、エアベアリングスピンドル、ギアの仕上げ加工が挙げられます。ホーニングツールには多くの種類がありますが、すべて1つ以上の研削砥石が加工面に圧力をかけて保持される構造になっています。 類似のプロセスとして、ラッピングと超仕上げがあります。 ホーニングの定義 ホーニングとは、ホーンまたは砥石

チップ形成とは? チップ形成は、ノコギリ、旋盤、フライスカッターなどの工具を用いて機械的手段で材料を切削するプロセスの一部です。この形成の理論と工学を理解することは、こうした機械とその切削工具の開発において重要な部分です。 チップ形成の形式的研究は、第2次世界大戦前後、より高速・高出力の切削機械、特に新しい高速度鋼カッターによる金属切削の使用増加とともに奨励されました。 チップ形成は通常、フランツによって開発された3ウェイモデルで記述されます。このモデルは工作機械設計分野で最もよく知られていますが、木工など、通常試みられるより詳細にチップ形成を記述する語彙が必要な応用分野でも使用されます。 関
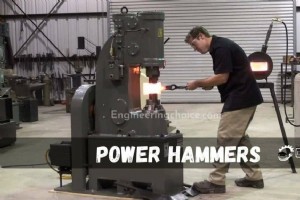
パワーハンマーとは? パワーハンマーは、電気動力源または蒸気を用いてハンマーを持ち上げ、打撃のために加速し、加工中のワークに打ち付ける機械式鍛造ハンマーです。「開放ダイパワー鍛造ハンマー」とも呼ばれます。1880年代後半から鍛冶屋、刀鍛冶、金属加工者、製造業者によって使用され、ヘルベハンマー(跳ねハンマー)に取って代わってきました。 設計と操作 典型的なパワーハンマーは、フレーム、アンビル、ハンマーヘッドまたはダイを保持する往復ラムで構成されます。ワークは下側のアンビルまたはダイ上に置かれ、ヘッドまたは上側ダイがワークを打撃します。 パワーハンマーはヘルベハンマーの直接の子孫ですが、機械的リン
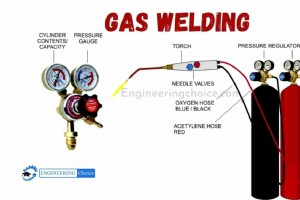
ガス溶接とは? ガス溶接は、燃料ガスを燃焼させて熱を発生させる液相溶接プロセスの一種です。この熱は、接合のために保持されている溶接板の界面を溶かすのにも使用されます。このプロセスでは主にアセチレンガスが燃料ガスとして使用されます。 このプロセスは、フィラーの有無にかかわらず実施できます。フィラー金属を使用する場合、溶接領域に手動で直接挿入します。 簡単に言うと、ガス溶接は、燃料ガス(アセチレンなど)の燃焼で発生する熱を用いて金属を切断および/または接合するプロセスです。 ガス溶接は、その幅広い応用により最も重要な溶接タイプの一つです。 熱ベースの溶接の中で最も古い形式の一つであり、多くの産業で
抵抗溶接とは? 抵抗溶接は、接合する金属領域に圧力を加え、一定時間電流を流すことで金属を接合する方法です。抵抗溶接の主な利点は、接合を作るために他の材料を必要としないため、このプロセスが極めてコスト効率に優れていることです。 抵抗溶接にはいくつかの異なる形式があります(スポット・シーム、プロジェクション、フラッシュ、アップセット溶接など)。これらは主に、圧力を加え電流を伝導するために使用される溶接電極の種類と形状によって異なります。 電極は通常、優れた導電性のため銅基合金で製造され、電極内部の空洞と抵抗溶接機の他の導電ツーリングを流れる水で冷却されます。 抵抗溶接機は、自動車、航空宇宙、産業用
レーザー溶接とは? レーザービーム溶接(LBW)は、レーザーを使用して金属や熱可塑性プラスチックの部品を接合する溶接技術です。ビームは集中熱源を提供し、狭く深い溶接と高い溶接速度を可能にします。キーホール溶接または貫通モード溶接に基づいています。 レーザー溶接は、伝導限定溶接とキーホール溶接という2つの根本的に異なるモードで動作します。レーザービームがワークに照射される際のパワー密度分布によって、どのモードで材料と相互作用するかが決まります。 これらのプロセスは、自動車産業などで自動化を用いた大量生産用途に頻繁に使用されます。レーザー溶接の主な利点は、高エネルギー密度により、継手エッジ付近の領
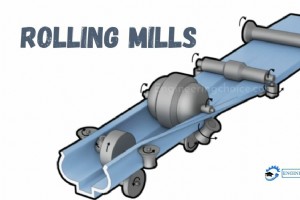
圧延とは? 金属加工において、圧延は金属素材を1組以上のロールの間を通過させ、厚みを減らし、厚みを均一にし、または所望の機械的特性を付与する金属成形プロセスです。 概念は生地を伸ばすローラーと類似しています。圧延は圧延される金属の温度によって分類されます。金属温度が再結晶温度以上なら熱間圧延、再結晶温度以下なら冷間圧延と呼ばれます。使用量の観点では、熱間圧延は他のどの製造プロセスより多くのトン数を処理し、冷間圧延は全冷間加工プロセスの中で最も多くのトン数を処理します。 ロールスタンドでロール組を保持し、それらをグループ化して圧延機(ローリングミル)を構成し、金属(通常は鋼)を素早く加工して、構
NC工作機械とは? 数値制御(コンピュータ数値制御、通称CNC)とは、コンピュータによって工作機械(ドリル、旋盤、フライス盤、3Dプリンターなど)を自動制御することです。 CNC機械は、材料(金属、プラスチック、木材、セラミックス、複合材)を加工し、手動オペレーターが直接加工操作を制御することなく、コーディングされたプログラム指令に従って仕様を満たすように加工します。 CNC機械は、モータ駆動の操作可能な工具と、しばしばモータ駆動の操作可能なプラットフォームで構成され、両方が特定の入力指示に従ってコンピュータによって制御されます。指示は、GコードやMコードなどの機械制御指令の順次プログラムとし
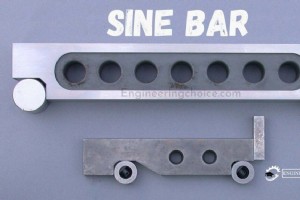
サインバーとは? サインバーは、両端に精密研削された2つのシリンダーを固定した、焼入れ精密研削された本体で構成されます。2つのシリンダー中心間距離は精密に制御され、バーの上面は2つのローラー中心を通る線と平行です。 2ローラー間寸法は整数(後で計算しやすいように)で選ばれ、使用時に三角形の斜辺を形成します。 サインバーを水平面上に置くと、上面はその面と平行になります。一方のローラーを既知距離(通常ゲージブロック使用)だけ持ち上げると、バーの上面は同量傾斜し、サイン則(正弦定理)の適用により計算可能な角度が形成されます。 斜辺は一定寸法(例示では100mmまたは10インチ)。 高さは、一方のロ
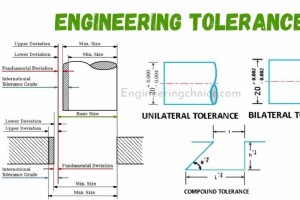
機械工学において、公差は基準寸法からの許容偏差を定めます。公差の使用により、最終製品が容易に使用可能になり、特に大規模アセンブリの一部である場合に重要です。 重要領域に公差を設定しないと、各製造法には一定の不正確さがあるため、設計意図に従って部品が使用不能になる可能性があります。 しかし、適切な公差を特定することで、製造会社が生産プロセスの特定ポイントにより注意を払う必要があることを認識できます。これは、完全に嵌合する部品とスクラップの違いを生みます。 エンジニアリング公差とは? エンジニアリング公差は、基準寸法(公称値)からの許容変動です。 公差は様々な単位に適用できます。例えば、作業条件に
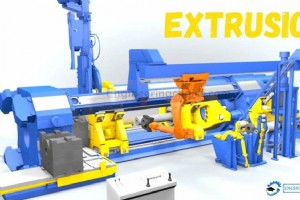
押出し加工とは? 押出し加工は、材料を所望の断面形状のダイスを通して押し出し、一定の断面プロファイルを持つ物体を作るプロセスです。他の製造プロセスに対する2つの主な利点は、非常に複雑な断面形状を作れること、脆性材料を加工できること(材料は圧縮応力とせん断応力のみを受けるため)です。また優れた表面仕上げが得られ、設計プロセスでかなりの形状自由度が得られます。 引抜きは類似プロセスで、材料の引張強度を利用してダイスを通して引き抜きます。一度の工程で実現できる変化量が限られるため、シンプルな形状に限定され、通常多段階が必要です。引抜きはワイヤー製造の主要方法。金属棒とチューブもよく引抜きで製造されま
電子ビーム溶接とは? 電子ビーム溶接(EBW)は、高速電子ビームを接合する2つの材料に照射する融解溶接プロセスです。ワークが溶融・流動し、電子の運動エネルギーが衝撃時に熱に変換されることで接合されます。EBWは電子ビームの散逸を防ぐため、真空条件下で行われることが多いです。 電子は電子銃で生成され、電界で極めて高速に加速されます。この高速電子流は磁界で集束され、接合材料に精密に照射されます。 電子が材料に衝突すると、その運動エネルギーが熱に変換され、金属が溶融・流動して接合されます。ガス分子の存在がビームを散乱させるため、電子ビーム溶接は一般的に真空中で行われます。 EB溶接には高電圧が関与し
鋳造砂とは? 鋳造砂(ファウンドリサンド)は、湿潤・圧縮、オイル処理、または加熱するとよく締まり形状を保持する砂です。砂型鋳造プロセスで型空洞を準備するために使用されます。 鋳造における主要原料は鋳造砂です。他の材料では得られないいくつかの主要特性を提供するためです。鋳造砂は、霜、風、雨、熱、水流などの自然力の作用による岩石の崩壊から生じる粒状粒子と定義されます。岩石は複雑な組成を持ち、砂には岩石のほとんどの元素が含まれます。 この理由から、鋳造砂は世界の様々な地域でかなり異なります。自然界では、川や湖の底や岸辺に見られます。鋳造砂はその起源の性質に応じて異なるカテゴリに分類されます。 鋳造砂
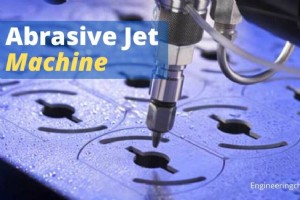
製造企業はワークから不要材料を除去するために多様なプロセスを使用します。切削や穴あけのように比較的単純なものもあれば、より複雑なものもあります。 研磨ジェット加工は後者のカテゴリに属します。高速で噴射される研磨粒子をワークに吹き付け、不要・過剰な材料を除去します。研磨ジェット加工とその仕組みについて詳しく学びましょう。 研磨ジェット加工とは? 研磨ジェット加工(AJM)、別名研磨マイクロブラスト、ペンシルブラスト、マイクロ研磨ブラストは、高速ガスで推進された研磨材を用いてワークから材料を浸食除去する研磨ブラスト加工プロセスです。 一般的な用途には、熱に敏感な材料、脆性材料、薄板、硬い材料の切断
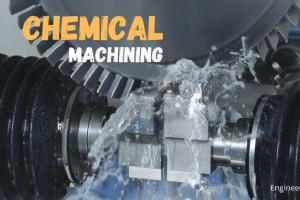
ケミカルマシニングとは? ケミカルマシニングは、フォトケミカルプロセスにより、予め定義された領域から金属を清浄に除去し、金属の完全性や特性を変えることなく加工する方法です。このプロセスは主に、焼けや応力のない複雑な設計の小型薄肉金属部品の製造に使用されます。 ケミカルマシニングは、フォトケミカルプロセスにより、予め定義された領域から金属を清浄に除去し、金属の完全性や特性を変えることなく加工する方法です。このプロセスは主に、焼けや応力のない複雑な設計の小型薄肉金属部品の製造に使用されます。 プロセスは、金属から汚れや油分を洗浄することから始まります。フォトレジストを塗布し焼き付けて均一な塗布を確
製造プロセス