工業製造

チタン、コバルトクロム、ステンレス鋼合金などの難削医療グレード材料を加工するには、スマートな技術が必要です。精密医療加工について知っておくべきことを解説します。 医療機器企業は、難削でしばしば独自の合金から新しい整形外科インプラントを開発し続けています。ボーンスクリューから人工股関節部品まで、これらのインプラントは機械技師にとって挑戦的なプロジェクトです。形状はしばしば複雑で、公差は厳しいものになります。 朗報は、切削工具メーカーがこれらの苛酷な要求に応えるべく、大胆な新インサート形状、タフで耐摩耗性に優れた超硬材種、超潤滑性コーティングを開発し、ペースを合わせていることです。 これらの
ベンダー管理在庫(VMI)システム導入のベストプラクティスとは? 2人のエキスパートがメリット・デメリットを検証し、効果的に機能させるための知見を提供します。 家一軒分以上のコストがかかるCNC旋盤が、第2シフト開始数分で1/4-20タップが切れたためにアイドル状態に。数年使われていない超硬インサートが、ツールクリブの忘れられた棚に埃をかぶって積まれている。調達担当が「同等性能」を謳う安価なノーブランドエンドミルを選んで数ドル節約しようとしたが、性能を発揮できない。機械技師がボーリングバーとドリルを工具箱に隠す——切らされるのを恐れて——ながら、ショップは同じ工具を特急料金で調達している。
部品公差が厳しくなるにつれ、形状と表面粗さの両方が製品のサイズと機能により大きな影響を与えるようになります。製造現場により生産性が求められる中、表面や形状のチェックを品質室の測定システムで行うことは、もはや現実的ではありません。表面粗さを製造現場で、多くの場合部品を加工している同じ機械技師によって測定することが、ますます重要になっています。しかし、この機械技師は機械操作のエキスパートであることが多いものの、表面粗さ測定(およびデータ収集・文書化などの関連タスク)のエキスパートであるとは限りません。 表面粗さが「目視判断」や「爪で標準サンプルと比較」で「測定」されていた、それほど遠くない過去か
執筆:マイク・シャペル、シニアアプリケーションエンジニア、Norton | Saint-Gobain Abrasives 長年にわたり、仕上げ業界ではほぼすべての分野で不織布技術の成長を見てきました。航空宇宙、自動車、装飾・化粧仕上げ、医療など多岐にわたり、不織布研磨材で得られる独特の仕上げは、仕上げにおける非常に重要な要件を満たしています。汚れやすく不安定なグリースレスコンパウンドを使わずに、構造化された仕上げを部品表面に施せることは、不織布技術が提供する利点のほんの入り口に過ぎません。最終構造仕上げは依然として不織布製品全体市場の主要構成要素ですが、材料除去もこのユニークな製品の重要な役
新しいPerfomaxにより、Secoは優れたドリルをさらに進化させました。 新材種DS2050とDS4050は、ニオブ窒化物(NbN)トップ層を持ち、チタンと化学反応しません。チタン加工での最も一般的な摩耗要因であるこの反応を防ぐことで、工具寿命を大幅に延長します。 DS2050とDS4050コーティングの耐熱性と耐摩耗性の組み合わせに加え、新開発のフリーカッティングMPとMCチップブレーカーにより、これらのインサートはチタン、耐熱超合金、難削ステンレス鋼のドリル加工における第一選択肢となります。生産性向上と工具寿命延長を実現します。 元記事はSecoTools.comに掲載。
ここ数十年の製造メガトレンドの一つは、特定部品の製造に必要な加工セットアップ回数をシンプルにし、最小化することです。市場はより短いリードタイムと在庫削減を求めており、これはOEMと、おそらくさらにそのサプライヤーにとって、部品生産を可能な限り合理化する明確なインセンティブとなっています。 特定部品の収益性が、複数セットアップを単一機械で統合できるかどうかにかかっていることさえあります。 単一セットアップ化の一側面は、旋削センターに「ライブツーリング(回転工具)」を追加することです。これを実現するため、Y軸付きターンミルマシンが1990年代後半に登場しました。旋削センターの初期のシンプルなラ
金属切削において、時間と品質はしばしば対立します。部品品質と機械の問題が発生し、現状維持では対応できなくなることがあると、現場の金属加工スペシャリストは言います。3人のスペシャリストが、システミックな課題をどう診断し治療するかを解説します。 熱割れ、変形、クレーター摩耗。これらはSF映画の荒涼とした月や惑星、損傷した宇宙船、奇妙な異星人の描写ではありません。顕微鏡レベルで観察したときの、切削工具に起きる熱関連故障の用語です。しかし、機械的故障に関わる工具損傷も数多く存在します。 「だから何?」と思うかもしれません。切削工具は仕事をして、交換され、廃棄されるものです。新しい工具を装着し、作業
製造業労働力の高齢化が進む中、企業が今後も繁栄するためには、深刻化するスキル不足に対処する革新的な方法を見つける必要があります。多世代労働力を構築するためのステップを紹介します。 ボブは仕上げ部門を約30年管理してきました。来週が定年退職パーティーです。 ジャニンは2ヶ月前に退職しました。彼女は高校卒業後すぐに組立部門で働き始めましたが、スーパーバイザーはまだ彼女と同等のスキルを持つ後任を見つけられていません。 レティシアは社内トップの溶接工、メアリーは最高のCNCセットアップ担当、リカルドは第2シフトを完璧に回しています。問題? 彼らは全員ベビーブーマー世代で、今後10年以内に全員が定
御社の将来の成功に必要なスキルは何ですか? 多くのショップが、製造業の「ニューノーマル」を乗り越える中で、まさに今この問いを抱えているはずです。スキルギャップ分析を実施すれば、自社の強みと弱みを特定できます。ここではスキルギャップ分析のための5つのヒントを紹介します。 通常時でも、スキルギャップ分析の実施は企業にとって挑戦です。規律、投資、相応の自己分析が必要です。 しかし、COVID-19パンデミックのような危機下で実施するのは、さらに大きな挑戦となるでしょう。 サプライチェーン混乱とシャットダウンの年、多くの企業は少ないスタッフでより多くのことをこなそうと奔走し、あるいは生き残りをか
最適化荒加工は、難易度の高いコーナーを持つポケットや、長い軸方向切り込み深さが必要な直壁などの部品形状加工に非常に効果的です。実際、この戦略により従来工法の3〜4倍の速さでポケット加工が可能になり、工具寿命も劇的に延長されます。たとえば、適切な条件下では、チタン加工で従来切削法なら30分だった工具寿命が、最適化荒加工では最大8時間まで延びます。しかし、今日の最適化荒加工戦略で最高の成果を得るには、いくつかの具体的なガイドラインを守る必要があります。 1. ラジアルステップオーバーを調整する 最適化荒加工戦略では通常、5〜9枚刃の多刃工具を使用します。刃数が増えると、より高い送り速度での仕上げ
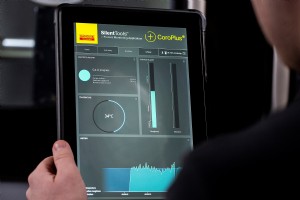
Silent Tools™ Plusの接続機能がインダストリー4.0への提案を強化 長い突き出しでの内径旋削用の最新Silent Tools技術には、アダプター内に組み込まれた接続機能を含む多数の機能強化が施されています。Silent Tools™ Plusと名付けられたこのソリューションにより、加工プロセスからのデータを収集してダッシュボードに送信でき、オペレーターは細長い管状部品の内部で何が起きているかを貴重な洞察として得られます。たとえば、過度な振動が発生していないか、表面品質が損なわれるリスクがないかを検知可能です。さらに、工具が切削していない状態で機械が稼働している時間を短縮できま
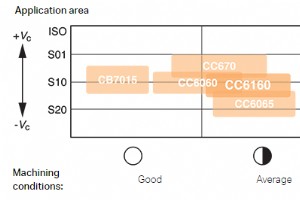
難削加工は、耐熱超合金(HRSAs)とチタンの旋削用インサート材種に高い要求を突きつけます。HRSA材料の被削性は、鉄基、ニッケル基、コバルト基の順に難しくなります。これらすべての材料は高温で高い強度を保ち、切削時に分割チップを生成するため、高く動的な切削力が発生します。 熱伝導率が低く硬度が高いため、加工中に高温が発生します。高強度、加工硬化、付着硬化特性により、最大切り込み深さでノッチ摩耗が生じ、切れ刃には極めて摩耗の激しい環境が生まれます。 超硬材種には、優れた刃先靭性と、基材へのコーティング密着性が求められ、塑性変形への優れた耐性を提供する必要があります。一般に、大きな切り込み角(
オイル、ペースト、ゲル、エマルション——従来の切削液は多様な形態があります。しかし、それらすべてに共通しているのは、作業者の健康と環境にリスクをもたらすという点です。Seco Toolsの新パートナー、Fusion Coolant Systemsのスティーブ・スケルロス氏が、健全な代替案を打ち出しました。 金属を成形、穴あけ、研削、平削りする切削工具の開発が現代製造を可能にしました。しかし、冷却、潤滑、切りくず排出のための切削液なしでは、これらの工具が達成した進歩は不可能でした。切削液として使われる材料のリストは長く、オイル、ペースト、ゲル、エマルション、合成液などが挙げられます。しかし、そ
ここ数年、積層造形(および3Dプリンティング)を巡る誇大広告は膨大です。しかし、この技術は本当にすべてのメーカーにとって実現可能なのでしょうか? 答えは「ケースバイケース」です。 人体部品から住宅まで、3Dプリンティング(製造業では積層造形と呼ばれる)は、消費者向けの話題性あるテクノロジーファッドから、医療用インプラント、自動車・航空機部品、工業デザイナー向けプラスチックプロトタイプなど、実用的かつアクセス可能な「ものづくり手段」へと急速に移行しました。 積層造形とは一体何でしょうか? MIT Technology Reviewは、「機械が超薄層の材料を一層ずつ積み上げて物体を構築する、3
通信・インターネットサービス企業のWBL Servicesは、アリゾナ州で開催される大型スポーツイベントの会場において、Fluke Connect™を導入し、安全確保と電力品質のテスト・監視を行いました。Fluke Connect®の詳細をご覧ください。
自動化の加速が製造業雇用に大きな変化をもたらしています。経済が活気を取り戻し、メーカーが再び人員増強を図る中、スキルギャップはさらに深刻化します。企業は競争力を維持するため、新たな異なるスキルを持つ人材を必要としています。 インダストリー4.0が到来し、その変革力を発揮しています。製造企業は業務の更なるデジタル化を進め、技術的変化にいち早く適応できる人材を求めています。 市場の新たな要求に適応する労働者は、新しいタイプの仕事に必要な技術スキルと、ビジネス成功に不可欠な人間ならではの資質の両方を備えています。 ここでは、近い将来製造企業が労働者に求める5つのスキルを紹介します。
サプライチェーンの混乱は企業に数百万ドルの損失と評判の毀損をもたらします。混乱が発生しても耐えられるよう、サプライチェーン戦略をどう転換すべきかを解説します。 2020年が教えてくれたことがあるとすれば、サプライチェーンがますます複雑かつ脆弱になっているということです。では、どうすればそれらを強化・改善できるでしょうか? COVID-19パンデミックによるサプライチェーン混乱は、サプライチェーン戦略の転換を促しています。最近の調査では、回答者の60%が「自社サプライチェーンの冗長性とレジリエンス(回復力)は、スピードと効率より重要だ」と答えています。 朗報は、今後数年間でサプライチェーン
技術者が図面に表面粗さ仕様を記入するとき、その意図は単に部品を綺麗に見せるためだけではありません。表面粗さは、部品の嵌合、摩耗、光の反射、熱伝導、潤滑油の保持、コーティングの密着に影響します。仕上げ面は部品の機能によって決めるべきです:用途のエンジニアリング要件を満たし、必要以上に高品質な仕上げに時間と労力を浪費しない表面を目指すべきです。(実際、多くの用途ではある程度の「テクスチャー」がある方が良く、仕上げすぎは仕上げ不足と同じくらい悪影響を及ぼすことがあります。) 30年前、ほとんどの寸法公差がインチの千分の一で測られていた頃、表面粗さの数百万分の一の差は無視できることが多かったです。今
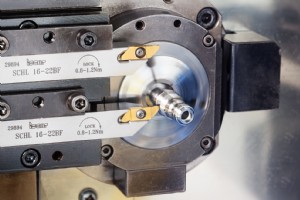
小物部品旋削は、厳しい公差、極限のスピンドル回転数、難削材が特徴です。この要求の厳しい環境で生産性を最大化するために、エキスパートたちが語るポイントを紹介します。 「世界は小さくなっている」と言う人もいます。彼らは正しいかもしれませんが、医療、航空宇宙、自動車メーカーで働いていない限り、それがどれほど小さくなっているか実感できないかもしれません。 これらのハイテク産業は、より小さなスペースにより多くの機能を詰め込み続けており、医療用インプラント、電子デバイス、同様に複雑なガジェットに組み込まれる機械加工部品もまた、小型化の一途をたどっています。 被削材も決して切りやすくなっているわけでは
HAIMER Safe-Lock™ プルアウト防止システムは、切削工具の安全なクランピングを保証します。ツールホルダーの特殊ドライブキーが、切削工具シャンクの螺旋状溝と完全にマッチし、摩擦クランプ力とポジティブな形状適合ロックを生み出します。これにより、切削工具がツールホルダーから抜け出るのを効果的に防止。さらに、許容回転速度の向上と工具寿命の延長により生産性を高めます。 現在、Safe-Lock™ はフライス加工における工具保持の分野で事実上の標準となっています。Safe-Lock™ システムの導入から10年間で、このクランピング方式が従来のミーリングチャックやウェルドンシャンクツールホル
産業技術