工業製造

鍛冶炉は数千年にわたり金属職人によって使用されてきました。鍛冶職人は炉を使って金属を加熱し、成形します。炉の設計と目的は数千年間ほぼ変わらず、現代の炉も本質的には先代と同じように機能します。ここでは、各タイプの炉の仕組み、自作鍛冶炉の作り方、自宅で鍛冶を始めるために必要なものを詳しく解説します。 鍛冶炉とは? 鍛冶炉は、鍛冶職人が金属を物体、工具などに加熱・成形するために使用する一種の炉床です。通常、熱源と酸素供給装置で構成される容器で、金属を容易に加工・成形できる温度まで引き上げます。 炉はどのように機能するか? 伝統的な鍛冶炉は、火、燃料、送風の組み合わせを使用します。炉が稼働中、鍛冶職
このガイドでは、鋼を鍛造するために必要な基本的なスキルと基礎的な鍛冶技術を網羅しています。作業を始める前に、鍛冶場で初心者から上級者までのプロジェクトを鍛造するために使用される16の必須鍛冶技術を学びましょう。 鍛冶における5つの鍛造技術 以下の鍛造技術は、あらゆる鍛冶場で不可欠です。プロジェクトに応じて、これらの基本的な鍛冶技術を各鍛造セッションで使用することになるでしょう。 曲げ(ベンディング) 金属に曲げやカーブを作るには、金属を加熱し、金床の角(ホーン)にかけてハンマーで叩いて目的の曲線を作ります。金属全体を加熱するのではなく、曲げたい部分だけを戦略的に炉で加熱することも可能です。また
パワーハンマーとは? パワーハンマーは、電気や蒸気の力でハンマーヘッドを持ち上げ、打撃を与える機械駆動の鍛造工具です。金属加工者は1880年代後半からパワーハンマーを使用してきました。これらのツールは本質的に手動ハンマーと同じ目的を持ちますが、より効率的で正確です。 非常に強力で効果的な工具であり、鍛冶職人がより高度な鍛造プロジェクトを短時間で完遂できるよう支援します。パワーハンマーは特に、ブレードスミスがナイフやブレードを作る鍛接プロセスで威力を発揮します。また、打撃鋼工具の鍛造やリベット締めにも一般的に使用されます。 パワーハンマーの仕組み 簡単に言えば、ハンマーは鍛造プロセスでオブジェ

キュポラ炉の概要 鋳鉄、Ni-レジスト鋳鉄、一部青銅を溶解する鋳造用溶解炉。直径1.5〜13ft(約0.45〜4m)の円筒形、垂直配置、底部開閉ドア付き。天井開放またはキャップ付き(ガス排出・雨天対応・排ガス冷却・粉塵除去)。鋼製外殻に耐火レンガ・耐火プラスチックライニング。底部は粘土砂(石炭混入で開閉容易化)。冷却ジャケット・酸素吹込み装備機もあり。 原理 コークス燃焼→CO₂+熱発生→鉄溶解。溶融鉄は下降排出。CO₂一部還元→CO+C(コークス)反応平衡で熱利用率規定。排ガス高濃度CO含有、回収可能。 構造 中空円筒垂直鋼殻、内面耐火材、4本鋳鉄脚でコンクリート基礎上に支持。底部2枚鋳
射出成形の概要 ダイカスト類似だが、原料が金属(超高温必要)からガラス、エラストマー、熱可塑性・熱硬化性ポリマー(主に熱可塑性)に変わったプロセス。原料を加熱溶融し、特定温度・圧力で金型キャビティに射出成形。化学組成変化なしで成形。 射出成形機の主要構成 材料ホッパー シリンダ(バレル) 射出ラム/回転スクリュープランジャ 加熱装置(ヒータ) 可動パターン エジェクタ 金型キャビティ内金型 動作原理 水平動作が一般的。ホッパーから重力でシリンダ内へ原料供給、周囲ヒータで溶融、油圧ラム/回転スクリューが圧力(100〜150MPa)で金型へ射出。分割金型使用。射出後保圧、冷却固化後金型開放
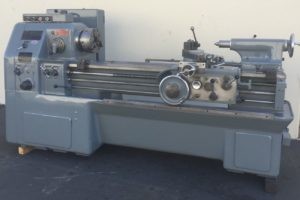
旋盤の概要 旋盤は「工作機械の母」と呼ばれる基本機械で、ワークを回転させ単刃バイトで切削し、円筒形状を生成します。ドリル・リーマ・ボーリング・テーパー・ナーリング・ねじ切り・研削等多様な加工が可能。小型精密機から大型シャフト用超大型機まで幅広く存在します。 旋盤の主要8分類 センタ(エンジン)旋盤 高速旋盤 工具室旋盤 卓上旋盤 キャプスタン・タレット旋盤 特殊目的旋盤 自動旋盤 CNC旋盤(コンピュータ数値制御) 各タイプの詳細 1. センタ/エンジン旋盤 最古・最普及型。ベッド・主軸台・心押台の基本構造。耐久性ある主軸台で多段変速可能。蒸気機関駆動由来で「エンジン旋盤」とも呼ばれ
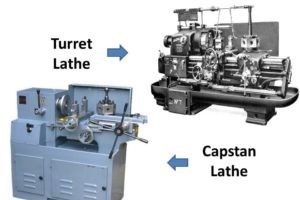
キャプスタン・タレット旋盤の概要 半自動旋盤(加工自動、ワーク交換・工具セットアップ手動)で、エンジン旋盤の発展形です。テールストック代わりに六角タレット(複数工具装着・インデックス回転)を備え、旋削・ボーリング・ねじ切り・穴あけ・面取り等をワーク・工具交換なしで連続実行可能。量産に適し、セットアップ後は準熟練工で運転可能。大型ワーク対応可。エンジン旋盤より高コスト。 キャプスタン旋盤とタレット旋盤の主な違い 項目タレット旋盤キャプスタン旋盤 タレット搭載サドルに直付け、ベッド全長移動ラム(スライド)搭載、サドル固定、ラム移動 工具ヘッド構造タレットヘッド=サドル一体タレットヘッドは
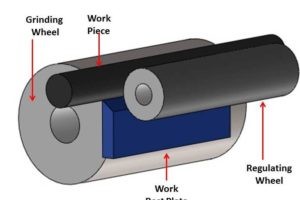
センタレス研削とは ワークを固定センタやチャックで保持せず、2つの回転ホイール(砥石・調整車)間で支持・駆動しながら研削する工法です。ワークは固定ワークレストプレート上に置かれ、両ホイール同方向・異速回転で研削されます。 センタレス研削の仕組み 砥石:固定軸回転、高角速度、実際の切削担当 調整車:ゴムボンド、ワークに側圧をかけてスリップ防止、直線送り付与、可動軸でワーク接触維持 両ホイール相対速度によるせん断作用で材料除去 センタレス研削の分類 外面センタレス研削 外周面仕上げの標準的用途。 内面センタレス研削 シャフト穴等の内面仕上げ用。4ホイール構成(圧力ロール、支持ロール、調整
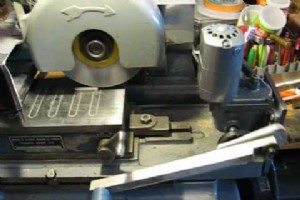
研削加工と研削盤の概要 研削は研磨粒子の擦り切削で微小切りくずを除去する仕上げ加工で、旋盤・フライス盤等の一次加工後に施される二次加工です。作業環境・対象形状に応じ多様な研削盤が存在します。 従来型研削盤の4大分類 1. 平面研削盤 主に平面・水平面加工用。成形砥石で曲面も対応可能。主軸・テーブル位置関係で4分類: 横型主軸・往復テーブル 縦型主軸・往復テーブル 横型主軸・回転テーブル 縦型主軸・回転テーブル 2. 円筒研削盤 円筒ワーク外面専用。テーパ・ストレート・段付き等任意プロファイル対応。ワーク・砥石部分で3分類: センタレス円筒研削盤 ユニバーサル円筒研削盤 普通センタ形
工学材料の概要 工学材料は、機械的・物理的・化学的・製造特性に基づき、用途要件に適合するものを選定します。選定要因:応力状態、耐食性、耐熱・耐摩耗性、剛性・柔軟性、製造容易性、コスト、入手性。 工学材料の分類 金属と合金 鉄系金属 非鉄金属 非金属 セラミックス ポリマー 複合材料 半導体 生体材料 主要分類の詳細 1. 金属と合金 金属元素の結合。自由電子による高電気・熱伝導性、光沢、常温固体(水銀除く)が特徴。 鉄系金属 主成分Fe+C。磁性あり、水分で錆びやすい(純鉄・ステンレス除く)。モータ・電気用途に活用。 非鉄金属 Fe非含有。耐食・非磁性。Cu、真鍮、Al、W、Pb
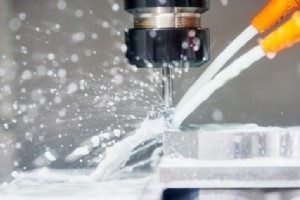
切削液の役割 切削液は冷却と潤滑の双方を担うクーラントで、旋削・穴あけ・フライス等ほぼ全金属加工で使用されます。低速では潤滑主体、高速では冷却主体として機能。選定は切削速度、被削材、加工法、仕上げ、工具材料等で決まります。主にエマルション(水中油滴)とストレートオイル、ゲル、気体があり、動植物油や石油蒸留物から製造されます。 切削液の主要機能 冷却:工具刃先とワーク間の摩擦熱を除去 潤滑:摩擦低減により発熱抑制・工具寿命延長 切りくず排出:加圧供給で切りくずを機床ベッドから吹き飛ばし 良質な切削液に求められる特性 特性内容 粘度加工法に適した粘度。連続供給のため低粘度が一般的
熱処理の定義と目的 熱処理は、金属を加熱・冷却して物理的・機械的特性を変化させる複合プロセスです。鋳造合金の均質化、高温での加工性向上、ミクロ組織制御による所望特性の付与が主目的です。炉内雰囲気制御(酸化防止)、安全管理が極めて重要です。 熱処理の主な目的 結晶粒微細化 被削性向上 残留応力除去 鋼を脆化させるガス除去 表面成分の拡散変化 所望の機械的・物理的・化学的特性の付与 硬化鋼の軟化(焼き戻し) 材料特性に影響するパラメータ 雰囲気 表面めっき 表面拡散 冷却 加熱 仕事入力 時間 熱処理の分類 一般的熱処理 均質化処理 焼鈍 焼正 表面特性(化学組成)変更処理
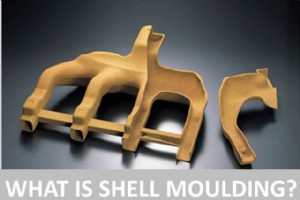
シェルモールド鋳造の概要 砂と樹脂の混合物で薄肉のシェル型(殻型)を作る鋳造法で、複雑形状・薄肉部品に適し、高精度・良好な仕上げ面・自動化容易が特徴です。主に鋼鋳物に用いられ、鋳鉄・非鉄にも適用可能です。 シェルモールド鋳造プロセス ステップ1:金属モデル(パターン)製作 アルミニウムまたは鋳鉄製モデルに全鋳造収縮見込みを付与。金属モデルは高精度・繰り返し使用可能。 ステップ2:モデル加熱 180〜250℃に加熱し、樹脂混入砂の硬化を促進。離型用にシリコーン系潤滑剤を塗布。 ステップ3:シェル型形成 モデルをダンプボックスにクランプし、逆さまにして樹脂混入砂(主に微粒グリーンサンド)
ホーニング加工とは ホーニングは、砥粒を装着した円筒形工具(ホーン)を回転・往復運動させ、円筒穴の内面を微小切りくず除去により仕上げる超仕上げ加工です。ドリル・ボーリング後の追加工程として、エンジンシリンダー等の高精度内面仕上げに最適です。公差0.25〜1.5μm、クロスハッチパターンが形成され、潤滑油保持性に優れます。 加工原理 ホーン外径≒ワーク内径で、自軸回転+軸方向往復の複合運動により全長を加工。近年はダイヤモンド・CBN砥粒により1ストローク仕上げも可能。プラスチックバインダ砥石でギヤ仕上げにも適用されます。 主要プロセスパラメータ パラメータ効果と最適化 工具回転数上昇

ラッピング加工とは ラッピングは、2つの対向面を研磨剤を介して擦り合わせ、微小切りくずとして材料を除去する超仕上げプロセスです。平面の極限的な寸法精度・幾何精度を得る最古の手法の一つで、研削後の仕上げ工程として用いられます。ホーニングが円筒内面用であるのに対し、ラッピングは平面用です。除去量は0.003〜0.03mm、寸法公差0.0004mmオーダーまで達成可能です。 原理 鋳鉄製ラッピングプレート(銅・真鍮等の軟質材も使用)上に、オイルスラリーまたはゲル状の研磨剤を供給。オイルは研磨剤の搬送媒体、冷却、切りくず排出の役割を果たします。手動ではプレート固定、機械では10〜150rpmで回転。
バフ研磨とは バフ研磨は、微細な研磨粒子(酸化アルミニウム、炭化ケイ素等)を含ませた回転布バフホイールをワークに押し当て、研磨作用で微細傷・酸化皮膜を除去し、鏡面のような光沢面を得る仕上げ加工です。低コストで高い効果が得られるため、自動車・オートバイ・ボート・自転車・スポーツ用品・工具・金物・家庭用品など幅広く採用されています。 バフ研磨の仕組み バフホイールはリネン、コットン、ブロードクロス、キャンバス等の多層布で構成され、周速32.5〜40m/sで回転します。少ない圧力で研磨粒子が微小切りくずとして金属を除去し、傷や酸化被膜を取り除きます。 適用範囲と方式 微細傷の除去、酸化皮膜・同
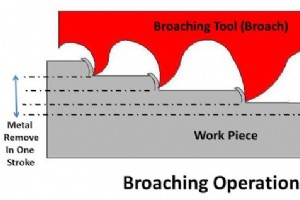
ブローチ加工の概要 ブローチと呼ばれる複数の段違い刃を持つ多刃工具を直線運動させ、ワークから材料を除去して所望形状を得る加工法です。自動車産業で穴、キー溝、ギヤ等の加工に広く用いられ、1パスで大量除去が可能、高精度・良好な仕上げ面・量産性に優れます。 原理と操作 シェーピング加工と類似ですが、ブローチは段違い刃列により1ストロークで全幅加工可能です。シェーピングは複数ストロークで薄い層を順次除去するため時間を要しますが、ブローチはこの制約を解消します。 ブローチ工具と機械 ブローチ工具 高強度・高硬度・高耐摩耗・高切削速度が要求され、ハイスや超硬合金で製作。ブローチ盤に取付けます。 ブロ
切削工具材料に求められる特性 高温硬度(ホットハードネス)が高い 耐摩耗性が高い 高靭性と高硬度の両立 熱伝導率が高い 熱膨張係数が低い 高強度 低摩擦係数・化学的安定性 主要な切削工具材料 炭素工具鋼 マグネシウム、アルミ、木材等の軟材料加工用。炭素・ケイ素・マグネシウムを含む。手用ドリル、タップ、ダイス、ノミ等に使用。切削速度約10m/min、使用温度限界200〜250℃。 ハイス(HSS:高速度工具鋼) W18%・Cr4%・V1%の合金鋼。深焼入れ性で油冷・空冷・塩浴焼入れ可能。最高靭性を持ち、切削速度30〜50m/min、使用温度650℃まで対応。 タングステン型:Wを主合
粉末冶金(P/M)とは 金属粉末をダイに充填・圧縮成形し、焼結により完成品または半完成品を製造するプロセスです。労務費・機械加工費を削減でき、高品質・高強度・複雑形状・高精度を実現できるため、量産に最適です。 粉末冶金の基本4工程 1. 粉末製造 アトマイズ法、粉砕法、化学反応法、電解法などで原料を粉末化します。ほぼ全金属が対象可能ですが、鉄粉に銅・グラファイト等を添加するのが一般的です。 2. 混合・ブレンド 複数の粉末を均一に混合し、添加剤・バインダー・潤滑剤を配合して流動性を向上させます。 3. 圧縮成形 混合粉末を所定ダイに充填し、80〜1600MPaの圧力で圧縮して「グリーン
フライスカッターの概要 フライス盤は多様な加工が可能な汎用機械であり、用途に応じた適切なカッター選定が加工品質を左右します。主要なカッタータイプと特徴を解説します。 主要なフライスカッターの種類 1. エンドミル 底刃と周刃を持ち、ドリルのように軸方向だけでなく全方向に切削可能です。1枚以上のフルートを持ち、エンドミル加工の主力工具です。ハイス鋼や超硬合金製で、センターカット(両端刃あり)とノンセンターカット(片側のみ)があります。 2. ラフィングエンドミル(リッパカッター) 波状刃形で大量切削に適し、切りくずが微小化されるため切削抵抗が低減します。荒加工での高能率化に最適ですが、仕上
製造プロセス