工業製造
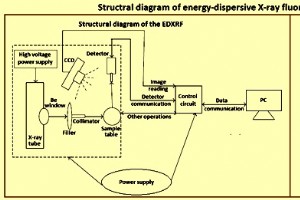
X線蛍光(XRF)は、元素同定と定量の分野で幅広い応用を見出している発光分光技術です。 この技術は、電子ビーム、荷電粒子ビーム、X線ビームなどの外部エネルギー源による原子電子エネルギー準位の励起に続く、通常1keV〜60keVのエネルギー範囲における特性X線放射の放出に依存しています。 ほとんどの試料マトリックスにおいて、X線分光法は試料1マイクログラム/g(1ppm)未満の濃度で元素を検出できます。 薄膜試料では、数分の1マイクログラムの総量を検出可能です。 当初、X線分光法は冶金学的・地球化学的分析関連の応用で広く受け入れられました。 近年では、環境試料分析、石油製品中の硫黄と摩耗元素の決
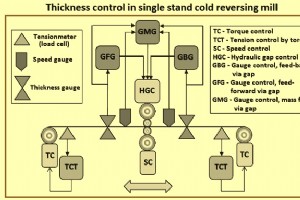
金属圧延プロセスの経済効率は、最終圧延製品の品質レベルと強く相関しています。圧延プロセスにおける最終圧延製品の品質向上への最新の取り組みは、主に自動化制御高度手法の大規模適用と使用に焦点を当ててきました。薄板生産の高い比率は、冷間圧延機にとって非常に重要になっています。この場合、ストリップ厚さ変動とストリップ形状によって決まるストリップ品質のために、厚さ制御と高度なストリップ形状制御が必要です。 平坦鋼製品の圧延は複雑なプロセスであり、製品品質は入側材料、機械・電気設備、潤滑、制御戦略など多くの要因に影響されます。重要な品質パラメータは、材料厚さ、材料形状と表面、応力分布の均質性です。最適な
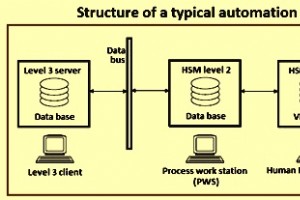
金属圧延プロセスの経済効率は、最終圧延製品の品質レベルと強く相関しています。平坦鋼製品の圧延は複雑なプロセスであり、製品品質は入側材料、機械・電気設備、操作パラメータ、潤滑、自動化・制御戦略など多くの要因に影響されます。重要な品質パラメータは、材料厚さ、材料形状と表面、応力分布の均質性です。最適なコスト効率と材料使用の最大化のためには、厚さに対する厳しい公差が不可欠であり、ストリップを許容最小厚さにできるだけ近づけて圧延できるようにする必要があります。機械・電気・計装設備と制御戦略ソリューションがうまく組み合わさった場合にのみ、製品品質を効果的に最適化できます。 熱間圧延機(HSM)のプロセ

圧延ストリップの形状は、横断面プロファイル(クラウン)と平坦性によって特徴づけられます。ストリップ形状の精度は、熱間圧延ストリップの品質を決定する重要なパラメータです。ストリップ形状は、圧延ストリップの市場競争力を決定する不可欠な要素です。ストリップ形状が品質の重要な指標であるため、形状制御技術は熱間ストリップ生産のコア技術となっています。熱間圧延機(HSM)における圧延ストリップの形状には、いくつかの要因が影響します。 HSMにおけるストリップ圧延の主要目的 HSMにおけるストリップ圧延の主要目的の一つは、出側ストリップのクラウンと平坦性の観点から、目標厚さを最適な品質で達成することです。
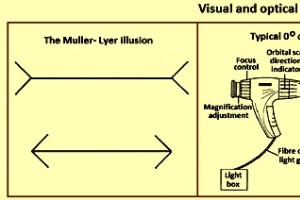
非破壊検査技術 材料には結晶格子不完全性により固有の微細欠陥が存在し得ます。また、溶接、鋳造、鍛造、表面処理など製造プロセスが更なる欠陥や欠損を引き起こすことがあります。さらに、材料は応力、疲労、腐食など様々な条件下で使用され、これが追加欠陥を生じさせたり既存欠陥を悪化させたりします。材料破壊は通常、これら不完全性が危険な割合に達し、材料の残部が負荷応力に耐えられなくなり、延性または脆性破壊を起こす時に発生します。したがって、材料中のこれら不完全性を検出し、その性質、サイズ、位置の観点から評価する必要があります。さらに、不完全性の深刻度を評価し、材料を合格、修理後合格、または不合格・スクラップ
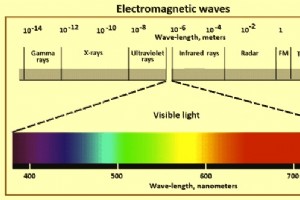
光学顕微鏡 顕微鏡学は、肉眼では適切に観察できないほど微小な物体の像を拡大して研究する分野です。顕微鏡は、観察対象試料から放出、吸収、透過、反射される放射(図1)を利用してその任務を果たします。放射の性質により、光学顕微鏡、電子顕微鏡、X線顕微鏡、音響顕微鏡など顕微鏡の種類が決まります。電磁波スペクトルの可視光部分が光学顕微鏡で使用される放射タイプです。光学顕微鏡とは、光学顕微鏡を通じて材料を微細構造レベルで観察することです。 図1 電磁波 粗い拡大鏡は古代から使用されていましたが、現代顕微鏡の進化は17世紀に始まりました。最初の複合顕微鏡は1595年にHansとZacharias Jans
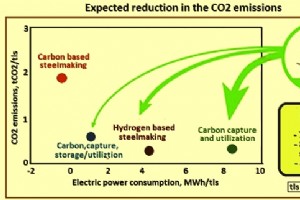
カーボンニュートラル製鉄 鉄鋼生産業は、総グローバル化石・産業排出量の観点から単一最大セクターであり、温室効果ガス(GHG)排出量の約7〜9%を占めています。同時に、鉄鋼は現代工業社会の主要材料構成要素です。インフラ拡張・改善の必要性と、満足できる水準に達するペースで世界生活水準を向上させる必要性により、鉄鋼消費はさらに増加します。したがって、鉄鋼を材料として社会的に利用しながら、その生産による負の環境影響を回避する経路を見つけるという課題があります。 現状と課題 従来の鉄鋼生産プロセスは極めて高い環境GHG排出と関連しています。現在の鉄鋼プラットからの排出は、粗鋼1トンあたり約1.8トンC
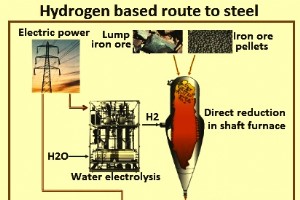
水素製鉄 鉄鋼生産業は、総グローバル化石・産業排出量の観点から単一最大セクターであり、温室効果ガス(GHG)排出量の約7〜9%を占めています。同時に、鉄鋼は現代工業社会の主要材料構成要素です。インフラ拡張・改善の必要性と、満足できる水準に達するペースで世界生活水準を向上させる必要性により、鉄鋼消費はさらに増加します。したがって、鉄鋼を材料として社会的に利用しながら、その生産による負の環境影響を回避する製鉄プロセスを見つけるという課題があります。製鉄のCO2(二酸化炭素)排出削減の文脈では、水素(H2)ベースの製鉄ルートが現在大きな注目を集めています。これは魅力的な選択肢を提供するためです。
鉄鋼による循環型経済への貢献 世界には「線形経済」と「循環型経済」という2つの経済モデルが存在します。循環型経済とは、資源をできるだけ長く使用し、使用中に最大の価値を引き出し、製品寿命が尽きた時点で製品や材料を回収・再生する、従来の線形経済に代わるモデルです。産業革命以来、経済成長は一次資源の消費と強く結びついてきましたが、循環型経済モデルは、現在の世界的な消費パターンが持続可能ではないとの認識のもと、経済成長と資源使用を切り離すことを目指しています。現在、線形経済システムから循環型経済システムへの移行が進んでいます。鉄鋼は私たちの生活のあらゆるところにあり、持続可能な未来の中核をなすため、鉄
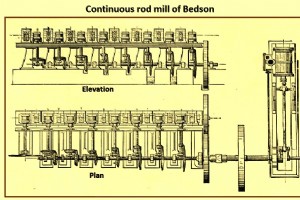
圧延ミルの歴史的発展 金属加工において、圧延は金属を1組以上のロール間を通し、厚み減少、厚み均一化、所望形状付与、および/または所望機械的特性付与を行う金属成形プロセスです。圧延では、常時回転するロール間の圧縮力で被加工材変形。言い換えれば、金属を回転ロール間通過させ、加力で材料厚み減少。金属の形状と内部構造両方が変化。金属圧延プロセスは、麺棒で生地延ばしに類似。圧延は現代世界最重要製造プロセスの一つ。今日生産全金属製品大半が製造過程何らかの時点で圧延経験。 現代圧延ミルは全自動、高速、大容量、頻繁に圧延材の冶金的処理を含み、所望ミクロ組織・機械的特性達成。圧延プロセスと圧延ミルのこの完璧レベ
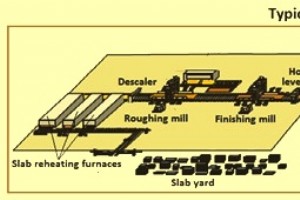
板圧延ミルでの鋼板圧延 鋼板は、厚さ5mm以上、幅1,200mm以上の平板状、圧延そのまままたは熱処理済み製品と定義されます。広く使用される鋼製品で、通常炭素鋼、高張力低合金(HSLA)鋼、合金鋼のカテゴリーに分類されます。構造用途では炭素0.3%以下、マンガン1.5%以下が一般的。超高層ビル、洋上掘削リグ、大スパン橋梁、細長い風力タービン、パイプライン、超高圧ガスホルダー、掘削機、移動式クレーン、コンテナ船、豪華客船等には高厚み鋼板が必要で、信頼性確保に高品質・高強度が求められます。 鋼板への要求トレンド 最も重要なトレンドは、より高強度、高靭性、高硬度、良好な溶接性を持つ鋼板への需要増大
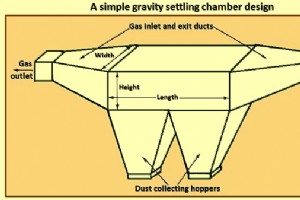
排ガス浄化技術とシステム 環境汚染は現在、世界最大の問題の一つです。一連の地球規模環境問題を通じ、環境と資源が人類の生存と発展の基本的必要条件であるとの認識が広がっています。多くの技術プロセスの生成物である排ガスは、多様な固形粒子で汚染されています。これらガスを再利用する(十分な発熱量がある場合)か、大気へ放出するには、ガス浄化が必要です。しかし、大気排出規制対応にはコストがかかり、運営組織への金銭的リターンはほぼありません。 過去数年間で、各国の排出規制分野における態度、教育、責任、規制が大きく変わりました。排出規制は将来世代を大気汚染の悪影響から守るため、時間とともに厳格化しています。現在
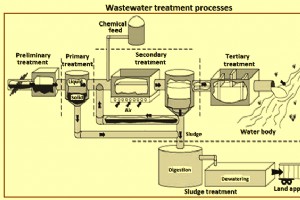
排水・水処理技術 かつて水は安価で豊富にあり、製鉄業界はそれを当たり前の生産用ユーティリティとして扱ってきました。しかし現在、淡水の供給と消費のバランスが崩れ、水資源がますます希少になっているため、清潔で安全な水へのアクセスは現代社会の主要な課題の一つとなっています。水需要が増加している主な理由は、(i)人口増加と乾燥地域への移住、(ii)急速な工業発展と一人当たり水使用量の増加、(iii)気候変動による人口密集地域の気象パターン変化、の3点です。これにより製鉄業界は新たな「水制約時代」に突入しました。さらに過去30年間、環境汚染への懸念が世界的に高まり、より厳格な環境規制が制定されるようにな
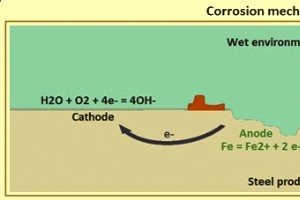
実用上の鉄鋼材料は通常、大気環境と水系環境で腐食に曝露されます。腐食とは、これら材料が環境と化学相互作用することによる劣化です。現代工業化社会で頻繁に遭遇する問題の一つです。ISO 8044:2010によれば、「腐食とは金属とその環境間の物理化学的相互作用で、金属特性変化をもたらし、金属、環境、またはそれらが部分構成する技術システムの機能的重大障害に至る可能性があるもの」と定義されます。 現代腐食科学は20世紀初頭、局部電池モデルと腐食電位モデルで幕開けしました。両モデルが融合し現代腐食電気化学理論となり、金属腐食を陽極金属酸化と陰極酸化剤還元からなる連結電気化学反応として記述します。電気化
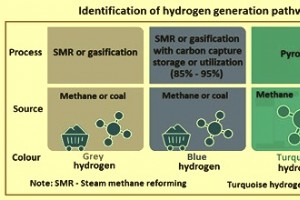
持続可能エネルギー未来の主な推進力は:(i) 地球規模CO₂排出削減と大気質改善、(ii) エネルギー供給安全保障確保と持続可能エネルギー資源への移行、(iii) 未来経済に不可欠な新産業・技術エネルギーベース創造、の3点に集約されます。現代の地球規模エネルギー未来評価は全て、需要増加が再生可能/持続可能エネルギー源を含む多様エネルギーミックスによってますます満たされるという見解を取ります。 具体的環境懸念の高まりが持続可能エネルギー開発への主要推進力の一つです。最も主要なのはCO₂とその他気候変動ガスの大気放出・蓄積問題。これら排出は産業革命前レベルを遥かに超え、温室効果ガス(GHG)効果
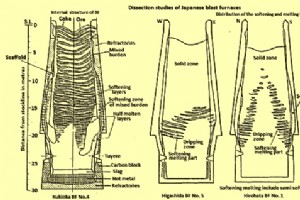
高炉(BF)製鉄は、確立された実証済み性能、柔軟な原料使用、高い熱エネルギー保存能力により、銑鉄(HM)生産の最も実行可能な手段です。BF製鉄の開始時期に関する確定的な日付はありません。しかし、重要なプロセス設計と再エンジニアリングが、14世紀まで遡ってヨーロッパの製鉄炉で実装され始めました。以来、BFルートは他の代替製鉄法よりも優先プロセスとして支配的地位を占めてきました。 開始以来、BF製鉄プロセスは持続可能性と生存性を維持するため、持続的な進化的発展を遂げ、高効率プロセスとなりました。これまでの最も重要な発展には:(i) 設備近代化、(ii) 炉生産性向上、(iii) コークス率低減、
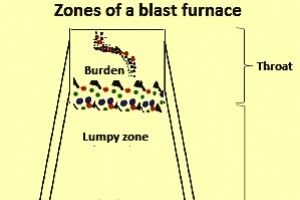
高炉(BF)は炉床を除き、基本的にガスとバーデン粒子が逆方向に移動する通路です。BF安定操業の基本要件は、変動の少ない移動バーデン層を炉内に維持することです。具体的には、安定したガス流と混合バーデン層のないバーデン層構造を形成することであり、これらは密接に関連しています。ガス流の安定性はほぼ完全にバーデン透気性に依存し、これはバーデン充填構造(粒径、粒度分布、微粉比率等)とバーデン降下挙動(固体流)によって決まります。 高炉内の多相流とゾーン構造 原則として、BFプロセスは固体、ガス、液体、粉体からなる複雑な逆流・並流・横流の4相流システムです。各相の相互作用は明確で、BFの異なる領域に局在
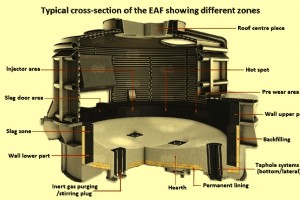
耐火物とは、化学的・物理的特性に大きな変化なく高温に耐える材料のことです。耐火物は電気炉(EAF)の運転において極めて重要で、溶銑を炉床に保持しながら炉構造を損傷から守る役割を果たします。EAFには様々な耐火製品が必要ですが、中でも溶銑と直接接触する耐火製品が最も重要です。 EAF耐火物ライニングの設計と運転条件 EAFの耐火物ライニングは炉の設計に依存し、運転条件も耐火物性能に大きく影響します。EAFの運転条件では、化学的に塩基性で、高温および熱サイクルに優れた耐性を持つ耐火物が求められます。現代のEAFは偏心底タップホール(EBT)を採用しており、これらの炉には特殊な耐火物ライニングが必
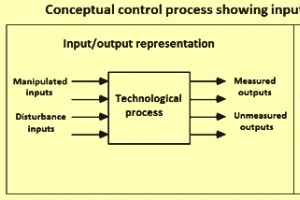
技術プロセスは、材料と流体を取り扱い、加工、精製、結合、操作して、最終製品を利益を持って生産するものです。これらプロセスは精密で要求が厳しく、潜在的に危険なプロセスである場合があります。プロセスの小さな変化が最終結果に大きな影響を与えることがあります。配合比率、温度、流量、乱流、その他多くのパラメータの変動は、所望品質の最終製品を最小原材料とエネルギーで安定生産するため、慎重かつ一貫して制御する必要があります。 一般に、操作の継続的監視を必要とするものは、プロセス制御の役割を伴います。プロセス制御とは、技術プロセスのプロセス変数を制御するために使用される方法を指します。これは、プロセス操作を
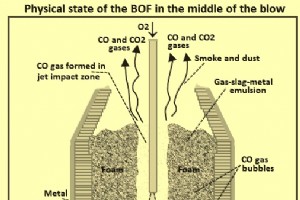
基本性酸素炉(BOF)製鋼は、液体銑鉄から鋼を製造するバッチプロセスです。炭素(C)、マンガン(Mn)、リン(P)など元素濃度が鋼品質に影響します。鋼を鋳造するには、所定温度にする必要があります。所定温度と組成を達成するため、耐火物ライニングされたコンバータ内の液体銑鉄に酸素(O₂)を吹き込みます。O₂は浴内さまざまな元素を酸化し、温度上昇と望ましくない元素濃度低下を引き起こします。生成液体酸化物は浴頂部に浮上しスラグ層を形成します。BOF製鋼プロセスを効果的にするには、容器内に相当なスラグ体積が必要ですが、スラグ体積はコンバータの限られたサイズによって制約されます。 コンバータ内の高速反応
製造プロセス