工業製造
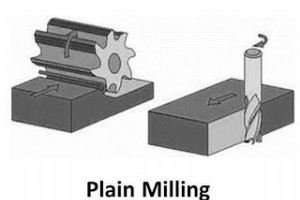
フライス盤は最も汎用性の高い工作機械の一つで、機械産業で広く使用されています。旋削・端面加工・溝切り・面取り等でワークを所望形状に加工可能。対称・非対称ワーク両方に対応。主要加工を解説します。 フライス盤主要加工 平フライス加工(プレーンミリング) 平面加工の基本。工具軸が加工面と平行。最も一般的でほぼ全ジョブで実施、全フライス盤で可能。 エンドミル加工(エンドミリング) 平面加工のもう一つの基本。工具軸が加工面に垂直。溝切り加工にも使用。 ガングミリング(ギャングミリング) 複数フライスカッターを同時使用。横フライス加工で、異形状・異サイズカッターをアーバーに固定し、1パスで所望
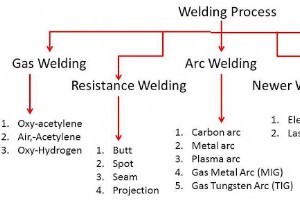
溶接は、熱の適用(圧力あり/なし、フィラー材あり/なし)により同種・異種金属やその他材料を接合するプロセスです。永久締結部品として、全製造産業で不可欠なプロセスです。新金属の将来性さえ、溶接による加工適性(溶接性)に依存すると言われます。溶接性は「規定強度・適正組織を持つ不可分接合部を形成する能力」と定義され、融点・熱伝導率・熱膨張率・表面状態・微細組織変化の5大要因に依存します。 溶接の大分類(3分類) 1. 圧接(プラスチック溶接・圧力溶接) 接合部母材を塑性状態まで加熱し、外圧で押し合わせ接合。液-固相溶接とも呼ばれます。鍛造溶接・抵抗溶接等が該当。 2. 融接(フュージョン溶
MIG溶接(Metal Inert Gas)とTIG溶接(Tungsten Inert Gas)は、多様な形状・材質接合に広く用いられる2大アーク溶接法です。主な違いを12項目で整理します。 項番MIG溶接TIG溶接 1 メタルイナートガス溶接 タングステンイナートガス溶接 2 金属棒=電極、ワーク=もう一方の電極 タングステン棒=電極(非消耗) 3 ガスシールドメタルアーク溶接 ガスシールドタングステンアーク溶接 4 連続送給ワイヤー電極(高速送給) 溶接棒使用(低速送給) 5 溶接部を不活性ガスでフラッディング(金属と反応しないガス) ガスで溶接部を大気から
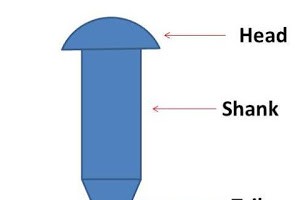
機械や構造物では多数の小部品が何らかの手段で接合されています。継手設計は機械設計と同等に重要で、緩みは運転中の破損原因となります。機械分野では永久接合(溶接、リベット)と非永久接合(ボルト)の2大分類があります。 リベットとは 円筒形で頭部を持つ永久機械接合部品です。構造部材接合に広く用いられ、船舶・ボイラー産業で構造部材接合の主力です。分解には部品破壊を伴う永久接合で、干渉嵌合により部材を機械的に締め付けます。 リベッティング(鋲接)プロセス 両板に穴を開ける リベットを穴に挿入 反対側からダイスでテール(尾部)に力を加え、塑性変形させ頭部(ショップヘッド)を形成 この機械的圧
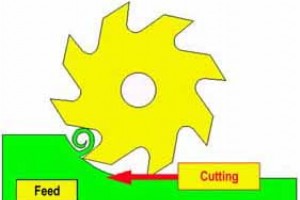
フライス加工は、回転工具でワークから材料を除去する加工法です。工具とワークをジグ・固定具で保持するフライス盤で実施。非対称ワークの面取り、ポケット・穴・溝加工、成形加工に用いられます。 切削方向には従来フライス(アップミリング)と順フライス(ダウンミリング)の2方式があります。根本的違いは「工具回転方向と送り方向の関係」です。 各方式の動作 アップミリング(従来フライス) 工具が時計回り回転し、ワークを右→左へ切削。工具回転方向と送り方向が逆になります。切りくずは工具により上方へ排出されます。 ダウンミリング(順フライス) 工具が時計回り回転し、ワークを左→右へ切削。工具回転方向と
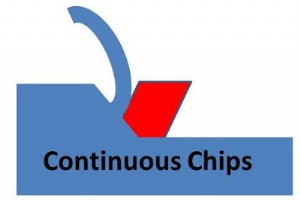
機械加工では、工具で金属ワークを切削し、所望形状に仕上げます。余剰材料は切りくず(チップ)として除去されます。切りくずの種類は加工状態を診断する重要な指標であり、全ての機械技術者が理解すべき基礎知識です。 切りくず種類に影響する要因 ワーク材質 工具材質 工具形状・寸法(すくい角等) 送り速度 切削速度 工具・ワーク間摩擦 切削環境(温度、潤滑剤等) 金属切削における3大切りくずタイプ 1. 連続切りくず 名前通り連続したセグメントを形成。延性材料(アルミニウム、軟鋼、銅等)を高切削速度で加工時に発生。工具・材料間摩擦が最小。材料の連続的塑性変形により形成され、厚みが全長で均一。一
溶接・はんだ付け・ろう付けは、同種・異種金属接合に用いられる3大接合プロセスです。各プロセスの特徴を理解し、比較検討します。 各プロセスの定義と特徴 溶接 機械産業で最も一般的な永久接合法。熱エネルギー(フィラー材あり/なし、圧力あり/なし)で2金属を接合。両ワークを塑性状態まで加熱、接近させ凝固させ強力な接合を得ます。熱源はアセチレン等燃焼ガスまたはアーク放電。熱源分類でガス溶接・アーク溶接に大別。圧力・摩擦のみで熱・フィラーなしで接合する圧力溶接・摩擦溶接も存在。 メリット:永久接強最適、穴不要で応力集中少、フィラープレート不要で軽量、接合効率高、接合速度速、少人力 デメリット:
アーク溶接とガス溶接は、熱を用いて同種・異種金属を接合する代表的な2大溶接法です。以下の13観点で違いを整理します。 項番アーク溶接ガス溶接 1 電気で熱を発生 アセチレン・水素等の燃料ガスで熱を発生 2 高温(約6000℃) 低温(約3600℃) 3 ガス溶接より強い接合 接合強度は弱い 4 表面仕上げは劣る 良好な表面仕上げ 5 消耗電極を使用 非消耗電極を使用 6 電極=フィラー材を兼ねる フィラーロッドを別途使用(必要時) 7 溶接のみに使用 溶接・ろう付け・はんだ付けに使用可 8 高電圧による爆発リスク 高圧ガスによる爆発リスク 9 主
前回は「溶接 vs ろう付け vs はんだ付け」を扱いました。両者とも接合プロセスですが、適用条件が異なります。両プロセスの知識は接合効率向上に不可欠です。 溶接とろう付けは金属産業で一般的な接合法です。根本的違い:溶接は母材融点以上、ろう付けは母材融点以下で接合します。以下の観点で比較します。 項番溶接ろう付け 1 母材同士を溶融接合(フィラー材あり/なし両方可) 母材を融点以下で加熱し、フィラー材(ろう材)で接合 2 温度:母材融点以上(約3600℃) 温度:母材融点より十分低い(約600℃) 3 母材特性が接合後変化する可能性 母材特性は接合後もほぼ変わらない
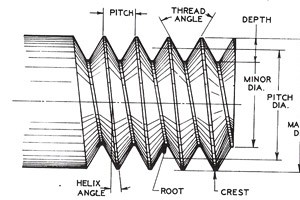
旋盤でのねじ切り加工を語る前に、まず「ねじ」とは何かを理解しましょう。一般的に「山と谷の連続」または「円筒・円錐面に沿った螺旋溝」です。技術的には「均一断面の螺旋状リッジがシリンダーまたはコーンに巻き付いたもの」と定義されます。ねじは大別して外部ねじ(雄ねじ)と内部ねじ(雌ねじ)に分類されます。用途は締結部品、動力伝達、回転運動の直線運動変換など多岐にわたります。 旋盤の概要 旋盤は木材・金属等を材料除去により成形する工作機械です。ワークを回転軸を中心に回転させ、各種工具で旋削・ナーリング・端面加工等の多様な加工が可能です。 ねじの基本用語 ピッチ:ある山の一点から、隣の山の同位置
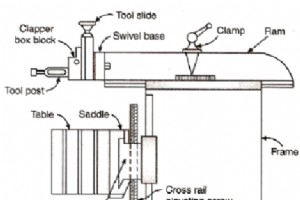
成形盤は、水平面・垂直面の平面加工を行う工作機械です。単一切れ刃工具(バイト)または成形工具を用い、ワーク上を往復運動させます。前進ストローク(切削行程)と後退ストローク(復帰行程)の2行程で動作し、切削は前進時のみ行われます。ワークはマシンベッド上のバイスに固定され、成形盤ではベッド(=ワーク)に送りが与えられ、各ストローク完了後にワークが上下動します。切削工具はラムに取り付けられ、送り駆動機構により往復運動します。成形盤では回転運動を往復運動に変換しています。 成形盤の構成と動作原理 動作原理:クイックリターン機構(QRMM) 作動原理はクイックリターン機構(QRMM)に基づきます。Q
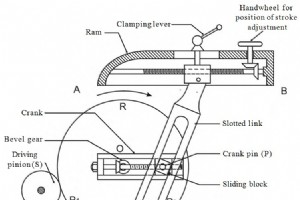
前回の記事で成形盤の動作・構造・用途を解説しました。成形盤は平面、溝、キー溝等を加工する工作機械です。駆動機構、テーブル設計、ラム位置・動作、切削ストローク方向など、様々な要因で分類されます。それぞれを詳しく解説します。 駆動機構による分類 1. クランク式 最も一般的で広く普及しているタイプです。クランク機構により、ブルギアの回転運動をラムの往復運動に変換します。ラム先端に取り付けられた工具ヘッドが所望の切削を行います。往復運動の総ストローク長はストローク長と等しくなります。 2. ギヤード式(ラック・ピニオン式) 現在ではあまり使用されませんが、一部で採用されています。ラック・ピ
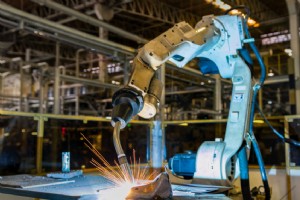
「溶接」と聞いて多くの人が思い浮かべるのは、2つの金属部品を接合するプロセスでしょう。しかし実際には、溶接は金属・セラミックにとどまらず、プラスチック産業でも同目的で活用されています。 製造における「接合」と「組立」 接合 溶接・ろう付け・はんだ付け・接着接合などにより、永久的に一体化された組立体を作るプロセスです。分解は困難です。航空宇宙・自動車・石油ガスなど機械産業で最も重要なプロセスの一つです。例えば石油ガスタンクや配管を溶接以外で接合したらどうなるか——漏洩リスクは許容されません。 組立 ボルト・ナット・締結部品を用いて部品を一体化するプロセスです。分解・再組立が可能で、柔軟性が
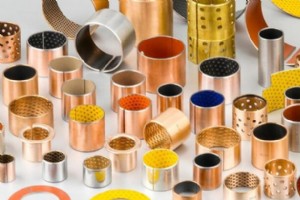
自己潤滑ブッシュの意義 自己潤滑ブッシュは、給油不要または最小限の潤滑で稼働しなければならない環境で真価を発揮します。転動面に形成される潤滑膜が相手部材を保護・潤滑し、ベアリング寿命の延伸と信頼性向上を同時に実現します。 Bushing MFG 会社概要 浙江Bushing MFG有限公司は2006年設立以来、ブッシュ製造を専門としてきました。同社の特長は、青銅・黄銅・プラスチック・複合材料・鉄系材料など多様な素材で無給油ベアリングを製造できる点にあります。 Bushing MFG が選ばれる理由 メンテナンスフリーで産業環境の厳しい条件下でも長期間稼働可能 2006年から欧州
グローバル化と技術革命が世界を「地球村」へと変貌させる中、消費者のニーズ・ウォンツ・嗜好は絶えず変化し続けています。心理学的にも、一つの欲求が満たされれば新たな欲求が生まれることは自明です。 ビジネス界でも同様で、多様なブランド・メーカーが顧客満足度最大化を目指し、熾烈な競争を繰り広げています。生産性向上のため、人手から機械へのシフトが加速し、機械は最小投入で人手の倍以上のアウトプットを実現するようになりました。 垂直型充填包装機(VFFS)とは 垂直型充填包装機(Vertical Form Fill Seal Machine:VFFS)は、包装業界における重要な自動化ラインシステム

まず最初に、釘製造機の基本原理、動作原理、多様な機能について概観しましょう。名前が示す通り、この機械の主たる機能は釘の製造です。では、実際にどのように動作するのでしょうか。 釘製造機の基本動作 線材の供給:認定されたコイルからワイヤーが引き出され、機械に送られます。 把持・保持:グリッパーダイス(把持金型)がワイヤーをしっかりと挟み込み、固定します。 長さ成形:ワイヤーが所定の長さに切断・成形されます。 頭部形成:グリッパーダイスで保持された状態で、メカニカルハンマーがワイヤー先端を打撃し、釘の頭部を成形します。 各コンポーネントが専門的な機能を果たすため、すべての部品が極めて重要で
製品の部品を設計・製造する際には、いくつかの製造方法を検討する必要があります。最も一般的なのがCNC加工と射出成形の2つです。 どちらの方法も様々なプラスチック部品の製造に適していますが、それぞれ明確なメリット・デメリットがあります。本ガイドでは、CNC加工と射出成形を比較し、製品開発においてどちらが適しているかを解説します。 CNC加工とは CNC加工(Computer Numerical Control:コンピュータ数値制御)は、素材のブロックからスタートし、コンピュータ制御による切削で材料を層ごとに削り取っていく減材製造プロセスです。この工法では、金属からプラスチックまで非常に幅広
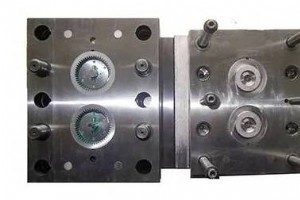
プラスチック射出成形とは何か、およびプラスチック射出の成形プロセスについて、一般的で簡潔な導入から始めましょう。基本概念について明確な視点を得た後、より深く根底にある概念へと進みます。それらを効果的かつ効率的に理解するためには、基本概念から始めることが極めて重要です。まず最初に、このプラスチック射出成形は多様な製品の製造に使用されます。これらの製品には主に、ペットボトルのキャップ、玩具、楽器の特定部品、小型テーブル、そして最後に様々な機械部品と容器が含まれます。今や明らかなように、プラスチック射出成形はこの世界で非常に重要な役割を果たしています。さらに、世界が技術進歩によって完全に革命されたこ

製袋機の先進的な技術的機能について深く掘り下げる前に、まず紙袋とその日常生活での使用に関する一般的で基本的な概念をいくつか強調しておきましょう。では、紙袋が基本的に何であるかについて、一般的かつ簡潔な洞察から始めましょう。紙袋は、日常使用のアイテムと見なされているため、私たちの日常生活の不可欠な一部となっています。何かを持ち運ぶ必要があるときや、買い物や食料品店に行くときはいつでも紙袋はそこにあります。持ち運びが容易で携帯性に優れているため、日常使用の非常に一般的なアイテムとなっています。食料品、衣類、その他こうした小さなアイテムを運ぶ必要があるときには最も重要な関心事となっています。持ち運び
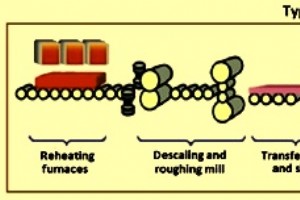
厚さ200mm以上の連続鋳造スラブを使用して熱間圧延ストリップを製造します。スラブをわずか数ミリ厚のシート/プレートに変換することは、平坦鋼圧延において最も重要な段階です。操作は熱間圧延機(HSM)で実行されます。熱間圧延コイルは、取り扱いと輸送を容易にするためにコイル形態で生産される延伸鋼シート/プレート(ストリップ)です。 現在の熱間圧延機は、従来型熱間圧延機または連続鋳造薄スラブ圧延用ストリップミルのいずれかです。従来型HSMの主機能は、半製品スラブを圧延温度まで再加熱し、大型モータで駆動される一連の圧延スタンドでより薄く長く圧延し、最終的に延伸鋼シート/プレート(ストリップ)をコイル
製造プロセス