工業製造
鋳造所は革新的技術と職場安全の採用により進化し続ける 鋳造所とは、金属を溶かし、金型に流し込んで特定の形状に鋳造する産業プラントです。プロセス自体は何世紀も前からあります。今日、製造品の約90%が部品として金属鋳物に依存しており、自動車とトラックが最大の市場です。アルミニウム、鉄、鋼が鋳造所で最も一般的に処理される合金です。 鋳造所の歴史 何世代にもわたり、人類は自然界に見つかる原材料を革新的に利用してきました。金属加工は古代から文明の一部でした。考古学者によって、崇拝対象から道具、戦争用武器まで幅広い遺物が発見されています。実は、人類の歴史の時代区分は金属技術の進歩に因んで名付けられてい
品質と価値のための金属鋳造設計 良い金属鋳造設計とは、望ましい形状を生み出す最もシンプルな金型を作ることです。このプロセスには、金属と鋳造方法の専門知識が必要で、品質の高い鋳物において最良の価値を見つけます。 エンドユーザーは、鋳造金属オブジェクトが衝撃を受けた時、異なる熱条件下で、そして何より荷重下でどう振る舞うかを知る必要があります。時間とともに歪み、割れ、変形するか? これらの機械的要件が、製品に最適な金属の種類を決定します。金属設計は、美的または機械的理由で特定の仕上げグレードを要求することもあります。エンジニアやデザイナーは、材料と方法が鋳造現場でどう相互影響するかの経験に基づき、金
砂型鋳造とインベストメント鋳造への3Dプリンティングの影響 3Dプリンティングは、より高速なプロトタイピングを可能にする多くの進歩の一つです。 デザイナー、起業家、発明家がアイデアを思い付き、それを実現するプロセスを開始します。最初はスケッチと計画、研究と設計でアイデアは構成されますが、デザイナーの焦点は物理的なオブジェクトの創造に向けられます。モックアップやプロトタイプを手に取り、ビジョンが形になるのを見ることに代わるものはありません。プロトタイピングにより、デザイナーはアイデアに自信を持ち、生産上の欠陥を解消し、投資家やクライアントを魅了できます。 オブジェクトを世に送り出す最初の段階で、
グリーンサンド鋳造プロセスを見る 金属鋳造には多くの種類がありますが、砂型鋳造は圧倒的に最も一般的に使用されるタイプです。 プロセスは一見単純に聞こえます。目的の金属アイテムのレプリカを鋳造砂に押し付け、オブジェクトの「ネガティブ」である中空の空洞を作ります。その空洞に溶融金属を流し込み、ディテールを捉えます。冷却したら金属オブジェクトを砂から引き抜き、元の設計が忠実に再現されます。 複雑な砂の城や砂像を作ったことがある人なら、砂が小さなデザインを捉えるのにいかに適しているか、ある程度経験があるでしょう。可塑性があるだけでなく、砂は安価で、金属鋳造に必要な高温条件にも耐えられます。 砂型鋳造
金属鋳造用ワックスまたは木製パターン 金属鋳造において、パターンは消耗型金型を作るために使用されるオブジェクトです。単一のパターンで数千個の金型を作ることができます。 パターンには様々なタイプがありますが、大きく分けて2つのサブタイプに分類されます:砂型や石膏鋳造用の再利用可能なパターン(多くの金型に印象を与える)と、ロストワックス鋳造(インベストメント鋳造)用の消耗パターン(金型製作プロセス中に鋳造前に破壊される)。どちらのタイプでも、パターンメイカーの関心事は、目的のオブジェクトを複製するだけでなく、溶融金属を適切な速度と場所に金型へ導くことにもあります。金属の冷却は結晶化のプロセスであ
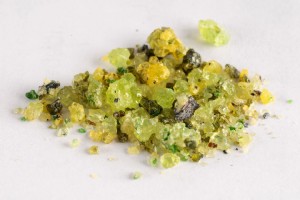
金属鋳造用グリーンサンドの作り方 鋳型砂は砂型鋳造プロセスの核心です。鋳型の形状をしっかり保持し、鋳物の微細なディテールを捉えつつ、ガスを逃がすために十分な透気性が必要です。パターンを引き抜く際の応力や、溶融金属を注ぐ際にも、崩れたり沈み込んだりしてはなりません。逆さまにしても形状を維持し、上下の型がクランプされた状態で正確な形を保たなければなりません。 ほとんどの場合、「グリーン」サンドでこれらの特性を満たせます。グリーンサンドはその色からそう呼ばれるのではなく、組成や用途によって幅広い色になります。代わりに、緑の木のように「湿っている」ことからこの名で呼ばれます。 砂の機械的特性は、鋳造
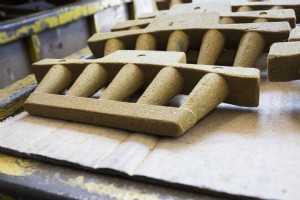
コアが砂型鋳造の複雑さを支える 金属鋳造におけるコアとは? コアとは、メインの取り外し可能なパターンでは形作れない鋳物の部分を形作るために使用される砂または金属のインサートです。パターンを砂に押し付けて引き抜くと、凹んだ印象が残ります。溶融金属がこの空洞を満たし、冷却されます。コアは設計により多くの複雑さを持たせるために作られます。適切に構築されたコアは、鋳物に穴や空洞を作ります。自動車エンジンの金型には、燃焼エンジンの動作に必要な室を作るために最大5つのコアが含まれることがあります。 コアは、パターンでは不可能なアンダーカット形状を作るのにも役立ちます。空間の上にオーバーハングがあると、オ
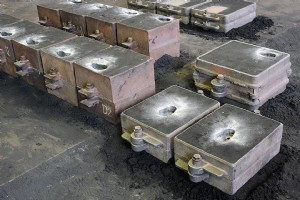
新しい鋳造品を型から解き放つ 溶解注湯ほど視覚的にドラマチックではありませんが、新しい金属鋳造品のシェークアウトも依然として印象的な体験です。鋳造品が最初に型から蒸気を上げながら引き出されるとき、砂デブリと余分な金属材料で覆われています。シェークアウト、洗浄、ゲート・ライザー除去、仕上げ機を通過しなければなりません。これらは作業中に骨を震わせるような轟音を立てます。このプロセスが完了すると、鋳造品は最終形状になりますが、出荷前には熱処理、粉体塗装、検査が必要な場合があります。 鋳造品の型からの取り出し 鋳造品を型から取り出すプロセスは、シェークアウトの適切な時間と温度を決定することから始ま
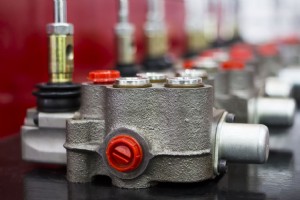
鋳造品の機械加工、組立、シーリング 金属加工には異なる分野があります。一つは固体状態での金属切削、成形、接合、シーリング。もう一つは鋳造で、液体金属を型に流し込み冷却させて物体を作ります。これら二つの金属加工分野は別個ですが、金属製品は通常、鋳造と加工の両方を歴史に持っています。 機械加工される金属は、連続鋳造機からのビレット、スラブ、ブルーム、または遠心鋳造機からのパイプや車輪として旅を始めることが多いです。この「鋳造」段階は限定的で簡略化されており、通常は金属生産と呼ばれますが、技術的には原材料の鋳造です。 一方で、ほとんどの鋳造品は仕上げ段階で加工されます。砂型鋳造は一般的に粗い仕上げ
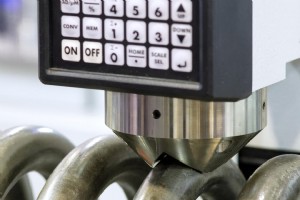
非破壊アプローチで金属部品を適格評価する重要ステップ 硬さ試験は、鋳造金属の特性とさまざまな用途への適合性を測定するために鋳造所で使用される品質試験です。その人気は試験の非破壊性と、他の機械的特性との相関関係にあります。鋳造所は硬さ試験結果に基づいて材料の引張応力を推定します。 鋳造金属の特性は、金属組成、プロセス条件、熱処理により変化します。鋳造金属製品が所望の最終用途に適しているかを認証することは重要です。鋳造金属ユーザーにとって重要な4つの主要特性カテゴリーがあります: 強度 衝撃 硬さ 耐食性 鋳造所は製品鋳造品とともにテストクーポンを鋳造することがあります。テストクーポンからの
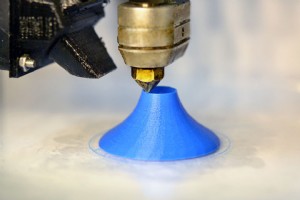
鋳造所が3Dプリンターを活用し迅速な製品設計を実現する方法 製品開発は発見のエキサイティングなプロセスです。新製品への投資は、顧客ニーズへの企業コミットメントを示します。研究開発には長い時間がかかり、モデルとプロトタイプの構築・調整の反復が必要です。何が機能し、何が機能しないかを学ぶには時間がかかります。3Dプリンティングは、金属製品を含む多くの製造品の設計を迅速化する非常に有用なツールです。 なぜプロトタイピングが必要か プロトタイピングは製品製造における必須段階で、理論設計と最終動作製品の間の大きなギャップを埋めます。製品設計者に実物モデルを扱い、そこから学ぶ機会を与えます。新しいアイ

ブリティッシュコロンビア州における産業と発展の歴史 バンクーバーが「ガラスの街」になる以前、BC州の産業と発展を支える強力な産業基盤がありました。鉱業、漁業、林業が経済成長の主要ドライバーであり、バンクーバーの立地は海上ルートと新たに完成したカナダ太平洋鉄道の両方への貴重なアクセスを提供しました。これらの利点にもかかわらず、都市は他の主要経済中心地から孤立したままでした。鉄道があっても、カナダ東部、米国、英国から機器と資材を輸送するのは費用と時間がかかりました。 鋳造所は20世紀初頭にバンクーバー近郊に登場し、数十年にわたり急速な成長を遂げました。この時代の鋳造品の大半は年月と共に廃棄されま
鋳造金属の組成とグレードを分析 分光化学分析は、化学化合物の分子内における原子と電子の配列を決定する化学分析の一種です。運動や構造の変化時に吸収されるエネルギー量を観測します。電磁放射の波長と強度を測定し、主に品質評価に用いられる定量的結果を生成します。 分光法と分光計 分光化学分析を議論する際によく登場する「分光法」と「分光計」。簡単に言えば、分光法は試料材料に対するエネルギーの相互作用の研究であり、分光計は分光測定(分光法の実行)時に使用される装置です。 分光法 分光法は、放射エネルギーと試料材料の相互作用を研究します。この相互作用は可視光線の形で電磁波を生成し、通常火花として観測され
砂型で複雑な鋳造品を形成する方法 砂型鋳造は、非再利用砂型を用いて金属鋳造品を形成するプロセスです。一方で、鋳造は一見シンプルな製造プロセスです:ビーチで砂の城を作ったことがある人なら、砂で詳細な形状を作れることを知っています。しかし鋳造所では、溶融金属の熱を扱うため、成功には多くの要因を考慮しなければなりません。鋳造は数オンスから数トンまで、あらゆるサイズの金属部品製造に使用されます。砂型は細かな外観ディテール、内部コア、その他の形状を持つ鋳造品の形成に適しています。ほぼすべての金属合金が砂型鋳造可能です。湿らせた砂に空洞を作り、溶融金属を流し込み、冷却させます。 造型砂とは 造型砂には

「夕日産業」の家族企業が変化する市場にどう適応したか ブレントもブラッド・ダンも、自分たちが鋳造所経営者になるとは思っていませんでした。 リライアンスファウンドリは常に彼らの人生にありました:工場は暑く、臭く、汚い場所で、誇り高い家族の遺産であると同時に厳しいタスクマスターでもありました。祖父フレッドは鋳造所を息子のブライアンとバリーに託しました。変化するビジネス環境と競争激化により、二代目は経営維持のストレスに深く刻まれました。三代目のダン家オーナーが継ぐことは必然ではありませんでした。 それでも、家族ビジネスとしてよく知られた存在でした。高校卒業後、ブラッドは工場現場で働く時間を過ごしま
パターンから製品まで——鋳造所見学ツアー このシリーズでは、鋳鉄または鋼製品を伝統的な鋳造所での金属鋳造プロセスに沿って追跡します。 鋳造とは、液体金属を型に流し込み、冷却硬化させて型の形状にする金属製品製造プロセスです。前提はシンプルですが、金属鋳造方法には多くのバリエーションがあります。アイデアから現実の製品へ至るには、設計者が最終製品の物理的・美観的ニーズを特定し、そこからそれらの特性を生み出す最もシンプルな方法を見つける必要があります。設計の複雑さ、最終製品が耐えなければならない応力は、材料選定の指針となります。液体・固体・冷却状態での金属の振る舞いが、型への要求事項を決定します。優
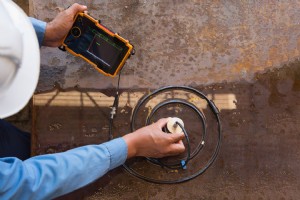
破壊試験と非破壊試験で鋳造欠陥を発見 金属鋳造のあらゆる工程——パターンメイキングから熱処理まで——は、完成鋳造品の健全性、表面仕上げ、機械的特性、最終寸法に問題が生じないよう慎重に実施されます。それでも、入念に作られた鋳造品であっても品質管理のため検査を受けるべきです。小さな問題は予期せず発生し、多くの鋳造品には隠れた欠陥によって損なわれる恐れのある機械的要求事項があります。鋳造検査により、鋳造所と顧客は高品質な鋳造品であるという確信を持てます。 鋳造検査法は、製造プロセス中に隠れた欠陥を特定するために整備されています。一般的な鋳造欠陥には表面欠陥、介在物欠陥、冷却欠陥があります。 破壊
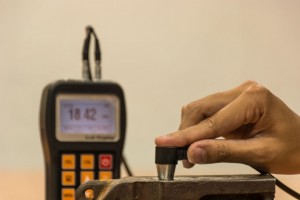
表面欠陥、介在物、型関連、注湯、冷却欠陥を徹底解説 鋳造所での金属鋳造は複雑なプロセスです。品質保証のため鋳造品を検査する試験法が整備されています。これらの検査法は潜在的な鋳造欠陥の特定に役立ちます。他の製造プロセスと同様、鋳造も砂型鋳造であれロストワックス鋳造であれ、いくつかのタイプの欠陥に対して脆弱です。鋳造欠陥とは、金属鋳造製造プロセスにおける望ましくない異常を指します。欠陥タイプには表面欠陥、介在物欠陥、型・注湯欠陥、冷却欠陥があります。 表面欠陥 表面鋳造欠陥は検査員の目で確認できます。非常に粗い・不均一な表面、高温での型割れによる「筋(ベイン)」や「ネズミ尻尾(ラットテール)
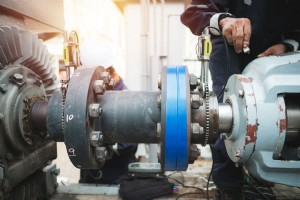
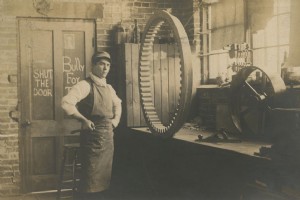
整理整頓ができ、正確で、プレッシャー下で問題解決できる人のための熟練職 リライアンスファウンドリはボラードで知られていますが、産業用車輪も専門としています。当社は部品品質に高い信頼を置くミルライトと協働しています。発注後はしばしばミルライトと仕様について相談します——しかしミルライトという職業は十分に理解されていません。共に働く彼らを称えるため、この職業に光を当ててみます。 ミルライトとは 歴史的にミルライトは、製粉所の機械を円滑に稼働させるメカニックでした。今日、ミルライトの定義は拡大し、あらゆる分野で産業機械の設置、保守、修理、分解を行う産業メカニックを含みます。機械が進化しエンジニア

ナイフ鍛造の概要 ナイフの鍛造方法に入る前に、ブレードスミスの歴史を簡単に振り返りましょう。ナイフ鍛造は数百万年前にさかのぼります。最古のナイフは250万年前に人類が岩、骨、火打石で作ったものです。これらの材料は脆く、刃はしばしば割れました。6000年以上前、人類は銅、後に鉄といったより強力な材料に転向しました。 ローマ帝国では、鉄がその強度と広範な入手性からブレードスミスにとって最も一般的な金属でした。今日、現代のブレードスミスは鋼を使用し、自分で鍛造するか、既製の平鋼を使ってナイフを作ります。伝統的なブレードスミスは、産業革命における鋼鉄生産の向上とともに衰退しました。 しかし、鍛冶とブレ
製造プロセス