工業製造
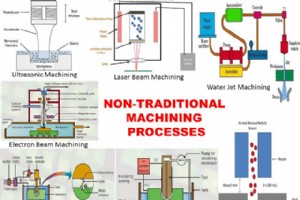
非伝統的機械加工プロセス 機械加工は金属成形・形状加工で最も重要なプロセスの一つで、ほぼすべての製造工程で使用されます。従来の機械加工では工具がワークと直接接触します。工具摩耗、複雑形状の非効率加工、仕上げ面粗さ低下など多くの欠点・限界があり、ワーク硬度によって制約されます。従来法で硬い材料を加工するには、より硬い工具材料が必要ですが、非経済的または入手困難な場合があります。これらの限界は非伝統的機械加工で克服可能です。レーザー、化学、電子、油圧エネルギーなど非従来型エネルギー源を使用します。 非伝統的機械加工開発の主要要求事項 極めて硬い材料の加工 複雑形状の形成 高精度・高仕上げ面・微
熱間加工と冷間加工の違い どちらも金属成形プロセスです。金属の塑性変形を再結晶化温度以上で行えば熱間加工、再結晶化温度以下で行えば冷間加工と呼ばれます。その他の違いは以下の通りです。 No. 冷間加工 熱間加工 1. 再結晶化温度以下で実施 再結晶化温度以上で実施 2. 再結晶化温度以下のため加工硬化を伴う 塑性変形による硬化が完全に消失 3. 伸び、面積縮小、衝撃値など機械的特性が低下 機械的特性が向上 4. 再結晶化が起こらない 再結晶化が起こる 5. 材料が不均一になる 材料が全体で均一 6. クラック発生リスクが高い クラック発生リスクが低い
鍛造と鋳造の違い 鋳造と鍛造はどちらも金属成形・形状加工の工業プロセスです。用途に応じて使い分けられます。最大の違いは、鋳造では金属を必ず加熱して液体状態にするのに対し、鍛造では加圧により所望形状に成形し、加熱する場合も液体状態にはしない点です。違いを理解する前に、それぞれの定義を確認します。 鋳造とは 金属を溶融状態まで加熱し、金型またはキャビティに注湯して凝固させ、所望形状を得るプロセスです。複雑構造の製造に有用。旋盤・フライス盤ベッド、大型機械ベース、内燃機関部品などがこのプロセスで製造されます。 鋳造の利点 他工法では不可能な大型構造物の形成可能 複雑・非対称構造の形成可能 高
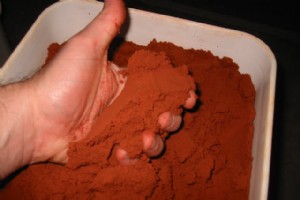
砂の特性 造型は非常に高温で行われるため、造型材料には高い耐火度が求められます。金属・非金属問わず多くの材料が使用可能ですが、砂が最も一般的な非金属造型材料です。高い耐火性と高温での化学的安定性を持ち、入手容易で安価、成形しやすい特徴があります。 耐火度だけが砂選定の理由ではありません。造型に使用される砂には、以下の基本特性が求められます。 1. 耐火度 最も基本的で望ましい特性。材料がひび割れや破損なく高温に耐え、良好な鋳造を可能にする性質です。接着剤混合で一定程度向上可能。耐火度不足は仕上げ面粗さと鋳造品質を低下させます。SiO₂含有量と砂粒度に依存し、SiO₂含有量が高いほど耐火度は
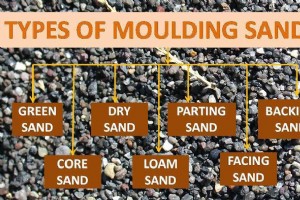
造型工程で使用される砂の種類 砂は造型で最も使用される非金属材料です。シリカ砂は優れた耐火性と透気性を持ち、造型材料として望ましい特性を備えます。高温でも高強度を維持するため、造型材料として最も有用です。基本的に造型砂は、シリカ砂に水、粘土、結合剤を混合したものです。用途により異なる種類の砂が使用されます。 1. 生砂(グリーンサンド) 自然砂とも呼ばれ、造型で最も多用されます。砂、粘土、水の混合物で、粘土約30%、水分約8%含有。粘土と水で砂の結合強度を高めています。鉄・非鉄金属の両方に使用可能。微細で柔らかく透気性が良好。低コストで容易に入手可能。 2. 乾燥砂(ドライサンド) 生砂
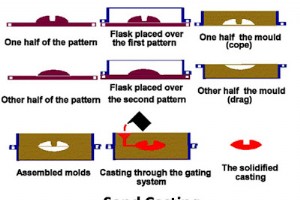
鋳造の種類 鋳造は重工業で主に使用される主要製造プロセスです。タービン外殻、旋盤ベッド、バルブケーシング、水力タービンブレード、ペルトン水車、フランシスランナーなど、主要機械の多くの部品が鋳造で製造されます。鋳造品は鍛造品に比べ強度は劣りますが、複雑な形状でも製造可能です。 砂型鋳造 最も広く使用される鋳造法です。砂は入手容易で耐火性が高く、鋳造に適しています。手順は以下の通り。 ソフトウェアまたは手作業で設計 木型を型工場で製作(複雑さに応じて2分割以上) 木型をフラスクに入れ、砂・粘土・水の混合物を充填。ランナー、ライザー、コア、ゲーティングシステムも設置 金型硬化後、木型を抜き取り溶

鋳造欠陥の種類 鋳造工程における欠陥は一般的な現象で、プロセスの限界により発生します。適切な設計と造型により無欠陥鋳造は可能ですが、管理限界と人的介入により欠陥は一般的に発生します。適切な作業管理により最小限に抑制可能です。優良鋳造品でも何らかの欠陥を持つため、鋳造業界では欠陥最小化の研究が続けられています。これらの欠陥は超音波探傷、放射線透過試験、磁粉探傷、浸透探傷などの非破壊検査で検出可能です。代表的な鋳造欠陥、原因、対策を解説します。 鋳造欠陥を誘発する基本条件(好発条件)は以下の通りです。 パターン設計の欠陥 金属溶解の不適切 金型の欠陥 造型材料起因 金型冷却の不適切 ゲーティン
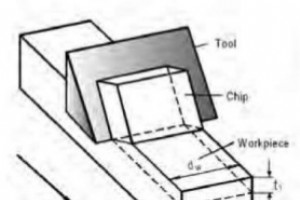
直角切削と斜め切削の違い 金属切削(一般に機械加工と呼ばれる)は製造業で最も一般的な現象です。あらゆる製品が最終形状を得るために機械加工を経ます。金属切削の基本タイプである直角切削と斜め切削の知識は極めて重要です。これらは送り角度と工具切削方向に純粋に依存する切削メカニズムです。 直角切削 くさび形切削工具の切れ刃が工具移動方向に垂直な切削です。切れ刃幅が切削幅より広く、切削力が平面上にプロット可能(2次元座標で表現可能)なため、2D切削とも呼ばれます。 直角切削 斜め切削 くさび形切削工具の切れ刃が工具移動方向に対して直角以外の角度をなす切削です。切削条件に影響を与え、切削力が
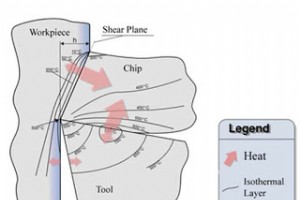
工具摩耗 工具摩耗メカニズム 切削工具は主に以下の3条件で破損します。 過度の衝撃・力による工具破損 塑性変形または工具の化学的・物理的状態変化による摩耗 逃げ面摩耗、クレーター摩耗などの漸進的摩耗 最初の2つは機械とワークの両方に有害なので、有利な条件と高い安全率で完全に排除すべきです。漸進的摩耗は完全排除は不可能ですが、低減可能です。本記事ではこの漸進的摩耗の原因、メカニズム、種類(逃げ面摩耗、クレーター摩耗、ノーズ摩耗)、有利条件について解説します。 1. 研磨摩耗 ワークの加工硬化に依存します。切削時に微小切り屑が形成され、硬質粒子となって砥石のように作用し、工具を摩耗させます
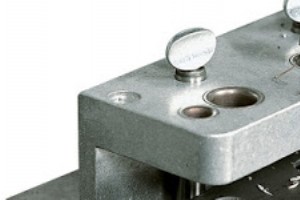
ジグと治具 ジグと治具は、複製可能で互換性のある部品を精密に量産するための生産工具です。多数の部品を同一に機械加工・組立できるよう特別に設計され、部品の互換性を保証します。個々の部品ごとの特別なセットアップの必要性を排除します。 ジグと治具は精密工具である 耐摩耗性材料を高精度で製作するため高コスト 事故による損傷を防ぐため適切に保管・隔離し、将来の識別のため番号管理が必要 ジグとは 部品を保持・位置決めし、1つ以上の切削工具を同じ加工ゾーンにガイドする装置です。主な加工はドリリングとリーミングです。ドリルや切削工具をガイドするため、通常は焼入れ鋼ブッシュを装備します。代表的なジグにはド
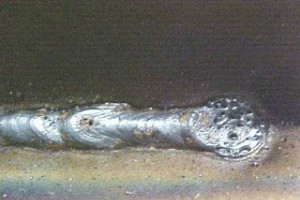
溶接欠陥の種類 製造プロセスにおいて欠陥は一般的な現象であり、プロセスの限界や人的要因により発生します。完全な無欠陥溶接は不可能ですが、適切な予防措置により一定程度抑制可能です。代表的な溶接欠陥とその原因・対策を解説します。 1. 吹孔(ポロシティ) 溶接部に気泡やガスがランダムに分布する欠陥です。溶融時のガス放出が凝固時に閉じ込められたり、溶接中の化学反応、汚染物質によって発生します。適切な電極・充填材の選定、溶接技術の向上、溶接準備への注意、ガス逃げ時間を確保するための溶接速度低減で最小限に抑制可能です。性能への影響は気泡の質、大きさ、応力に対する配向によります。 2. スパッタ 溶
溶接と半田付けの違い 溶接と半田付けはどちらも金属接合プロセスですが、用途によって明確に異なります。基本的に溶接は機械的応力・荷重を負担する強力な接合を作るのに対し、半田付けはコンデンサや抵抗器などの小型電子部品を基板に接合し、電気的負荷に耐える電気的に強い接合を作るために使用されます。 関連記事:溶接とろう付けの違い No. 溶接 半田付け 1. 自動車、航空宇宙など機械産業で使用 電気産業で使用 2. 両方の母材を溶融させて機械的接合を形成。場合により充填材を使用 充填材(半田)を溶かして接合。ロッドを充填材の融点まで加熱し、溶融した充填材で接合 3. 母材の融点
半田付けとろう付けは、異なる接合条件下で使用される金属接合プロセスです。どちらも充填材を用い、臨界温度以下で行われるため、区別が混同されやすいプロセスです。本記事では、両者の違いを明確に理解できるよう解説します。 基本的かつ主要な違いは、半田付けは電気的負荷に耐える電気的に強い接合を作るのに対し、ろう付けは機械的負荷・応力に耐える機械的に強い接合を作る点にあります。以下の観点から両者を比較します。 No. 半田付け ろう付け 1. 電気産業でコンデンサ、抵抗器、配線などを電子基板に接合する用途 機械産業で異種金属の接合に使用 2. 200℃以下の温度で実施 450℃以上、
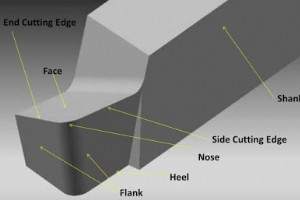
単一切れ刃バイト 単一切れ刃バイトは、旋盤やシェイパー盤での旋削、端面加工、面取り、穴あけ、成形などの加工に広く使用される金属切削工具です。1つの切れ刃でワークをこすって切削します。本記事では、この工具の幾何学と指定方法(シグネチャ)について解説します。 単一切れ刃バイトの幾何学と工具角度 単一切れ刃バイトは、フラント、フェース、切れ刃、ノーズ、すくい角、逃げ角、切れ刃角などで構成され、これらが切削条件、工具寿命、切削速度を制御します。各部の詳細は以下の通りです。 1. シャンク 工具の本体部分で、工具ポストに保持される後部です。 2. フェース(すくい面) 切削後に切り屑が流れる上面
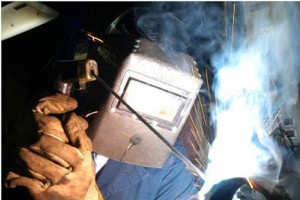
アーク溶接プロセスの種類 アーク溶接は、工業分野で金属を接合するために広く使用される溶接の一種です。金属を溶かして接合する融接法の一つで、ワークを溶かすために必要なエネルギーを電気アークから得るため、アーク溶接と呼ばれます。主な利点の一つは、溶接に望ましい高温(約6,000〜7,000℃)を容易に得られることです。充填材を用いる場合と用いない場合の両方に対応可能です。 主な6種類のアーク溶接プロセス 1. カーボンアーク溶接 炭素電極を用いて接合する最古のアーク溶接法です。低電圧・大電流でアークを発生させます。2本の炭素電極間でアークを発生させる「ツインカーボンアーク溶接」もあります。
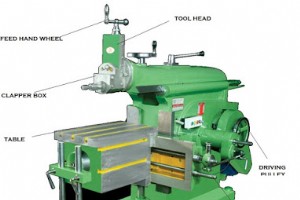
シェイパー盤:主要部品と働き シェイパー盤は、平面、溝、スロットなどを加工するために広く使用される工作機械です。ワークはテーブル上に固定され、単一切れ刃バイトがラムの往復運動によってワークに接触し、切り屑として不要な金属を除去します。この機械は、ラム、テーブル、クラッパーボックス、工具ヘッド、コラム、クロスレール、ストローク調整装置、テーブルサポート、ベースなど、正常な動作を支える多くの重要な部品で構成されています。シェイパー盤は、工具に往復運動を与えるクイックリターン・シングルクランク機構で動作します。 シェイパー盤の部品 主な部品は以下の通りです。 画像出典: https://sost
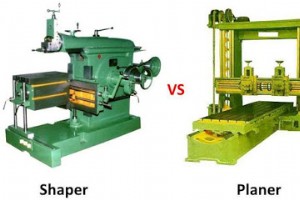
成形盤と平削盤は「同じ機械の別名」と思われがちですが、これは誤りです。両者とも平面加工・溝/キー溝切削・凹凸形状加工は可能ですが、明確な違いがあります。 根本的違い: 成形盤:ワーク固定、工具(ラム)が往復運動→ワーク切削。**小型ワーク**向け 平削盤:工具固定、ワーク(テーブル)が往復運動→工具通過。**大型ワーク**向け 10項目比較表 項番成形盤平削盤 1 テーブル載置サイズの小型ワーク対象 大型ワーク対応可能 2 工具(ラム)が移動部品 ワーク(テーブル)が移動部品 3 ワークは固定(静止) 工具は固定(静止) 4 軽切削機 重切削機 5 単一
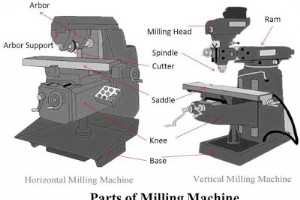
フライス盤は、回転切削工具で金属ワークを機械加工します。フライスカッターは通常、工具軸に垂直に金属を切削します。あらゆる形状・サイズのワークに対応可能で、産業界で各種部品形成に広く使用されます。溝・溝切り・穴あけ・成形加工等、全ての操作が可能です。 フライス盤:部品とはたらき 非対称ジョブ加工の機械的機械。工具・金型製造産業で幅広く使用。旋削・端面・穴あけ・成形・溝切り等、全操作可能な汎用機です。 フライス盤主要部品 機械産業では主に横フライス盤と立フライス盤の2タイプ使用。基本部品は以下の通り。 ベース(床) フライス盤の基礎部品。全他部品が取り付けられ、全荷重支持のため高圧縮強
ハンマーは機械産業で釘等薄金属部品を衝撃力で打ち込む、不要金属除去、鍛造での平面創出等に広く使用されます。日常でも壁・木材への釘打ち等で必須工具です。 ハンマーの基本構造 柄(ハンドル)と、柄軸に垂直取付の重金属製頭(ヘッド)の2大要素で構成。衝撃力はヘッド形状・サイズと打撃パワーで決まります。形状・サイズ・用途で多様に分類されますが、大別すると手打ち・機械駆動の2系統です。 A. 手打ちハンマー(18種類) 1. 球面ハンマー(ボールピーン) 片側球面、片側平面。リベット成形・金属成形主用。多サイズ展開。 2. 爪付きハンマー(クローハンマー) 伝統型。片側平面、反対側爪形状で釘抜
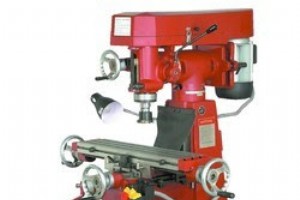
前回はフライス盤の主要部品を解説しました。非対称ワークのあらゆる加工に対応可能な最も汎用性の高い工作機械の一つで、金型製造で多用されます。その汎用性ゆえ、多様なタイプ・サイズが存在します。主要分類を解説します。 フライス盤の種類分類 1. コラム・ニー型フライス盤(最普及型) ベッドに垂直コラム、全ギヤドライブ内蔵、ニー(鞍座)が上下動、サドルが横動。テーブルはサドル上に載り、クランプボルトでワーク固定。 立フライス盤(バーチカル) コラム・ニー型の一種。主軸が垂直。アーバー不要。カッターは円筒形で外周に切れ刃。 横フライス盤(ホリゾンタル) 主軸が水平。アーバー装着、円筒ディスクカ
製造プロセス