工業製造
金属成形プロセスとは 工作物を様々な形状に変換するために、鋳造、機械加工、成形など多くの製造プロセスが使用されます。金属成形は、工作物を所望の形状に変換する最も有用なプロセスの一つです。金属成形は材料の降伏強度に依存します。これらのプロセスでは、工作物材料に誘導される応力が材料の降伏強度より高く、極限強度より低くなるような力を工作物に適用します。金属成形は材料の塑性変形によって起こります。これらのプロセスでは、金属を加熱する場合としない場合があり、適用力は製品要件に応じて圧縮または引張のいずれかです。圧延、押出、引抜き等のすべてのプロセスがこれに含まれます。 図:金属成形の分類 金属
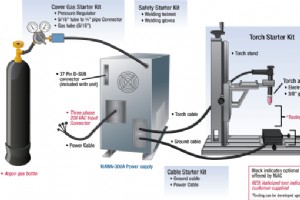
TIG溶接とは TIGはTungsten Inert Gas Welding(タングステン不活性ガス溶接)の略で、ガスタングステンアーク溶接(GTAW)とも呼ばれます。この溶接プロセスでは、溶接形成に必要な熱が、タングステン電極と工作物の間に形成される非常に強力な電気アークによって供給されます。この溶接では非消耗性電極を使用し、電極は溶融しません。この溶接タイプではフィラーメタルはほとんど不要ですが、必要な場合は溶接棒を溶接ゾーンに直接供給し、母金属と共に溶融させます。この溶接は主にアルミニウム合金の溶接に使用されます。 原理 TIG溶接はアーク溶接と同一原理で動作します。TIG溶接プロセス
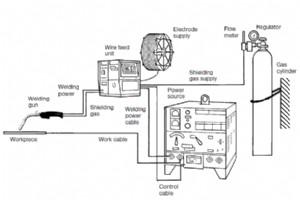
MIG溶接とは MIGはMetal Inert Gas Welding(金属不活性ガス溶接)の略で、ガスメタルアーク溶接(GMAW)とも呼ばれます。この溶接はTIG溶接と類似していますが、非消耗電極の代わりに消耗性ワイヤー電極を使用します。不活性ガスをシールドガスとして、消耗性ワイヤー電極を用いる自動または半自動アーク溶接プロセスです。1940年代にアルミニウムやその他の非鉄金属溶接のために開発されました。現在では、高速、簡単な操作、容易な自動化という特性により、あらゆる産業・製造プロセスで見られます。主に板金産業や自動車産業で使用されています。 原理 MIGはTIGやアーク溶接と同一原理で
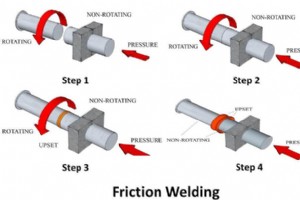
摩擦溶接とは 摩擦溶接は固相溶接プロセスの一種です。固相溶接とは、外部熱を適用せず、溶融や塑性状態を伴わない溶接プロセスを指します。この溶接タイプでは、固体状態で外部圧力を適用することで溶接が行われます。摩擦溶接プロセスでは、接合される両板または工作物が互いに相対的に回転または移動します。この相対運動により摩擦が生じ、接触面で材料が塑性変位します。溶接完了まで高圧力が適用されます。この溶接は、直径100mmまでの鋼棒、チューブの接合に使用されます。 原理 摩擦溶接は摩擦の基本原理で動作します。この溶接プロセスでは、摩擦を用いて干渉面で熱を発生させます。この熱はさらに、工作物表面に外部圧力を適
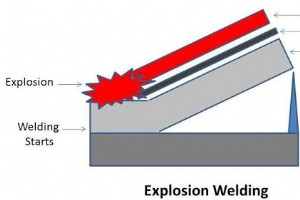
爆発溶接とは 爆発溶接もまた、外部熱の適用なしに溶接が行われる固相溶接プロセスの一種です。この溶接タイプでは追加のフィラーメタルは使用されません。この溶接は塑性状態の形成なしに行われます。主に、他の溶接プロセスでは溶接できない異種材料の大面積接合に使用されます。大型金属板の接合、チューブへの別チューブのクラッディング、熱交換器のプラグ溶接、各種電気コネクタの接合、2本のパイプ接合などに応用されます。 原理 この溶接プロセスは冶金学的結合の基本原理で動作します。このプロセスでは、溶接面上で爆薬の制御爆轟を利用します。この爆発により高圧力が発生し、工作板の界面を塑性変形させます。この変形により板
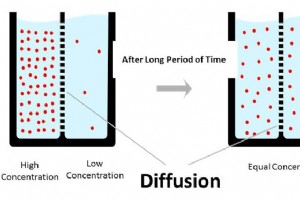
拡散接合とは 拡散接合は、液相や融合相を伴わず、溶接接合が純粋な固体状態で形成される固相溶接プロセスです。溶接材料を溶融させず、界面でわずかな塑性変形が生じる程度で、分子間拡散によって溶接が形成されます。この接合プロセスは酸化を抑制するために真空中または不活性雰囲気で実施されます。航空宇宙および原子力産業で使用される耐火性材料の接合に広く採用されています。高圧力と高温の助けにより、同種および異種材料の両方を溶接可能です。 原理と作動 このプロセスは拡散の基本原理で動作します。拡散とは、分子や原子が高濃度領域から低濃度領域へ移動する現象です。これが拡散溶接の根本原理です。この溶接プロセスでは、
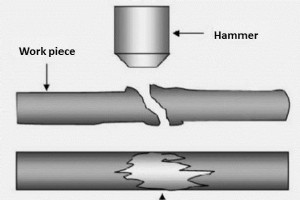
鍛接(フォージ溶接)とは 鍛接は、分子間拡散によって金属接合を形成する固相溶接プロセスです。鍛造は、高圧力と高温を適用して金属を成形する技法です。この溶接プロセスは、鍛造の基本技法を用いて同種または異種金属を溶接します。古くから鉄や鋼工作物の接合に用いられてきました。古代では2つの金属を接合する最もシンプルなプロセスでしたが、現在ではアーク溶接やガス溶接など、より適切でシンプルな溶接プロセスに置き換わっています。 原理 前述の通り、鍛接は固相溶接プロセスであり、両板を溶融温度よりかなり低い温度まで加熱します。この加熱で工作物が塑性変形します。続いて、これらの板を合わせて繰り返しハンマリングま
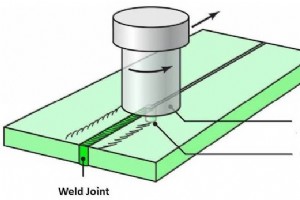
摩擦攪拌溶接(FSW:Friction Stir Welding)とは 摩擦攪拌溶接(FSW)は固相溶接プロセスの一種です。一般的に摩擦溶接の一タイプですが、その汎用性の高さから独立した溶接プロセスとして扱われます。この溶接法では外部熱を供給せず、高圧力と摩擦力の下で界面での拡散によって接合が形成されます。溶融や塑性状態を伴わないため、固相溶接プロセスに分類されます。 原理 摩擦攪拌溶接は摩擦溶接と同一原理で動作します。摩擦によって界面で熱を発生させ、この熱で合わせ面での拡散プロセスを開始します。これら合わせ面に高圧力を適用することで金属拡散プロセスを加速し、金属間接合を形成します。これが摩
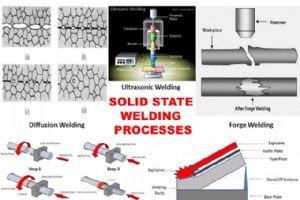
固相溶接プロセスとは 固相溶接プロセスとは、外部熱を加えず、工作物の接合が固体状態で行われる溶接プロセスの総称です。これらの溶接プロセスではフィラーメタルを使用せず、母材やフィラーメタルの溶融状態を伴いません。接合は、適用圧力により工作物の界面分子が高濃度領域から低濃度領域へ拡散する分子間拡散現象によって生じます。一部の工法では、接合面での拡散プロセスを加速するために熱を発生させる方法を用います。このタイプの溶接プロセスは母材の機械的・物理的特性に影響を与えないため、産業用途で広く採用されています。熱に敏感な材料の接合に最適なプロセスです。 図:固相溶接の分類 原理 金属接合プロセス
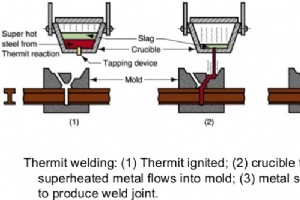
サーメイト溶接(テルミット溶接)とは サーメイト溶接(テルミット溶接)は、母材の溶融または液状フィラーメタルの供給によって金属接合を形成する液相溶接プロセスです。さらに、母材やフィラーメタルの溶融に必要な熱を発熱化学反応(エキゾサーミック反応)によって得るため、化学溶接プロセスに分類されます。「サーメイト(テルミット)」とは、アルミニウム金属と酸化鉄(Fe₃O₄)を重量比1:3で混合したものを指します。このプロセスは1898年にゴールドシュミットによって発見されました。主に鉄道レールの接合や電気コネクタの溶接に使用されます。 原理 前述の通り、サーメイト溶接は液相化学溶接プロセスであり、接合
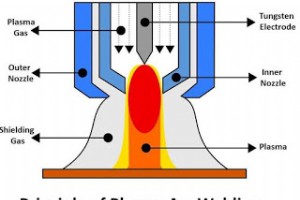
プラズマアーク溶接(PAW)とは プラズマアーク溶接は、金属間の接合が溶融状態で行われる液相溶接プロセスの一種です。高温で電離したガスを「プラズマ」と呼び、この高温電離ガスで母材を加熱し、溶融による融合で接合を形成します。この溶接法はTIG溶接と類似していますが、アークの代わりにプラズマを用いて工作物を溶接する点が異なります。フィラーメタルは使用する場合もあれば、しない場合もあります。プラズマアーク溶接の大きな利点の一つは、TIGやMIG溶接と比較して、同等の熱量を得るためにより少ない電流で済むことです。 原理 十分なエネルギーを不活性ガスに与えると、一部の電子が原子核から解放されつつも核と
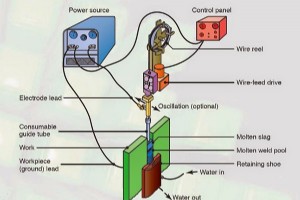
エレクトロスラグ溶接(ESW)とは エレクトロスラグ溶接は、溶融金属プールを形成して接合する非従来型溶接プロセスです。この工法はアーク溶接と抵抗溶接の両方の特徴を併せ持っています。開始時は電極と母材の間にアークを発生させて熱を生成(アーク溶接と同様)、フラックスを溶かして電極と母材の間に溶融金属プールを形成します。その後、この溶融金属プールを通じて電流を流し、電気抵抗による発熱で溶接を継続します(抵抗溶接と同様)。この二段階の熱生成メカニズムから、アーク溶接と抵抗溶接の組み合わせと呼ばれます。 エレクトロスラグ溶接はアップヒル溶接(垂直方向に溶接継手を形成し、母材板を垂直に保持して行う溶接)
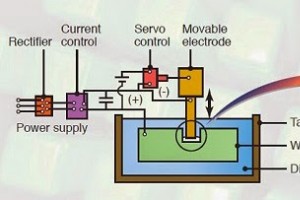
放電加工(EDM)とは 放電加工(Electrical Discharge Machining:EDM)は、電気的な火花(スパーク)を利用して工作物から金属を除去する非接触加工法です。工具電極と工作物の間に高周波電流を流して発生させるスパークによる熱で、工作物の金属を微細なチップ状に溶融・蒸発させ、所望の形状に加工します。このプロセスは絶縁性の作動液(誘電体液)中で行われます。 放電加工の原理 EDMの基本原理は、スパークの発生とスパーク浸食による金属除去です。電気スパークが金属片に微小な穴を焼き付ける現象と同様に、発生したスパークが高熱(約8,000〜12,000℃)を生み出し、工作物表面
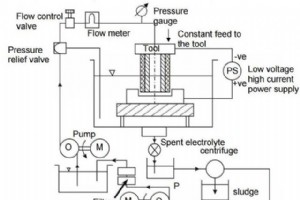
電気化学加工(ECM) 電気化学的溶解で金属除去する非伝統的機械加工プロセス。近年、有利な操作性で多産業で広く使用。メッキプロセスの逆と見なせます。 電気化学加工の原理 ファラデーの電気分解法則に基づく。2電極を導電液(電解液)充填容器に配置、大電流直流電圧印加で、陽極(正極)から金属析出、陰極(負極)にメッキ。この加工では工具を負極(陰極)、ワークを正極(陽極)接続。微小距離で電解液中に配置。直流通電でワークから金属除去。これがECMの基本原理。 電気化学溶接図 装置 電源 ECMでは大電流約40,000A、低電圧約10〜25Vが望ましい。電極間隔(極間ギャップ)は加工適正値
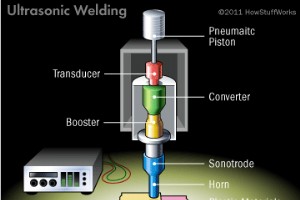
超音波溶接 超音波波・振動で溶接熱を発生させる溶接プロセス。超音波とは可聴域以上の周波数(約20,000〜30,000Hz)の振動波。固相溶接プロセス(外部熱加えずに溶接)です。 原理 超音波エネルギーの基本原理で動作。超音波振動が2ワーク接触面間で動的せん断応力生成。接触面間の局所塑性変形と摩擦熱により、界面で接合形成。 超音波溶接図 装置 電源 高周波高電圧電源必要。トランスデューサー振動生成用。 トランスデューサー 高周波電気信号を高周波機械振動に変換。溶接ヘッドと接続。コンバータまたは圧電トランスデューサー使用。 ブースターとホーン トランスデューサー生成振動をブー

超音波加工(USM) 脆性・硬質材料加工用の非伝統的機械加工プロセスです。1950年にEDM面仕上げ用として登場。現在、低コスト、発熱なし、効果的加工で多産業で金属除去に使用されています。 原理 超音波溶接と同一原理。超音波で高周波・低振幅の駆動力を発生させ、研磨粒子を駆動。超音波装置は周波数約20,000〜30,000Hz、振幅約25〜50μmの高周波振動波生成。この振動が研磨スラリー内研磨粒子に伝達され、脆性ワークへ研磨粒子が食い込み、接触面で金属除去。 装置 電源 高周波超音波波必要。高周波高電圧電源が必須。低周波電圧(60Hz)を高周波電圧(20kHz)に変換。 磁歪トランス
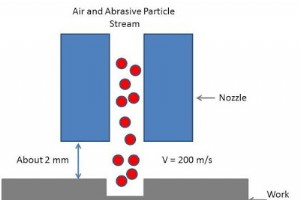
研磨粒子ジェット加工(AJM) 硬質金属加工に主に使用される非伝統的機械加工プロセスです。高速研磨粒子流をワークに集中衝突させ、脆性破壊または侵食により金属除去。 原理 研磨侵食の基本原理で動作。高速研磨粒子が硬質・脆性ワークに衝突すると、衝撃面で金属除去。除去メカニズムは金属の脆性破壊と研磨粒子の微小切削作用。これがAJMの基本プロセスです。 装置 ガス推進システム 清浄・乾燥・高速ガス供給が主目的。空気、二酸化炭素、窒素等を使用。コンプレッサー、エアフィルター、ドライヤーで構成。ガスは容易入手可能であること。まずコンプレッサーでガス圧縮。フィルター・ドライヤーで粉塵・不純
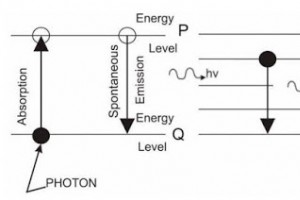
レーザービーム加工(LBM) レーザービームで熱を発生させる熱機械加工プロセスです。ワーク表面で金属を溶融・気化除去。物理工具を使用しない非従来型加工。金属・非金属両方に適用可能。切削・穴あけ加工に主用。 原理 レーザーは「Light Amplification by Stimulated Emission of Radiation」(誘導放出による光増幅)の略。原子電子が外部エネルギー源からエネルギー吸収し、基底状態から励起状態へ遷移。不安定なため吸収エネルギーを光子として放出し基底状態へ復帰。既に励起状態の原子がエネルギー吸収すれば、基底復帰時に2倍のエネルギー放出。放出エネルギーは刺激
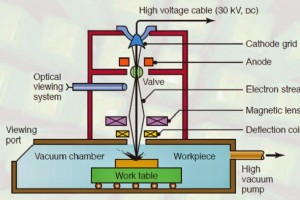
電子ビーム加工(EBM) 物理工具を使用しない非伝統的機械加工プロセスです。レーザービーム加工と類似だが、レーザーの代わりに高速電子ビームをワークに照射。高熱エネルギーを発生し、ワークから金属を溶融・気化除去。全プロセスは真空室内で実施。任意形状の微細穴あけに主用。 原理 電子運動エネルギーの熱エネルギー変換原理で動作。高速電子がワークに衝突し、運動エネルギーを熱エネルギーに変換。この熱で接触面の材料を気化除去。真空中で実施(大気中では電子が空気粒子と衝突し、ワーク到達前にエネルギー損失)。これがEBMの基本原理です。 装置 電子銃 EBMの心臓部。電子を生成、十分な速度まで加速、微小
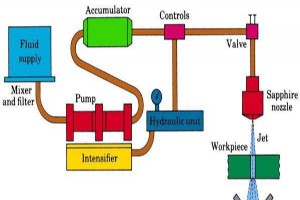
ウォータージェット・研磨ウォータージェット加工 環境に優しい最も有名な非伝統的機械加工プロセスの一つです。水ジェットを工具として金属切削。研磨粒子ジェット加工と類似だが作業媒体が水です。高速水ジェット流をワークに衝突させ、接触面で侵食により金属除去。軟質材料加工に主用。超硬合金、セラミック等の硬質材料には水流に研磨粒子を添加し加工品質向上。このプロセスを研磨ウォータージェット加工と呼びます。鉱業、航空宇宙産業での形状切削に多用。 原理 水侵食の基本原理で動作。高速・高集中水ジェットで金属切削。水粒子の運動エネルギーで接触面の金属を侵食。ジェット速度約600m/s。環境ハザードなし。硬質材料切
製造プロセス