工業製造
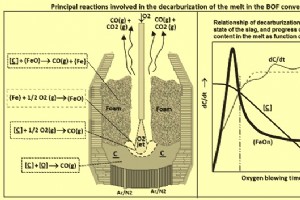
基本性酸素炉(BOF)製鋼では、超音速酸素(O₂)流が熱い溶銑浴表面に吹き込まれます。浴中の不純物元素である炭素(C)、ケイ素(Si)、マンガン(Mn)、リン(P)が酸化され、注入O₂によって、CO(一酸化炭素)、CO₂(二酸化炭素)、SiO₂(シリカ)、MnO(酸化マンガン)、P₂O₅(五酸化二リン)、酸化鉄の形で浴から除去されます。90% COと10% CO₂を含む気体酸化物は、少量の酸化鉄(FeO)と石灰(CaO)ダストとともに炉頂部から排出されます。他の液体酸化物は添加フラックスと溶解し、液体スラグを形成し、さらに浴精錬を促進します。 発泡は、気体が粘性液体に吹き込まれるときに一般的
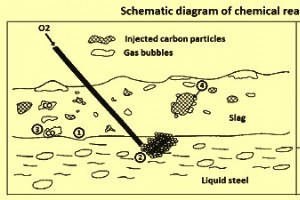
スラグ発泡は、優れた発泡スラグがプロセスに相当な効率とその他のメリットをもたらすため、現代の電気アーク炉(EAF)において重要かつ不可欠な実践となっています。スラグ発泡の品質は、液体浴からの熱がEAF壁を通じて失われないことを保証するため、EAF製鋼プロセスにおいて重要な要因です。スラグ泡は、形成される大きな表面積と、溶融金属と大気の直接接触からの保護という観点で、EAF製鋼プロセスに有益です。 スラグ発泡は、有用かつ経済的な技術です。エネルギー節約が可能なだけでなく、いくつかの利点を提供するため広く使用されています。(i) アーク熱がスラグによって捕捉されるためエネルギー効率向上、(ii)

コンスティールプロセスは特許取得済みのプロセスです。「インタスチールテクノロジー社、シャーロット、ノースカロライナ(1994年以来テックイント、テノバS.p.A.の一部)」によって開発された、電気アーク炉(EAF)におけるスクラップ予熱のための革新的な省エネ技術です。コンスティール技術の最初の産業適用は1989年、ガードウ・アミスティール・シャーロット(米国)で行われました。以来、この技術の産業採用は着実に進んでいます。現在、コンスティールEAFプロセスは実証済みで信頼性の高い製鋼技術です。エネルギーと原材料の効率的利用、容易な操作とメンテナンス、環境への配慮を確保します。 コンスティールプ
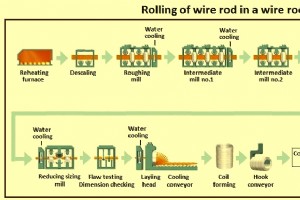
線材は、鋼スラブ(ビレット)を熱間圧延して生産される、通常円形断面の鋼製品です。線材は、最終製品が生産されるまで二次・三次加工工程で長い後工程を経ることで知られています。さらに、最終製品はさまざまな産業分野で重要な部品として使用されることが多々あります。 近年、線材製造の技術開発活動は、その多様な用途におけるユーザーからの品質要求の高まりによって推進されてきました。主な用途には、自動車タイヤ補強用スチールコード(黄銅/青銅メッキビードワイヤおよびコードワイヤ)、高強度ケーブル、吊り橋・道路用亜鉛メッキワイヤ、鉄道分岐器、ばね線、補強ストランド、ファスナー、溶接棒、PC鋼線(プレストレストコン
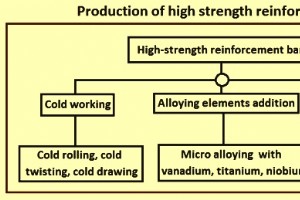
過去数十年にわたり、鉄筋コンクリート建設では、ほとんどの梁、大梁、柱に降伏強度415MPa(415N/mm²)の鉄筋が使用され、特別モーメント抵抗フレームの一部ではない柱には、比較的少ないながら降伏強度500MPaの鉄筋が用いられてきました。しかし現在、高層コンクリート建築物や構造物の建設において、特に地震リスクの高い地域では、地震力に対抗するため、降伏強度415MPaの従来型鉄筋に代わって高強度鉄筋が採用されています。高強度鉄筋は一般的に、降伏強度(YS)が500MPa以上の鉄筋と定義されます。日本では、地震力に抵抗するよう設計された建築部材に、降伏強度690MPaに達する鉄筋がすでに使用さ
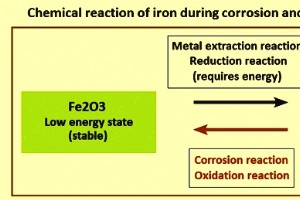
ISO 8044:2010によれば、「腐食とは金属とその環境の間の物理化学的相互作用であり、金属の特性変化をもたらし、金属、環境、またはそれらが部分を構成する技術システムの著しい機能障害を引き起こす可能性がある」と定義されます。金属またはシステムの特性変化が望ましくない結果をもたらすときに腐食が見られます。これは単純な外観障害から、多大な経済的損害を引き起こし、人々に危険を及ぼす技術システムの完全故障まで範囲は多岐にわたります。 腐食は広く、金属がその環境との直接的化学的・電気化学的反応によって破壊または劣化することと定義できます。最も簡単に言えば、金属腐食は電気めっきの逆反応です。腐食され
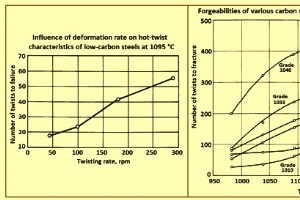
炭素(C)鋼と合金鋼の鍛造は、材料を所望の部品形状に成形しながら、鍛造材料の鋳造構造を精製し、収縮ボイドを癒合し、材料の機械的特性を改善する金属加工プロセスです。後工程の機械加工量も削減されますが、これは完成部品の形状と使用される鍛造プロセスに依存します。 鋳造インゴットが鍛造の伝統的な出発点で、インゴットから直接鍛造するか、インゴットから熱間加工されたブルームまたはビレットから鍛造します。連続鋳造鋼の広範な使用により、連続鋳造製品が現在通常初期素材として使用されます。鋳造インゴットのほか、熱間圧延・鋳造ブルームとビレット、板、バー、ロッド、鋼鋳造品も鍛造の出発材料となります。 鉄と鋼の鍛
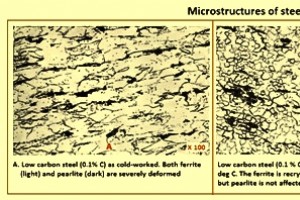
金属が低温加工(室温での変形)されると、変形による転位密度の増加により微細組織が著しく歪みます。低温加工は加工硬化またはひずみ硬化とも呼ばれます。金属が低温加工されるにつれ、強度と硬度は増加する一方、延性は低下します。最終的に、破損リスクなしでさらなる成形加工を行えるよう、材料を焼鈍する必要が生じます。また、一部の鋼は主に低温加工によって強化されます。この場合、実用時に鋼が著しく軟化しないことが重要です。 高度に歪んだ微細組織を持つ低温加工鋼は高エネルギー状態にあり、熱力学的に不安定です。焼鈍は、低温加工によって硬化した金属を軟化させる熱処理プロセスです。焼鈍は以下の3つの明確なプロセス段階
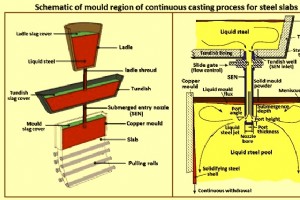
連続鋳造プロセスでは、溶鋼がレードルからタンディッシュを経て銅型へ流れ込みます。銅型は連続鋳造プロセスの「心臓部」と見なされ、プロセス効率とストランド品質において極めて重要な役割を果たします。最終的な鋳造形状とストランド表面品質は銅型内で決定されます。銅型内の条件が適切でなければ、後の工程でストランド品質を修正することはできません。銅型内に入った溶鋼は、水冷銅型の壁面に凝固して薄い固体シェルを形成します。銅型は基本的に、高純度銅合金製の水冷内張りを備えた開口部を持つ箱状構造です。ブルーム、ビレット、ラウンドビームブランク、スラブ、薄スラブなど、異なる半製品を鋳造するため、箱は様々な形状とサイズ
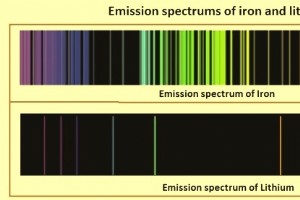
発光分光分析法は19世紀半ばの実験に起源を持ちますが、今日でも元素分析において最も有用で柔軟な手法の一つです。自由原子が高エネルギー環境に置かれると、特定の狭い波長領域で光を放出します。これらの領域は「輝線」と呼ばれ、そのパターンを「輝線スペクトル」と呼び、その原子に固有のものとなります。輝線の強度は通常、それを生成する原子の数に比例します。試料中の元素の存在は、励起光源からの光にその元素固有の輝線が1本以上存在することで確認でき、その濃度は輝線強度を測定することで定量できます。このように、特性輝線スペクトルは定性分析の基礎を、輝線強度の測定は定量分析の基礎を形成します。図1は鉄とリチウムの輝
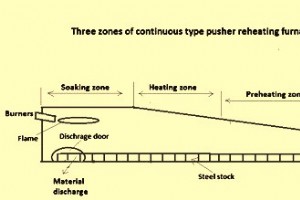
クロスカントリー圧延機における鋼圧延と主要設備 ほとんどの鋼製品は連続鋳造機からの鋳造品を、一連の圧延・仕上げ操作を通じて圧延します。単純圧延とは、同径2本ロールが同一平面上の軸で逆方向同一回転速度で回転し、被圧延材が機械的特性で均質で、ロールからの力のみ作用する場合を指します。 圧延は最重要金属成形プロセスです。鉄系・非鉄系金属合金の95%以上が圧延により実用形状に加工されます。圧延金属実用形状は板、シート、ストリップ、箔、レール、ビーム、チャンネル、アングル、バー、ロッド、シームレスパイプ等様々な形鋼です。代表的圧延プロセスは熱間圧延と冷間圧延です。 熱間圧延機主機能は、インゴット/ビ
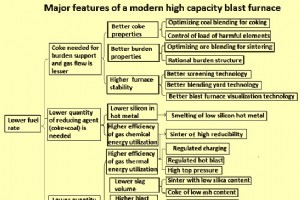
現代大容量高炉の主要特長 統合製鉄所の性能はその製鉄ユニットの性能に大きく依存します。統合製鉄所では、高炉(BF)での溶銑(HM)生産が世界的に好まれる製鉄ルートです。鋼生産単位コストは高炉での溶銑単位コストに大きく依存します。したがって高炉は製鉄所の非常に重要なユニットです。 現代高炉は大有効容積を持つ大容量高炉です。多くの先進技術的特長を持ちます。これら先進技術的特長により、より長いキャンペーン寿命とより良い生産指標を実現します。より大きな間接還元帯とより小さな比表面積を持ち、ガス利用効率改善、熱損失減少、燃料比低減に有益です。現代大容量高炉のコークス比、石炭比、燃料比は通常低く、低炭素
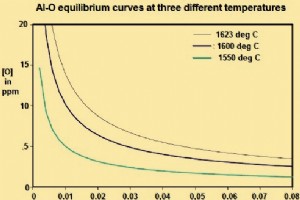
製鋼時のフェロアロイ利用最適化 フェロアロイは、ケイ素(Si)、マンガン(Mn)などの他元素を高率で含む鉄合金です。脆く、実用製品製造への直接使用には不適です。フェロアロイは製鋼プロセスの重要原料です。主に鋼の脱酸と合金化に使用されます。 フェロアロイは純元素より融点範囲が低く、密度も低いため、純元素より溶鋼に容易に取り込めます。フェロアロイは溶鋼に添加され、溶鋼から過剰酸素(O₂)を除去する脱酸プロセスを実行します。O₂に対する親和性が高く、酸化物としてスラグ中に生成されます。 フェロアロイは通常2グループに分類されます。(i) バルクフェロアロイ、(ii) ノーブルまたは特殊フェロアロ
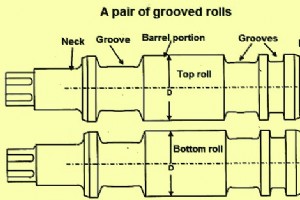
圧延機ロールの冶金学 ロールは圧延機で被圧延材の断面積を減らすために使用される工具・道具です。高応力を受ける工具であり、摩耗の対象となります。形鋼圧延と平板圧延の両方で必要です。近年、圧延技術は劇的に改善・変化しましたが、ロールは常に圧延機の最も重要な部品であり続けています。ロール重量は圧延機タイプ・サイズとロールタイプにより様々です。圧延中、ロールは高荷重下にあり、ロールと被圧延材の接触面は摩耗します。 圧延製品プロファイルに応じて、ロールボディは平滑(プレーン:板材圧延用)または溝付き(形鋼圧延用)となります。ロールには2つの主要構成要素があります。(i) ロールボディ、(ii) ロール
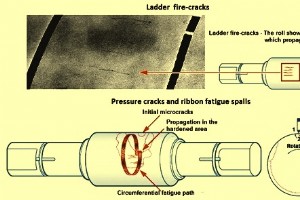
圧延機ロールの異常と故障 ロールは圧延機の消耗部品であり、圧延される材料の断面積と形状を減らすために使用されます。圧延機の中で最も高応力を受ける部品であり、摩耗の対象となります。平板製品圧延機と形鋼圧延機の両方で使用されます。ロールは圧延機の最も重要な部品であり、圧延機の性能はロールの品質と性能に大きく依存します。 ロールは厳しい条件下で動作し、耐摩耗性、靭性など複数の特性の最適な組み合わせが要求されます。圧延中、ロールは高荷重下にあり、ロールと被圧延材の接触面は摩耗します。またロールは圧延中に一般的に曝露される機械的・熱的変動の両方に耐えられる必要があります。したがってロールには限られたキ
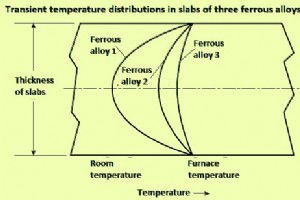
炉における燃料燃焼と熱伝達 炉では、炉充(炉内で加熱される材料)の加熱や化学反応のために熱が必要です。熱エネルギーの供給源は主に3つあります。(i) 燃料の燃焼、(ii) 電気エネルギー、(iii) 発熱反応による化学エネルギーです。電気炉を除けば、化学エネルギーを除いた熱需要は燃料の燃焼によって賄われます。燃料にはガス燃料(コークス炉ガス、高炉ガス、転炉ガスなどの副生ガス、天然ガス、LPGなど)、液体燃料(重油、タールなど)、固体燃料(石炭、コークスなど)があります。 燃料の特性と燃焼の基礎 すべての燃料は位置エネルギーを持っています。燃焼時にこのエネルギーが燃焼生成物(POC)として放出
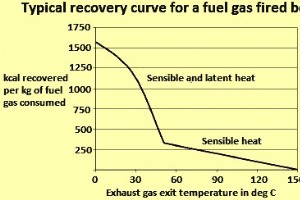
廃熱回収技術 廃熱は、プロセスから離れ大気へ入る空気、排ガス、プロセス製品廃棄流に伴うエネルギーです。さまざまなプロセスで生成され、実用的用途に供されず大気へ失われたり廃棄されたりするエネルギーです。プロセスから、エネルギー有用目的経済的回収可能な十分高温で排出されるエネルギーです。 廃熱定義では、熱を運ぶ廃棄流が最終的に大気または地下水と混合し、これら流内エネルギーが有用エネルギーとして利用不能になることが暗示されます。環境による廃棄エネルギー吸収は熱汚染と呼ばれることが多いです。 廃熱回収は、さまざまな廃熱回収(WHR)技術を通じて実施可能で、貴重なエネルギー源提供と全体エネルギー消
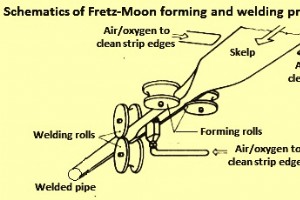
溶接管製造プロセス 鋼管は、主に流体や流動製品を一箇所から別箇所へ輸送するために使用される長い中空管です。主に2つの異なる製造プロセスで生産され、溶接管またはシームレス管となります。 溶接鋼管は縦継ぎ目または螺旋(ヘリカル)継ぎ目で製造されます。これら管径は約6mm〜2,500mm、肉厚は約0.5mm〜40mm範囲です。 溶接管製造開始材料は圧延平板製品で、管製造プロセス、管寸法、用途に応じて、熱間圧延(HR)または冷間圧延(CR)鋼ストリップ/スケルプ、HR広幅ストリップまたは板となります。この開始材料は熱間または冷間状態で管形状に成形可能。成形プロセスは連続プロセスまたは単管成形プロ

TMT異形鉄筋製造のためのテンプコアプロセス テンプコアプロセスは、熱間圧延鉄筋が圧延機最終スタンドから出てくる直後に水で表面を集中的に焼入れし、その後の空冷中に芯部からの保持熱放散によって焼入れ外層が自己焼戻しされる、特許取得済みプロセスです。 テンプコアプロセスは、1970年代初頭にベルギー・リエージュの冶金研究センター(CRM)で開発された熱機械プロセスの一つで、マイクロアロイ元素添加なしで、軟鋼ビレットから高降伏強度溶接性異形鉄筋を製造し、延性を損なわないことを目的としています。 異形鉄筋に要求される特性 強度と延性、溶接性、成形性は異形鉄筋に最も不可欠な品質要件です。したがっ
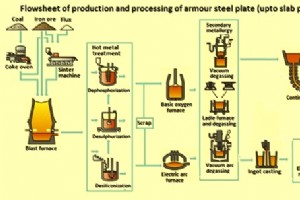
装甲鋼の製造と加工 現在、貫徹弾(AP)を減面積重量で撃破できる軽量装甲技術の提供に向けた取り組みが加速しています。これらの多くはアルミニウムやチタンなどの低密度金属の適用を含みますが、利用可能な設備と人員で商用および軍事作戦領域の両方で装甲部品を製造できる能力があるため、鋼合金の選択は多くの弾道および構造用途で依然として競争力があります。これは鋼ソリューションの主要な利点です。 鋼は、靭性、容易な入手性、低コスト、鋳造性、溶接性などの特性により、高密度にもかかわらず最もバランスの取れた高性能装甲材料です。装甲鋼は普通鋼ではなく、高強度と硬度、破壊靭性を兼ね備えています。戦闘時の飛翔体損傷
製造プロセス