工業製造
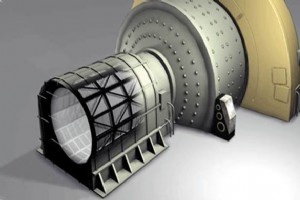
ミル(粉砕機)の基礎 ミルは固体材料を粉砕・破砕・切削により微細化する機械です。古くは人力・水力・風力で駆動されましたが、現代では電力駆動が主流です。粉砕は材料の表面積を増やし、後工程の効率を高める重要工程です。 SAGミル(半自動粉砕機) 概要 SAGはSemi-Autogenous Grindingの略で、大塊を小片に破砕する一次粉砕機です。鋼球(球充填率9〜20%)と大型硬質岩石を併用し、大型回転ドラム内でリフターにより材料を持ち上げ落下させ、衝突・摩擦で粉砕します。 用途 鉱業分野で極めて重要で、採掘鉱石から金、銀、ニッケル、銅などの貴金属を分離・抽出する工程で使用されます。 ボ
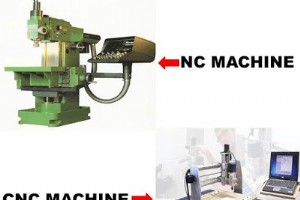
NC(数値制御)工作機械 NCはNumerical Controlの略で、数値コードを直接工作機械に入力して製造操作を制御する方式です。加工方法そのものではなく、機械制御の概念を指します。 NCの特徴 プログラムはパンチカード、磁気テープ等の媒体で供給 メモリ記憶装置を持たず、サイクル毎にテープから読み込み 機械制御ユニット(MCU)がプログラムを読み取り、駆動装置を通じて機械を制御 部品プログラマが作成するプログラムで、刃物位置、主軸回転、送り速度等を指定 NC座標系 工作機械では刃物がワークに対して複数方向に動くため、複数軸を制御します。 2軸:旋盤、プレス、切断機等 3軸:フラ
鍛造プロセスとは 鍛造は、金属を加熱して塑性状態にし、圧縮力を加えて所望の形状を得る金属成形プロセスです。基本的に熱間加工ですが、常温で行う冷間鍛造も存在します。現代ではあらゆる製造業で不可欠な技術となっています。 鍛造の基本操作 1. 引き伸ばし 材料の長さを伸ばし、断面積を減らす操作です。長さ方向に垂直な圧縮力を加えます。引張力で長さを変える場合は「線引き」と呼ばれ区別されます。 2. アップセッティング 引き伸ばしの逆操作で、長さを短くして断面積を増やします。長さ方向に平行な圧縮力を加えます。 鍛造の分類 温度による分類 熱間鍛造 再結晶温度以上で加工し、変形抵抗が低く複雑形状に
鍛造欠陥の概要 鋳造における鋳造欠陥、溶接における溶接欠陥と同様に、鍛造にもプロセスおよび人的要因によるさまざまな欠陥が存在します。鍛造は全製造プロセスの中で最も優れた機械的特性を得られますが、同時にいくつかの一般的な欠陥も伴います。以下に主要な欠陥とその対策を解説します。 主要な鍛造欠陥の種類・原因・対策 1. 未充填部 ダイの設計不良、鍛造技術の未熟、材料不足、加熱不十分により、鍛造品の一部が充填されない欠陥です。適切なダイ設計、十分な材料確保、適正な加熱により防止可能です。 2. コールドシャット コーナー部に微細な亀裂が生じる欠陥で、ダイ設計の不備、シャープなコーナー形状、過度の
押出加工(エクストルージョン)とは 押出加工は、金属または工作物をダイを通して流すことで断面積を減らし、または所望形状に変換する金属成形プロセスです。このプロセスはパイプと鋼棒製造に広く使用されています。工作物を押し出すために使用される力は圧縮性を持ちます。このプロセスは引抜きプロセスと類似していますが、引抜きプロセスは引張応力を用いて金属工作物を延伸させるのに対し、押出は圧縮力を使用します。圧縮力により引抜きと比較して単パスで大きな変形が可能です。最も一般的に押出される材料はプラスチックとアルミニウムです。 図:押出加工の概要 作動原理 押出はシンプルな圧縮金属成形プロセスです。こ
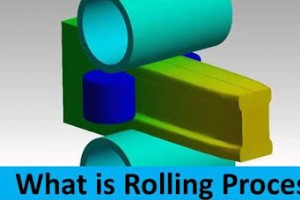
圧延プロセスとは 圧延は、Iビーム、レール等の大長尺断面形状やシートの主要製造プロセスです。これは金属成形プロセスの一種で、金属工作物を一組のロール間で圧縮し、断面積を減らし長さを増やします。このプロセスは高生産率、表面仕上げ、結晶構造を提供し、大長尺同一断面工作物に最適な金属成形プロセスとなりますが、圧延機の高いセットアップコストが代替プロセスとする要因となっています。 図:圧延プロセスの概要 圧延用語 圧延プロセスで使用される最も一般的な用語は以下の通りです: インゴット 気孔とブローホールを持つ鋳造構造です。インゴットは鍛造で使用されるものと同一です。このインゴットは約1,2
圧延機の種類 圧延プロセスは、鋼やアルミニウムのシート、プレート、構造用大長尺断面形状を製造する最も一般的な産業プロセスです。圧延機は圧延プロセスを実行するために使用されます。これらの機械はプロセス要件と技術的課題に応じて様々な形状とサイズで利用可能です。すべての圧延機は最低2本のロールで構成されます。この数はプロセス要件に応じて拡張可能です。今日は製造産業で使用されるすべての圧延機タイプについて議論します。 図:圧延機の概要 ロールの数と配置による分類 ロールの数と配置により、この機械は以下のタイプに分類されます: 二本ロール圧延機(ツーハイローリングミル) このミルは図示の通り
引抜き加工(ドローイング)とは 引抜き加工は、工作物の断面積を減らし長さを増やすために使用される金属成形プロセスです。このプロセスは引張力に関連しており、これが押出、鍛造等の他の金属成形プロセスと区別されます。このプロセスでは、大きな断面の工作物を、工作物断面積と比較してより小さな開口部を持つダイを通過させるように強制します。これにより工作物が塑性変形し、断面積を減らし長さを増やします。このプロセスはワイヤー、ロッド、チューブ等の製造に使用されます。 図:引抜き加工の概要 引抜き加工の要件 材料は引張力を維持するのに十分な延性を持つこと 材料は高い引張応力を持つこと ロッドまたはワ
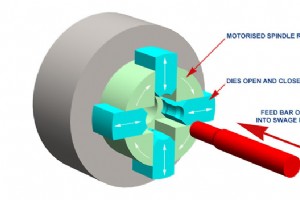
スウェージングプロセスとは スウェージングは、往復打撃の助けを借りてロッドやチューブをダイに押し込むことで、その直径を減らす金属成形プロセスです。これにより金属が塑性変形し、ダイに流れ込んでダイ空隙形状を獲得します。基本概念は鍛造プロセスと類似していますが、往復ダイを使用した繰り返しハンマリングで金属をダイに押し込む点が異なります。ダイ空隙にはロッドやチューブで生成したい正確な形状が含まれます。このプロセスはドライバー、はんだごて先端等の形成に使用されます。 作動手順 前述の通り、このプロセスは塑性変形の同一原理で動作し、工作物またはより適切にはロッドが所定のダイ空隙に強制され、そこで変形し
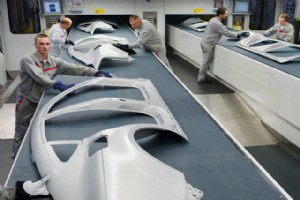
板金加工操作とは 製造プロセスについて語るとき、板金プロセスの説明なしに議論を終えることはできません。「板金」は様々な厚さの金属板を指します。日常生活で私たちは頻繁に板金製品に遭遇します。車を見たとき、最初に目を引くボディが板金製品です。本を整理するために使用する金属デスクも板金製品です。他にもファイリングキャビネット、航空機ボディ、金属缶、金属ドア等がこのプロセスで作られています。 図:板金製品の例 板金作業は鍛造や鋳造プロセスに比べて多くのメリットを与え、最も汎用性の高い作業となっています。これらの製品は軽量特性を備えながら良好な強度を持ち、形状の汎用性、低コスト、高速生産率等多
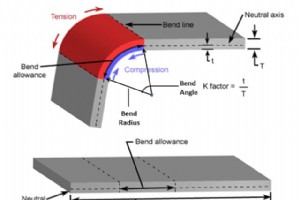
板金曲げ加工(シートメタルベンディング)とは 板金プロセスは金属成形産業で使用される汎用性の高いプロセスです。様々なメリットにより、板金は製造産業で広く使用されています。自動車ボディ、金属ドア、ファンブレード、金属デスク等すべてが板金製品です。シートを必要製品に変換する様々なプロセスがあります。これらは以下の3つに分類されます: 板金切断プロセス 板金曲げプロセス 深絞り加工 前回の記事で様々な板金切断プロセスについて学びました。この記事では主に板金曲げプロセスに焦点を当てます。 曲げ加工の基本用語 曲げは最も一般的な板金成形作業です。自動車部品とそのボディ、家電製品、クリップ、金属ド
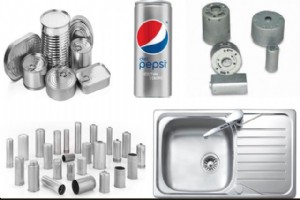
深絞り加工(ディープドローイング)とは 深絞り加工は板金成形プロセスの一種です。金属板は操作が容易、軽量、様々な形状に変換可能という特性により製造産業で広く使用されています。板金は優れた強度も提供します。板金製品の様々なメリットが汎用性の高い作業を可能にしています。 自動車産業、航空機産業、海洋産業等多くの製造産業が板金加工と密接に関連しています。金属ドア、金属デスク、金属缶、屋根材等、日常生活で使用する多くの製品が板金製品です。 板金を成形・形状加工する様々なプロセスがあります。これらは以下の3つに分類されます: 板金切断プロセス 板金曲げプロセス 深絞り加工 前回の記事で板金切断
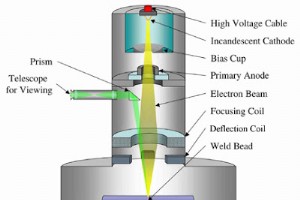
電子ビーム溶接(EBW)とは 電子ビーム溶接は液相溶接プロセスの一種です。液相溶接とは、金属間接合が液体または溶融状態で形成される溶接プロセスを指します。これは電子の運動エネルギーを用いて2つの金属工作物を融合するため、新しい溶接プロセスとしても分類されます。この溶接は1958年にドイツの物理学者カール・ハインツによって開発されました。この溶接プロセスでは、高速電子ビームが溶接板に照射され、その運動エネルギーが熱エネルギーに変換されます。この熱エネルギーは工作物を溶融させ、一体化するのに十分です。このプロセス全体は真空中で実施され、そうでなければ電子が空気粒子と衝突してエネルギーを失ってしまう
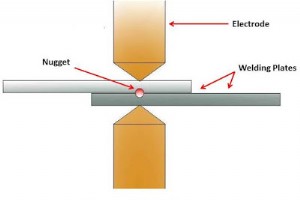
抵抗溶接とは 抵抗溶接は、金属間接合が液相または溶融状態で形成される液相溶接プロセスです。これは熱電プロセスであり、溶接板の界面で電気抵抗によって熱が発生し、これらの板に制御された低圧力を適用して溶接継手を形成します。電気抵抗を用いて熱を生成するため、抵抗溶接と名付けられました。非常に効率的で公害のない溶接プロセスですが、高い装置コストと限定的な材料厚さのため用途は限られています。 抵抗溶接の原理 スポット溶接、シーム溶接、プロジェクション溶接等、すべての抵抗溶接は電気抵抗による発熱という同一原理で動作します。電流が電気抵抗を通過すると熱が発生します。これは電熱コイルで使用される同一原理です
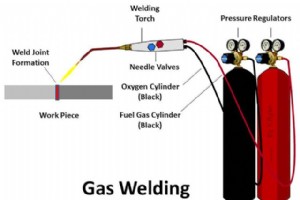
ガス溶接とは ガス溶接は、燃料ガスを燃焼させて熱を発生させる液相溶接プロセスの一種です。この熱で、接合のために保持された溶接板の界面を溶融させます。このプロセスでは主に酸素-アセチレンガスを燃料ガスとして使用します。このプロセスはフィラーメタルの有無にかかわらず実施可能です。フィラーメタルを使用する場合、溶接エリアに直接手動で供給します。 原理 ガス溶接は最も重要な溶接プロセスの一つです。酸素の助けを借りて燃料ガスを燃焼させ、高温の集中炎を形成します。この炎が直接溶接エリアに当たり、溶接面とフィラーメタルを溶融させます。溶接板の溶融部分が互いに拡散し、冷却後に溶接継手を形成します。この溶接法
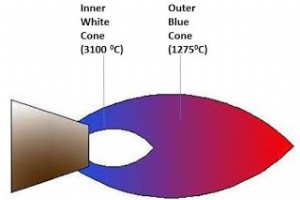
溶接炎の種類 前回の記事でガス溶接について説明しました。この溶接プロセスではガス燃料を燃焼させて高温炎を生成し、これを溶接継手形成に使用します。炎は溶接継手形成の主役を果たし、溶接特性はこれに大きく依存します。炎には自然炎(中性炎)、 carburizing炎(炭化炎)、oxidizing炎(酸化炎)の3種類があります。自然炎は燃料と酸素の同調混合、炭化炎は燃料過剰、酸化炎は酸素過剰です。材料によって溶接条件に応じて異なる炎を使用します。 炎の種類 前述の通り、基本的な溶接炎は3種類あります。これらは以下の通りです: 自然炎(中性炎・ニュートラルフレーム) 名前の通り、この炎は体積比で同量
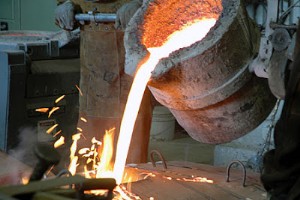
鋳造とは 鋳造とは、溶融金属を所望形状の型または空隙に注ぎ込み、凝固させて所定形状を形成する製造プロセスと定義されます。このプロセスは、他のプロセスでは製造できない複雑な部品の製造に広く使用されます。旋盤ベッド、フライス盤ベッド、内燃機関部品等の主要部品はすべてこのプロセスで製造されます。 図:鋳造プロセスの概要 鋳造の作動プロセス 様々な種類の鋳造があり、それぞれ異なる動作をしますが、すべてのプロセスには以下のステップが含まれます: 適切な炉で金属を溶解する。 溶湯を所定の空隙に注湯する。 溶湯を所望の冷却速度で凝固させる。 鋳物を型から取り出し、機械加工、表面仕上げ、研磨等の後
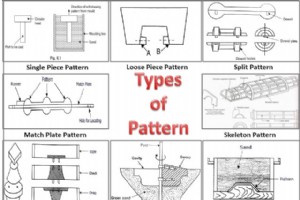
鋳造用型(パターン)の種類 型(パターン)は、作成対象オブジェクトのレプリカまたはモデルです。これは砂型内に中空空隙を作るために使用され、そこに溶湯を注ぎ凝固させてオブジェクトを作成します。鋳物のサイズと形状は、型の形状とサイズに大きく依存します。型は主にアルミニウム、木材、ワックス等で作られます。金属型は量産用に使用されます。型製作は鋳造において最も重要な作業であり、オブジェクトはこれに大きく依存します。優良な型は以下の要件を満たすべきです: 低コストで鋳造容易 修理が容易 軽量で取り扱い容易 締め固め力に耐え、変形しない 湿気の存在下で寸法変化しない 型から容易に抜き取り可能 寸法変化な
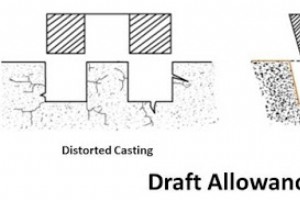
鋳造における型(パターン)許容差の種類 型(パターン)は鋳物のレプリカですが、わずかに大きな寸法を持ちます。型と鋳物の寸法差は、鋳造で使用される様々な許容差によるものです。鋳物が凝固すると、冷却時の金属収縮特性によりある程度収縮するため、これを補償するために型をわずかに大きく作ります。他にも表面仕上げの悪さや鋳造の制約により、鋳物をわずかに大きく作って後で機械加工や研磨ができるようにします。したがって、型、ひいては鋳造用空隙がわずかに大きく形成され、鋳造のこれらすべての欠点を補償します。型と鋳物の寸法変化を許容差と呼びます。 関連記事:鋳造の種類 型許容差の種類 許容差は以下の種類に分類さ

遠心鋳造とは 遠心鋳造は、鋳造が凝固する間、または溶湯を注湯している間に、型を中心軸周りに高速回転させる最重要な鋳造プロセスの一つです。このプロセスは20世紀に特許取得され、より高品質な中空鋳物の製造を可能にしました。最初の遠心鋳造機は1807年にイギリスのA.G.エッカートによって発明されました。このプロセスは中空パイプ、チューブ、その他の対称部品の鋳造に広く使用されています。 作動原理 回転部品への遠心力の基本原理で動作します。このプロセスでは、溶湯を注湯する際に型を中心軸周りに回転させます。この回転により溶湯に遠心力が作用し、溶湯を型の外壁側に押し付けます。鋳造全体が凝固するまで型を回
製造プロセス