工業製造
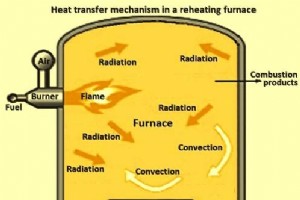
再加熱炉は熱間圧延機で、鋼材(ビレット、ブルーム、スラブ)を約1,200℃の圧延温度まで加熱し、鋼の塑性変形に適した状態にして圧延機での圧延を可能にするために使用されます。再加熱炉での加熱プロセスは連続プロセスで、鋼材は炉入口で装入され、炉内で加熱され、炉出口で排出されます。熱は、鋼材が炉内を通過する間、主にバーナーガスと炉壁からの対流と放射によって鋼材へ伝達されます(図1)。 図1 再加熱炉での熱伝達メカニズム 鋼材の装入温度は常温から800℃までの範囲です。目標排出温度は、圧延速度、材料寸法、鋼成分に依存する圧延プロセスの要件によって決まります。鋼品質の観点からは温度勾配と表面温度に制
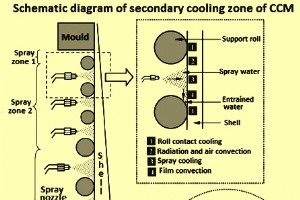
連続鋳造機(CCM)は、現在の環境において幅広い鋼種を効率的に鋳造することが求められています。この範囲は超低炭素・低炭素鋼種から高炭素・低合金・高品質パイプライン鋼種まで多岐にわたります。これらの製品の安定した高品質生産には、各鋼種に対してCCMで最適鋳造パラメータを維持できるよう、CCMの機械要素と制御システムだけでなく、二次冷却ゾーン(図1)においても操業・保守柔軟性を高める必要があります。したがって、製品品質向上とCCM生産性増大の要求から、二次冷却ゾーンも現在の環境では注目領域となっています。CCMには現在、二次冷却ゾーンでの非常に効率的な噴霧冷却システムが必要とされています。 図1
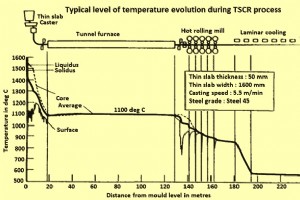
平板製品の生産では、溶鋼は一般的に連続鋳造機で厚さ150〜350mmのスラブとして鋳造されます。これらのスラブは検査、スカーフィング後、スラブ再加熱炉で圧延温度まで加熱され、半連続または連続熱間圧延機で熱間圧延コイル(HRC)へ圧延されます。薄板鋳造圧延(TSCR:Thin Slab Casting and Rolling)技術の開発は、熱間圧延コイル生産の工程数削減への一歩です。元々TSCR技術は投資コストと生産コスト削減を主目的として開発されましたが、現在では技術的応用における鉄鋼の優位性維持に最も有望な生産ルートの一つとなり、高度な成熟度に達した技術と見なされています。スラブ厚50/55
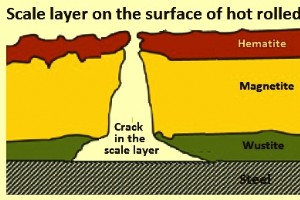
ピックリング(酸洗)は、冷間圧延の前工程として鋼表面を準備する(スケールや酸化物を除去する)ために実施されます。熱間圧延鋼ストリップから酸化スケールを完全に除去することは、圧延ロールの摩耗防止と冷間圧延製品の表面欠陥防止のために不可欠です。スケール厚さは主に熱間圧延機の加工パラメータ、特にコイリング温度に依存しますが、圧延プロセス自体も顕著な影響を与えます。 酸化スケールの生成と構造 酸化スケールは、熱間圧延時に鋼表面が空気中の酸素(O₂)と反応して鉄(Fe)酸化物を形成することで生成されます。この酸化物層をミルスケールと呼びます。ミルスケールは実際には、FeとO₂の比率が異なる3層の鉄酸化
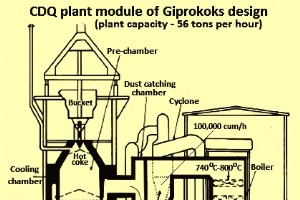
コークス乾式消火(CDQ:Coke Dry Quenching)は、コークス炉でのコークス製造時に用いられる省エネルギープロセスです。CDQプラントはコークス乾式冷却プラント(CDCP)とも呼ばれます。従来の湿式消火(CWQ:Coke Wet Quenching)プロセスでは、コークス炉から押し出された赤熱コークスに水を噴霧して冷却します。冷却に使用された水は蒸発して大気中に放出されます。この従来システムの課題は、赤熱コークスの顕熱が蒸気となり未利用のまま放出されるエネルギー損失です。また、CWQプロセスではコークス粉塵が飛散し、CO₂排出量が多く、熱エネルギー損失を伴います。 CWQプロセ
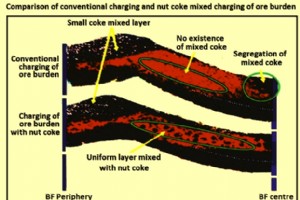
冶金コークス、別名高炉(BF)コークスは、高炉の安定操業において重要な役割を果たしています。BFコークスの典型的なサイズは30〜60mm(一部の高炉では40〜80mm)で、銑鉄(HM)の製造コストの大きな構成要素となっています。この高コストの主因は、コークス炉でのBFコークス製造時に大量の微粉分(コークスブリーズとナットコーク)が発生することにあります。これらの微粉分は、コークスブリーズ(-10mm)とナットコーク(10〜30mm)として知られています。コークスブリーズの全量は一般的に焼結工場で鉱石微粉の焼結に消費されます。かつてはナットコークを統合製鉄所で利用することはほとんどなく、他のユー
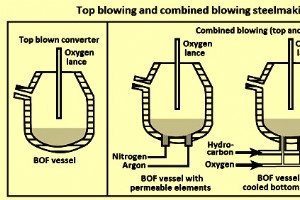
転炉製鋼における複合吹き込みプロセス トップブロー転炉での酸素(O₂)吹き込み中、液体鋼浴の混合不足により化学組成と温度の不均一性が生じます。転炉内にはジェット空洞直下に比較的デッドゾーンが存在します。トップブロー転炉での製鋼プロセス改善の必要性が複合吹き込みプロセスの開発につながりました。 複合吹き込みプロセスは「トップ・ボトム複合吹き込み」または「混合吹き込みプロセス」とも呼ばれ、トップ吹き込みランスと底部攪拌手法の両方を特徴とします。混合吹き込みの構成差は主に底部チュイエールまたはパージング要素にあります。これらは完全冷却チュイエール、非冷却チュイエール、透過性要素まで多岐にわたります
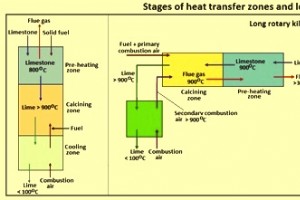
石灰石の焼成 焼成(カルシネーション)は熱分解を引き起こす熱処理プロセスです。生成物の融点以下で進行します。「焼成」の語源はラテン語「Calcinare」(石灰を焼く)に由来します。石灰(CaO)は人類が知る最古の化学物質の一つで、石灰製造プロセスは最古の化学産業の一つです。アメリカでは1635年頃、ロードアイランドで生石灰が生産されていました。過去数世紀にわたり技術進歩がなかったものが、過去50年間でプロセス方法と設計の分野で石灰産業が急速に進歩しました。 石灰石は製鉄業界で最も基本的な原料の一つで、製鉄、製鋼、補助プロセスの両方で使用されます。鉄鋼業で使用される石灰の大部分は、製鋼炉と多
鋳造室での高炉スラグ造粒 高炉(BF)は密閉システムで、鉄分原料(鉄鉱石塊、焼結鉱、ペレット)、フラックス(スラグ形成剤)、還元剤(コークス)が炉頂充填システムから連続的に装入されます。BF内部で起こる還元プロセスの生成物は溶銑(HM)と液状スラグです。これらはBF炉床に蓄積され、スラグは密度が低いため溶銑表面に浮きます。炉床に溜まった溶銑と液状スラグは、タップホールからランナーシステムへ定期的に流出し、堰とダムのシステムで溶銑とスラグが分離されます。溶銑は溶銑レードル(オープントップまたは魚雷型)へ、液状スラグは炉横の大型ピットへ流して空冷し骨材製品とするか、スラグ造粒設備へ送られます。19
アイアンナゲット製造のITmk3プロセス ITmk3プロセスは「Iron making technologies(IT)mark 3」とも呼ばれ、石炭還元技術の一つです。IT mark 1は高炉(BF)による製鉄、IT mark 2は主にガスベース還元プロセスによる直接還元製鉄です(図1)。このプロセスは神戸製鋼が開発し、環境配慮型です。 図1 製鉄技術 開発歴史 プロセスの実験室テストは1996〜1998年に実施されました。1999〜2000年に神戸製鋼加古川製鉄所で能力3,000トン/日の小型パイロットプラントが建設・操業されました。2002〜2004年にアメリカ・ミネソタ州で年
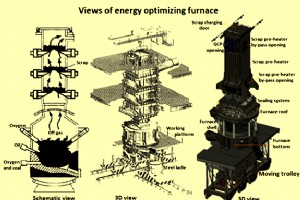
エネルギー最適化炉 エネルギー最適化炉(EOF)は一次製鋼用の炉です。EOFでの製鋼プロセスは、ミニ製鉄所のパイオニアであるウィリー・コーフとその同僚たちによって開発されました。このプロセスはブラジルのGERDAUディビノポリス工場、インドのJSW SISCOL工場とムカンドのホスペット工場で稼働しています。初号機は1982年に生産開始しました。 標準能力30/40トン、60/80トン、100/120トンのEOFが利用可能です。EOFの基本仕様と寸法は以下の通りです。(1)炉床面積:6.6〜22㎡、(2)シェル直径:5.3〜7.5m、(3)作業プラットフォームから頂部までの全高:約17〜25

溶銑製造のためのFINEXプロセス FINEX溶融還元プロセスは、プリメタルズ・テクノロジーズ(オーストリア)と韓国の製鉄メーカーPOSCOが共同開発しました。FINEXプロセスは、高炉(BF)プロセスルート(高炉、焼結プラント、コークス炉で構成)に加えて、溶銑(HM)を製造する商業実証済みの代替製鉄プロセスです。このプロセスは非コークス炭の直接使用に基づいており、鉄鉱石微粉を一切凝集せずに直接使用できます。 FINEXプロセスでは、微細鉄鉱石を予熱し、メルターガスファイアから生成される還元ガスを用いて3段流動床反応器系で微細DRI(直接還元鉄)まで還元します。流動床反応器により、FINEX
鉄鉱石ペレットとペレタイジングプロセスの紹介 ペレタイジングは、200メッシュ(0.074mm)未満の微細な鉄鉱石微粉とベントナイトなどの添加剤を混合し、ペレタイザーで直径8〜16mmの近楕円形・球形ボールに成形し、燃料で焼成して硬化させるプロセスです。鉄鉱石微粉を「均一サイズの鉄鉱石ペレット」に変換する凝集プロセスであり、高炉(BF)や垂直炉、直接還元鉄(DRI)製造用の回転窯に直接装入できます。鉄鉱石ペレットの外観を図1に示します。 図1 鉄鉱石ペレット 鉄鉱石ペレットの典型的特性 表1 鉄鉱石ペレットの典型的特性 項目 単位 値 許容差 化学分析(乾燥基準)
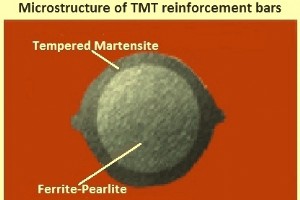
焼入れ・焼き戻し処理された鉄筋 現在、圧延工程において鉄筋(リバー)を製造する際、焼入れと焼き戻しの技術が適用されています。この技術で製造されるリバーは、一般にTMT(熱機械処理)鉄筋として知られています。 TMT鉄筋の基本仕様 TMT鉄筋は基本的に低炭素平炉鋼から作られ、降伏強度、延性、炭素量または炭素当量、降伏引張比が規定されています。最大・最小炭素含有量の規定は、溶接性と焼入れ性を確保するためです。炭素含有量が低すぎると鋼の焼入れ性が不十分となり、より激しい焼入れが必要となり、圧延機の設計(圧延速度、冷却室の長さと効率など)に影響を与えます。炭素含有量0.13〜0.24%、炭素当量(C
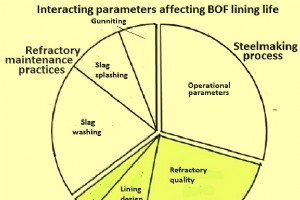
転炉(BOF)における耐火物ライニングの目的は、BOF操業中に最大炉可用性を提供し、生産要件を満たし、可能な限り最低の比耐火物消費を確保することです。ライニング寿命延長は可用性向上につながり、BOF生産性向上と比耐火物消費削減に好影響を与えます。 現代的BOF製鋼におけるライニング仕様 現代のBOF製鋼実務では、マグネシア-カーボン(MgO-C)樹脂結合レンガ(金属添加付き)がBOFライニングに使用されます。これらレンガは、融解・焼結高純度MgO、高純度黒鉛、炭素含有量5〜15%の範囲で混合して製造されます。BOFのゾーナルライニングは、所望のコスト効率的ライニングを得るため、様々なグレード
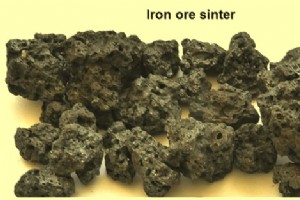
焼結プラントは通常、統合製鉄所における高炉での銑鉄生産に関連しています。焼結プロセスは、製鉄における前処理プロセスステップとして、鉄鉱石微粉と冶金廃棄物(回収ダスト、スラッジ、ミルスケール等)から、高炉用原料である焼結鉱を生産するためのものです。 焼結技術の進化と目的 焼結技術は元々、鉄鉱石微粉と製鉄所冶金廃棄物中の鉄を高炉で利用する目的で開発されました。しかし現在、焦点は変化しています。現在の焼結プロセスは、高炉用高品質バーデン生産を目指しています。今日、焼結鉱は大型高炉の主要金属バーデンとなっています。 焼結プロセスの概要 焼結プロセスは、鉄鉱石(ブレンド)、返還微粉、フラックス、コー
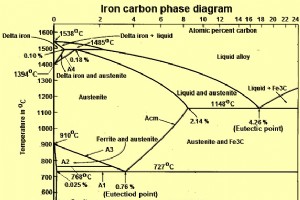
状態図は、合金研究において冶金学の多くの実用的問題を解決するための極めて重要なツールです。これらの図は、一定大気圧条件下で合金系に存在し得る相の安定領域を定義します。二元系の場合、これらの図の座標は温度と組成です。合金系における相、温度、組成の相互関係は、通常、平衡条件下でのみ状態図によって示されます。このような条件は、合金の緩やかな加熱・冷却時に発生し、変態キネティクスが重要な役割を果たしません。 鉄-炭素系の基礎 最もシンプルな形で、鉄と鋼は鉄(Fe)と炭素(C)の合金です。鉄系合金には3タイプあります:(1)常温でC含有量0.0008%未満の鉄、(2)C含有量0.008〜2.14%(通
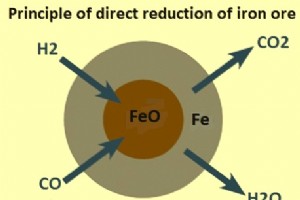
直接還元鉄(DRI)は、鉄鉱石またはその他の鉄含有材料を固体状態で、非コークス炭または天然ガスを使用して直接還元することで生産される製品です。鉄の融点以下で鉄鉱石を還元してDRIを生産するプロセスは、一般に直接還元(DR)プロセスと呼ばれます。還元剤は、改質天然ガス、合成ガス、石炭から得られる一酸化炭素(CO)と水素(H2)です。鉄鉱石は主にペレットおよび/または塊鉱形式で使用されます。H2とCOに基づく化学反応で鉄鉱石から酸素(O2)を除去し、高度金属化DRIを生産します。 直接還元プロセスの本質 直接還元プロセスでは、固体金属鉄(Fe)が、鉱石や金属を溶融させることなく、固体鉄鉱石から直
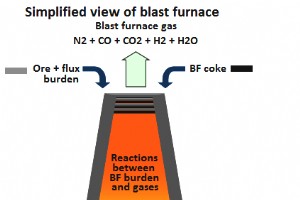
高炉(BF)プロセスは、製鋼用銑鉄(HM)および銑鉄生産のための主要技術です。HMは高炉の主製品です。HM生産中、高炉ガスが同時に生成されます。高炉ガスは、操業中にバーデンを通じて上昇する熱風の気相上昇から連続的に生成される副産物の名称です。 高炉ガスの位置づけ 高炉での炭素部分燃焼の目的は鉱石バーデンから酸素(O2)を除去することですが、高炉で生成されるガス量の多さから、高炉はガス生産装置としての側面も持ちます。高炉ガスは高炉プロセス外で消費される化学エネルギーの重要な供給源であり、統合製鉄所のガスバランスに大きな影響を与えます。まず、高炉ガスの余剰分は製鉄所の各種炉や発電所ボイラーで、コ
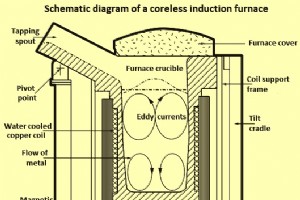
誘導炉(IF)は、電気エネルギーを使用して操業する製鋼用炉の一種です。誘導炉製鋼は、2つの電気製鋼プロセスの一つです。もう一つの電気製鋼プロセスは電気アーク炉(EAF)を使用します。IFは古くから使用されてきましたが、IFによる軟鋼生産は比較的新しい現象です。 誘導炉の溶解原理 IFでの溶解原理は、高電圧電源が一次コイルから二次コイルである金属に低電圧・大電流を誘導することです。IFは、高周波交番磁場によって生成される渦電流の熱を利用します。高周波電流が生成する交番磁場は、投入材料に強力な渦電流を誘導し、非常に速い加熱をもたらします。 歴史 IFの開発は、マイケル・ファラデーによる電磁誘導
製造プロセス