工業製造

転炉(BOF)における耐火物ライニングの目的は、コンバーター操業中に最大の炉可用性を提供し、生産要件を満たし、可能な限り最低の比耐火物消費を確保することです。これを達成するには、(1)ライニング設計の最適化、(2)ライニングメンテナンス実務の最適化、(3)コンバーター操業時の優れた技術的規律の維持、が不可欠です。典型的な耐火物ライニングは、コンバーター断面図の図1に示されています。 図1 BOFにおける典型的な耐火物ライニング配置 ライニング設計 BOF耐火物ライニングの摩耗は、摩耗メカニズムに影響を与える複数の要因が個別または複合的に作用することによるものです。これらの要因は以下の通りで
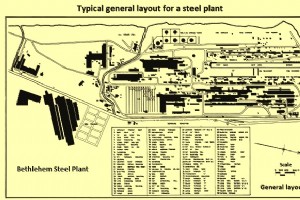
製鉄所の総合レイアウト設計は、各施設のスペース要件を把握し、それらを適切に配置することで、生産サイクルの連続的かつ安定した移動を実現するメカニズムを構築するプロセスです。プラントの総合レイアウトは、生産性とプラント効率に多大な貢献を果たします。 レイアウト設計の重要性 製鉄所の総合レイアウト設計は極めて重要な活動であり、最高レベルの注意を払う必要があります。一度製鉄所建設が完了すれば、プラントの基本的な総合レイアウトの性質はプラント寿命が尽きるまで変更できません。後からレイアウトを変更することは困難であるだけでなく、多額の資本支出を伴います。さらに、製鉄所の性能はその総合レイアウトに大きく依
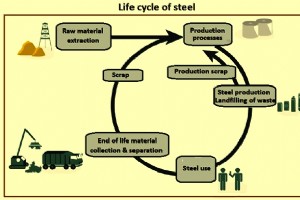
鋼鉄産業は、石油・ガス産業に次いで世界第2位の規模を誇る産業です。建設、包装、輸送、電力・再生可能エネルギーなど、ほぼあらゆる分野で鋼が使用されており、現代社会において鋼なしでは成り立たない製品や材料はほとんどありません。 鋼生産の現状と環境責任 粗鋼生産量は過去30年間で2倍以上に増加し、2020年は18億6,400万トン、2019年は18億6,900万トンに達しました。鋼は社会の進化と進歩の基盤であり続け、将来のスマートシティも鋼の上に築かれます。鋼は無限にリサイクル可能な資源であり、その利用は地球資源への負荷を軽減します。 こうした大規模生産は、製鉄セクターに環境影響へのより大きな責任
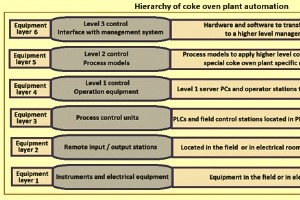
コークス炉プラントの自動化、制御、計測システム 冶金コークスは鉄鋼業プロセス(主に高炉)で鉄鉱石還元用、および鋳造所で使用されます。総コークス生産の90%以上が高炉操業専用。鋳造用コークスが残り大半で、鋳造所炉での金属溶解鋳造に使用。鋳造用コークス生産は、冶金コークスと異なるコークス炭ブレンド、より長いコークス時間、より低いコークス温度を使用。 コスト競争力におけるコークスの重要性 コークスは溶銑生産コストの最大50%を占めます。高品質コークスのコスト効率的生産は、鉄生産の競争力にとって最重要課題です。世界大半コークスは副生成物回収型コークス炉バッテリーで生産され、ほとんどのコークス炉プラン
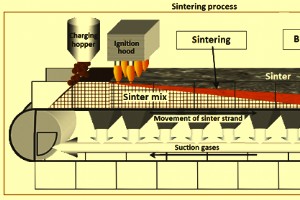
焼結プラントの自動化と制御システム 焼結プロセス(図1)は焼結機で実施される冶金プロセスです。熱的凝集プロセスであり、エネルギー集約型プロセスで、多数のパラメータを考慮する必要があります。熱・質量・運動量移動が化学反応と結合し、これら現象が同時に進行するため、プロセスの複雑性は著しく増大します。焼結プロセスの複雑性が、その制御システムの複雑性につながっています。図1 焼結プロセス 焼結プロセスの概要と重要性 焼結プロセスは製鉄における前処理プロセスステップで、粒度10mm未満の鉄鉱石ファイン、返りファイン、熔剤、コークスブリーズを混合・凝集し、篩分けサイズ5-30mmの焼結鉱を生成します。こ
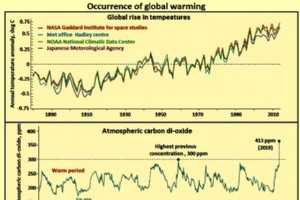
グリーン製鋼 地球の年平均気温は産業革命以来上昇し続けています。主な原因は化石燃料燃焼による二酸化炭素(CO₂)排出量の増加です。産業革命前は大気中のCO₂濃度は280ppm(0.028%)でしたが、2019年初頭には約413ppm(0.0413%)に上昇しました。図1は過去80万年間の地球における年平均気温上昇とCO₂濃度上昇を示しています。大気CO₂データは米国海洋大気庁(NOAA)提供。直接計測がないため、南極氷床コア採掘欧州プロジェクト(EPICA)から氷床コアを通じて導出された情報です。図1 地球温暖化の発生 温室効果ガスのメカニズム 地球温暖化は実は「良いことのやりすぎ」の結果で
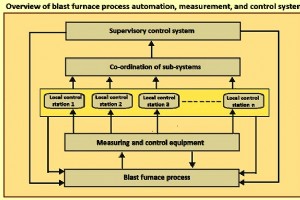
高炉プロセス自動化、計測、制御システム 現代高炉の効率的操業には、高度な自動化と計測システム、監視・制御システムの組み合わせが不可欠です。高炉プロセス制御システムと最適化システムの融合により、インテリジェントな高炉自動化の高いレベルが実現されます。高度なモデルとエキスパートシステムの最適な相互作用が、プラントオペレータへの包括的な支援とヒューマンエラーの最小化をもたらします。 制御理論から生産管理まで幅広い課題 高炉プロセス自動化・計測・制御システムに関わる課題は、プロセス制御における線形・非線形、単変数・多変数系の古典制御理論から、操業・生産管理の問題まで多岐にわたります。これらには複雑な
電気炉の自動化制御とモデリング 電気炉(EAF)は、スクラップおよびDRI(直接還元鉄)を原料とする製鋼の主要プロセスであり、世界の粗鋼生産において高炉・転炉ルートに次ぐ第2位の製鋼ルートです。フェロウススクラップのリサイクルにおける主要プロセスでもあります。1889年にポール・エルーによって発明され、当初は主に特殊鋼の生産に用いられていましたが、20世紀後半には主要な製鋼プロセスの一つとして確立されました。 エネルギー効率と環境負荷の優位性 高炉・転炉ルートと比較して、EAFルートはエネルギー消費を最大61%、CO₂排出量を約77%削減できます。酸素・炭素などの化学エネルギーの活用、発泡ス
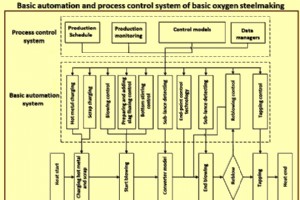
転炉製鋼の自動化、制御、モデリング 転炉製鋼プロセスでは、転炉(ボトムブロウイング併用)が高炉製溶銑炭素含有量約4.5%を0.03-1.0%まで低減し溶鋼生産します。転炉は大量純酸素を溶銑へ吹き込み、短時間で精錬します。現在転炉製鋼は上底吹き併用(底吹きは不活性ガス)。精錬中転炉使用材料:溶銑・鉄スクラップ主原料外に、適正スラグ生成用石灰・ドロマイト・マグネサイト焼結品、冷却剤(鉄鉱石、スポンジ鉄等)。転炉操業はガス温度高設定必要、大量ダスト発生。 転炉製鋼目的:液体金属(溶解スクラップ+溶銑)精錬、溶鋼組成・温度調整。この目的達成のため自動化・制御システム使用、通常基本自動化システムとプロ
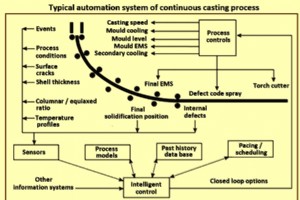
鋼連続鋳造の自動化、計装、モデリング 溶鋼連続鋳造プロセスは、溶鋼を半製品(ビレット、ブルーム、ビームブランク、ラウンド、スラブ)に凝固させ、圧延機での後続圧延に供するプロセスです。連続鋳造機基本操業は、所定組成溶鋼を、一次冷却ゾーン、噴霧冷却ゾーン、矯正機等の操業群を通じて所望形状・サイズストランドに変換することです。 連続鋳造プロセスは基本的に以下で構成:(i)鋳型上部に位置するタンディッシュ、溶鋼を製鋼取鍋から受け取り規制速度で鋳型へ供給、(ii)一次冷却ゾーン:水冷銅鋳型、タンディッシュから溶鋼供給、二次冷却ゾーン進入時ストランド形状維持に十分強固な凝固外殻生成、(iii)二次冷却ゾ
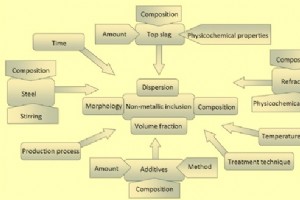
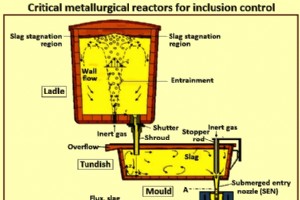
介在物、介在物エンジニアリング、清浄鋼 介在物は、製鋼の副産物として製造・加工中に鋼中で形成される非金属化合物および析出物であり、多様な化学反応とプロセスから生じます。介在物はサイズと組成が大きく異なり、幅広い影響を及ぼすため、高度な分析装置による特性評価が必須です。 介在物は鋼金属マトリックス中に埋め込まれたガラス-セラミック相で構成されます。介在物制御は、介在物を鋼から除去し、鋼品質と加工への有害影響を低減することを目的とし、製鋼プラクティスの重要な側面です。しかし、特定介在物タイプの存在は鋼に有益な効果をもたらすこともあります。 介在物の発生源、除去、機械的影響は、そのタイプとエンジ
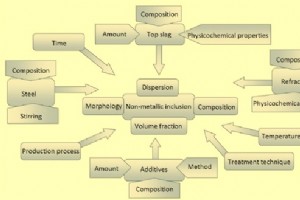
鋼中非金属介在物と二次精錬 非金属介在物(以下「介在物」という)は、硫黄や酸素など少なくとも1つの非金属成分を含む化学化合物です。鋼中では、原材料由来または製鋼工程で混入する酸化性物質が溶鋼中に存在するため、介在物は望ましくないものの、主に避けられない相として形成されます。介在物は、溶鋼を扱うほぼすべての処理工程において、熱力学的に有利な条件下で多様なタイプに形成されます。 介在物の有害影響 介在物の有害性は、その化学組成、体積分率、分散状態、形態に大きく依存します。一般に、大型で破砕困難、高融点の介在物が最も望ましくありません。一方、微小で破砕しやすいもの、または低融点のものは比較的許容さ
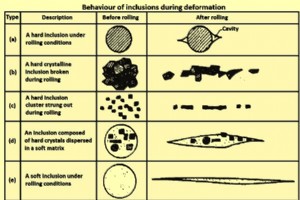
連続鋳造は、省エネルギー、高歩留まり、操業の柔軟性、鋳造製品の競争力のある品質といった固有の利点により、世界中の鉄鋼生産における主要プロセスとなっています。連続鋳造が主要な製造ルートとして確立されるにつれ、連続鋳造技術を通じた鉄鋼生産の品質向上とコスト削減への注目が高まっています。現在、最も厳しい品質要求の一つは鋼の清浄度です。高い鋼清浄度の要求は、連続鋳造プロセス中の非金属介在物、または単に介在物の厳格な管理を必要とします。最終製品に残留する介在物は鋼の特性を損ない、品質を低下させます。 連続鋳造における介在物除去の課題 連続鋳造の金型での介在物除去は困難です。溶鋼が凝固すると、介在物が浮
鋼の特性に対するインクルージョンの影響 鋼は非常に幅広い用途を持つ多用途材料です。高強度重量比、耐久性、汎用性、リサイクル性、そして何より他の工学材料と比較した経済的実現性など、いくつかの利点があるため、さまざまな用途で注目されています。一般的な用途に加え、重要な用途で使用される多くの工業部品の材料としても選ばれています。これらの重要用途では、鋼の特性に関して非常に厳格な要求があります。このような要求は、軽量、高強度、高靭性、高圧耐性、零下温度耐性、優れた溶接性、良好な耐食性など、具体的なニーズの面からは多岐にわたり、これらの特性の組み合わせが必要とされることが少なくありません。 鋼の汎用
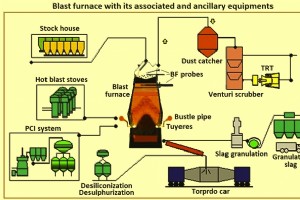
高炉および付帯設備の設計における重要な側面 高炉(BF)本体およびその直上流・直下流にある関連・付帯設備(図1)の設計は、高炉の効率的な運転に不可欠です。炉本体以外にも、直近の関連設備として(1)ストックハウス、(2)装荷設備、(3)炉頂、(4)冷却システム、(5)鋳造場設備があります。 図1 高炉とその関連・付帯設備 高炉製鉄は、複数のコンポーネントが調和して機能するシステムで構成されています。これらのコンポーネントの適切な適用と運転が製鉄プロセスを支えています。特定コンポーネントの選定は、既存条件、物理的制約、生産要件、コスト、スケジュール、信頼性、保守性などの要因に依存します。コンポー
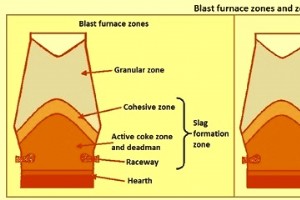
高炉スラグとその炉運転における役割高炉(BF)スラグがBFの円滑な運転達成において重要であることは、「スラグを大切にすれば、炉が残りを大切にしてくれる」という古い格言によく表れています。BFスラグの特性、形成メカニズム、炉運転への影響について膨大な研究が行われてきました。良質なスラグは、BFで良質な銑鉄を生産するために必要です。BFスラグ管理は、効率的なBF運転のために一定の要件を満たす必要があります。これらの要件には、(i) 原料のすべての未還元非揮発性成分を吸収しBFから除去すること、(ii) 低粘度の液体であること、(iii) 燃料に主に含まれる硫黄を吸収できること、(iv) 鉄酸化物を
リーン生産方式は、米国および海外の無数の製造企業で採用されている一般的な手法です。廃棄物を最小限に抑え、効率を最大化する製造システムの活用を指します。リーン生産の概念は、トヨタ自動車がトヨタ生産方式(TPS)の一環として最初に開発。以来、無数の製造企業に採用されています。では、リーン生産のメリットとは? 廃棄物の削減 リーン生産を採用する最も一般的な理由は廃棄物削減です。すべての製造企業は何らかの廃棄物を生み出しますが、それは許容範囲内です。鉄鋼の切りくず、各種ファスナー、梱包材など、廃棄物は製造の副産物として発生しがち。リーン生産を活用すれば、廃棄物量を削減し、よりクリーンな環境を促進でき

リベットは、製品やワークピースの永久組み立てに使用されるファスナーの一種です。ボルトのような設計で、シャフトより幅広いヘッドを持ちます。リベットを製品やワークピースに打ち込むと、シャフト(テールとも呼ばれる)が元のサイズの最大1.5倍まで拡張し、固定されます。しかし、製造業では複数種類のリベットが使用されており、主なものを以下に紹介します。 1) ソリッドリベット ラウンドリベットとも呼ばれ、数千年の歴史を持ち、最古の例は青銅器時代まで遡ります。シャフトとヘッドからなる伝統的設計。ソリッドリベットの取り付けには、カシメ工具を使用し、製品やワークピースに打ち込んだ後にシャフトを変形・拡張させま
ワークホールディングソリューションを選定する際、ジグフィートボタンに出会うことがあります。製造業界でワークホールディングソリューションとして広く使用されています。 ジグフィートボタンの概要 ジグレストボタンとも呼ばれるジグフィートボタンは、ジグ専用に設計されたワークホールディングソリューションです。ジグや治具を支える平らで安定した面を提供します。 ジグ自体もワークホールディングソリューションの一種です。工具を固定位置に保持し、ワークピースへの穴あけなど特定作業を実行させるために設計されています。治具はジグと併用されることが多く、ワークピースを固定・支持する装置です。ジグ、治具、またはその両
このマシンは、スコピエの機械工学部で「構造とCAD」の授業の学生プロジェクトとして、5人チームによって作られました。2種類のプレートを仕分けるマシンです。一方のプレートには穴があり、もう一方には穴がありません。これらのプレートを自動で仕分けるマシンを開発するのが課題でした。私たちの解決策がこちらで、25台のマシンの中で1位を獲得しました。 動作原理 自動仕分けマシンの仕組みは以下の通りです: プレートを手で機械に投入します。 ローラーがプレートを整列させ、プレートマガジンに1枚ずつ落とします。 プレートがソーターの底部に達すると、マイクロスイッチが作動します。 スイッチがONになるとL
製造プロセス