工業製造
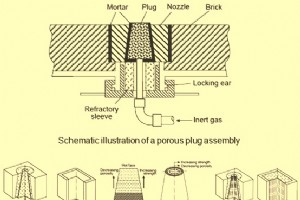
ガスリンスプロセスは、不活性ガスを鋼浴に吹き込んで鋳造レードル内の溶鋼をリンスする方法です。アルゴン(Ar)ガスは、不活性であるだけでなく、鋼への溶解度が極めて低いためリンスに好まれます。リンス効果は、ガスが上昇するにつれて加熱による膨張と圧力低下によって生じます。 アルゴンリンスの目的と効果 溶鋼のArリンスは、均質な温度・組成の達成とスラグ・金属精錬反応の促進のために行われます。また、非金属介在物の浮上分離に優れたプロセスであると報告されています。 プロセスの詳細 タッピング後の溶鋼は、フェロアロイとカーバライザーがレードル内で添加されるため、レードル内で層状化(成層)します。この成層
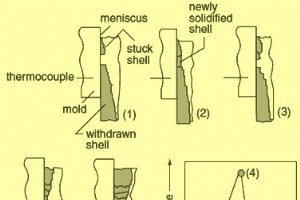
溶鋼の連続鋳造(CC)工程において発生し得る最悪の破滅的プロセス障害の一つが、溶鋼のブレイクアウトです。ブレイクアウトは、凝固中のストランド鋼殻がモールド下部で破裂または破断した際に発生します。ストランドの固体殻が破損し、内部の溶鋼が流出してCC機械の設備を損傷させる原因は複数あります。 ブレイクアウトの深刻な影響 ブレイクアウトは、連続鋳造プロセスに関連する最も有害なインシデントです。この事故は多大なコストを生じるだけでなく、CC機械のオペレーターにとって深刻な安全上の危険でもあります。ブレイクアウトはストランドの停止を招き、生産時間の損失と歩留まりの大幅な低下をもたらします。したがって、
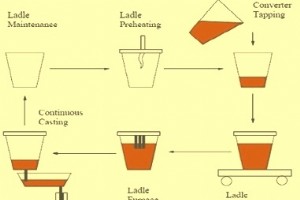
鋼鋳造レードル(STL)は、製鋼炉から鋳造設備へ溶銑を収容・輸送するために製鉄所で必要とされます。今日、STLは古い溶鋼ショップでレードルが単に溶鋼炉からインゴット金型へ溶銑を輸送するために使用されていた時代よりも、はるかに複雑な方法で使用されています。 STLで実行される他の機能には、温度制御、脱酸、浸炭剤とフェロアロイの添加、介在物浮上があります。近年、厳しい仕様を持つ様々な鋼種の需要が大幅に増加しています。これらの鋼は二次精錬プロセスで生産されます。STLのライニングは、二次精錬プロセスに関連するますます厳しい使用条件に耐えなければなりません。これらの厳しい条件は、より長い保持時間、よ
引抜きは、鋼ワークピースの断面積を減らして成形する金属加工プロセスです。これは、ワークピースより小さい断面積のダイスをワークピースに通すことで達成されます。引抜きプロセスでは、ダイス出口側に引張力を加えることでワークピースをダイスに引き抜きます。鋼ワークピースが引抜かれるとき、それは室温で引抜かれます。この時点で、冷間加工または冷間鍛造が行われます。引抜き時の冷間加工により、鋼材の幾何学的・機械的特性が変化し、横方向寸法(例:直径)が減少し、長さが増加しますが体積は変わりません(廃棄物のない加工)。引抜きダイスでの塑性変形の結果、鋼材は強化され、強度特性が増加し、塑性特性が低下します。引抜き変
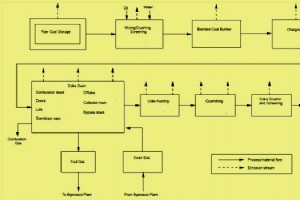
コークスは溶銑生産コストの最大50%を占めます。高品質コークスのコスト効率的生産は、銑鉄生産の競争力にとって極めて重要です。 冶金コークスは鉄鋼業プロセス(主に高炉)で鉄鉱石を鉄に還元するために使用されます。総コークス生産の90%以上が高炉操業に充てられています。鋳造用コークスが残りの大部分を占め、鋳造所で金属溶解用炉と金型準備に使用されます。鋳造コークス生産では、冶金コークスとは異なるコークス用配合石炭、より長いコーキング時間、より低いコーキング温度が使用されます。 コークス製造の歴史とプロセス 世界のほとんどのコークスは副生コークス炉バッテリーを使用して生産され、ほとんどのコークスプラ
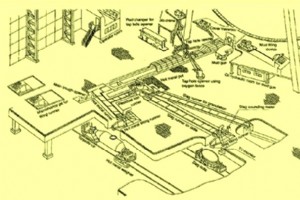
高炉(BF)鋳造場は、溶銑と溶融スラグが高炉からタッピングされ、レードル(魚雷車またはオープントップレードル)に注がれるか、固化(銑鉄鋳造とスラグ造粒)または処理(鋳造場脱硫)のために導かれる作業エリアです。 鋳造場設計と運転の重要ポイント 優れたトラブルフリーな鋳造場操業は、低コスト操業のための高生産性高炉における重要な要件です。鋳造場の機能設計、運転実践、耐火物技術、自動化、環境要求は、鋳造場により高い信頼性と出力を求める要求に応えるために検討すべき重要な課題です。あらゆる高炉において、鋳造場はBF操業全体で最も労働集約的なエリアです。その設計は、期待される溶銑生産量、ハース容積、タッピ
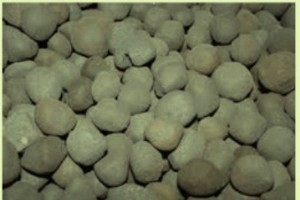
ペレタイジングは、200メッシュ未満の微細な鉄鉱石微粉とベントナイトなどの添加剤を混合し、ペレタイザーで直径8〜20mmの楕円/球状ラグビーボール形状に成形し、燃料で焼成して硬化させるプロセスです。鉄鉱石微粉を「均一サイズの鉄鉱石ペレット」に変換し、高炉に直接投入できるようにするプロセスです。図1に鉄鉱石ペレットを示します。 図1 鉄鉱石ペレット 鉄鉱石ペレットの物理的・化学的特性 鉄鉱石ペレットの物理的特性は以下の通りです。 サイズ:8〜20mm pH(40g/L、20℃、水中スラリー):5.0〜8.0 融点:1500〜1600℃ 見掛け密度:2.0〜2.2 t/m³ タンブラー
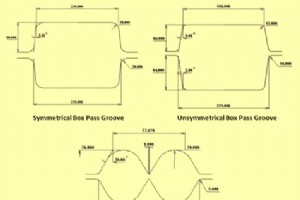
長尺製品は通常、複数のパスで圧延され、そのパス数は初期投入鋼材(角ビレット、丸ビレット、ブルーム)と成品の最終断面積の比率によって決まります。各パスで断面積が減少し、圧延中の鋼材の形状とサイズが徐々に目標プロファイルに近づきます。 圧延は溝付きロール間で行われます。協力する2つのロールの対向する2つの溝が1つのパスを形成し、これはパス後のワークピースの断面形状に対応します。各パス後、断面積は減少し、その形状は最終製品の形状に近づきます。後続パス形状の開発とロール上での適切な位置決めをロールパス設計と呼びます。 ロールパス設計の重要性 ロールパス設計は、長尺製品が長尺製品圧延ミルで成形ロール
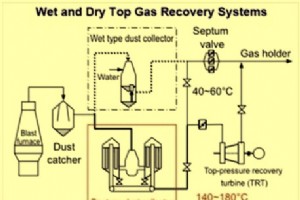
現代の製鉄所高炉は高トップガス圧力で運転されます。高炉(BF)トップから出るBFガスは、依然として約1.6〜3.0kg/cm²(G)の圧力と約200℃の温度を維持しています。このBFガスはダスト除去のために精製され、精製ガスは製鉄所で比較的低圧で加熱用燃料として使用されます。この過程で、バルブを通じて大量の圧力エネルギーが失われます。BFガストップ圧力回収タービン(TRT)は、BFガスの熱と圧力エネルギーを利用してタービンを駆動するメカニズムです。タービンで生成された仕事は発電機に伝達され、電力に変換されます。TRTは、圧力低下に伴うガス体積膨張という全ガスに共通の特性を利用して発電します。シ
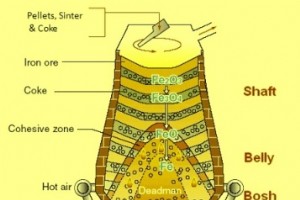
高炉(BF)は、熱風が下部のタービアから吹き込まれる酸素と高炉コークスの炭素ガス化によって還元ガスが生成される対流反応炉です。還元ガスは上昇し、炉頂から投入される鉄分担持原料を還元します。 コークスレートは、生産された溶銑1トンあたりの高炉コークス消費キログラムで測定される、BFコークス消費のパラメータです。 高炉コークスの役割と品質要求 高炉コークスはBF製鉄のキー材料であり、主要エネルギー源(燃料)、還元剤、浸炭剤、透過性構造支持材として機能します。高炉原料の透過性支持材として、BFコークスを完全または部分的に置き換えられる他の満足できる材料はありません。 BFコークスは、高炉操業と
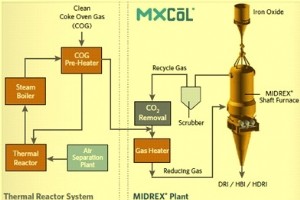
直接還元鉄(DRI)は、溶融させずに金属に還元された鉄鉱石として技術的に定義されます。DRI生産プロセスは、固体鉄鉱石から固体金属鉄を、鉱石や金属を溶融させることなく直接得るプロセスです。主要なDRI生産プロセスはガスベースまたは石炭ベースのいずれかです。DRIプロセスの投入原料は、10〜30mmにサイズ調整された鉄鉱石、または鉄鉱石ペレットプラントで生産された鉄鉱石ペレットです。 ガスベースプラントとコークス炉ガスの可能性 ガスベースプラントでは、還元反応が起こる反応炉はシャフト炉です。シャフト炉は対流原理で動作し、鉄分を含む投入原料が重力で炉内を下降し、上流する還元ガスによって還元されま
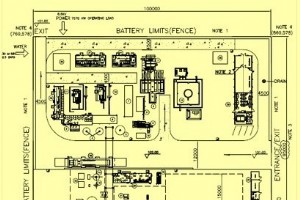
製鉄所は極めて資本集約的なプロジェクトであり、建設と試運転に非常に長い時間を要します。さらに製鉄所は試運転後、非常に長い年月操業し、その間に操業環境の変化に対応しなければなりません。したがって、試運転までのプラントの各フェーズでの適切な意思決定が極めて重要です。実施フェーズでの誤った決定は、操業要員に多くの問題を引き起こし、彼らはプラントの寿命を通じてその問題と付き合うことになります。製鉄所設計の各フェーズと、これらのフェーズで必要な決定について説明します。 製品ミックスの選定 製鉄所は顧客が必要とする特定の主力鋼製品を生産するために建設されます。主力鋼製品の生産中に、いくつかの副製品と副生
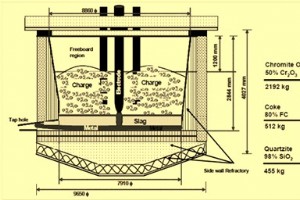
ヴェルナー・フォン・ジーメンスによるダイナモマシンの開発により、電気エネルギーの工業利用が始まりました。電気アーク炉は長年にわたり、スクラップ鉄の溶解(開放アーク炉)と還元プロセス(浸漬アーク炉)の両方に使用されてきました。浸漬アーク炉(SAF)の場合、鉱石と還元剤が炉頂から連続的に供給され、電極が混合物に埋没し、アークが浸漬状態になります。アークが浸漬しているため、この炉を浸漬アーク炉と呼びます。最も一般的な物理配置は、円形浴槽に3本の垂直電極が三角形に配置されたものです。円形または長方形の浴槽を持つ6電極炉も使用されますが、それほど一般的ではありません。 浸漬アーク炉の応用分野 浸漬アー
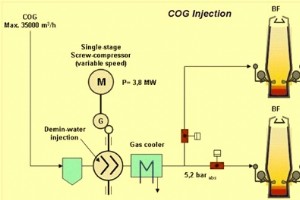
鉄鋼業は主要なエネルギー消費産業の一つであり、二酸化炭素(CO2)の大量排出の原因となっています。ほとんどの製鉄所で単位当たりCO2排出量は著しく減少しましたが、世界的な鋼生産量が2013年に16億600万トンに達したことにより、CO2総排出量は世界的に増加し続けています。現在、鉄鋼業界は特に製鉄プロセスにおいて、エネルギー消費とガス排出の最小化に対する要求が高まっています。副生ガスの効率的利用は、関わるエネルギー量とコストが大きいため、製鉄所操業の収益性にとって本質的に重要です。コークス炉ガス(COG)を現代の高炉に吹き込むことは、低炭素製鉄、省エネ、排出削減を達成するための鉄鋼業界にとって
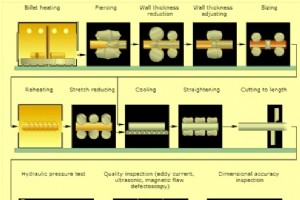
パイプにはシームレスと溶接の2種類があります。シームレスパイプの製造プロセスは19世紀末に開発されました。多くの初期の試験、試行、技術がありましたが、1880年代末にマンネスマン兄弟によって発明されたクロスロール穿孔プロセスが、シームレスパイプの工業的大量生産の始まりと広く見なされています。クロスロール穿孔プロセスでは、ロール軸が素材軸と平行だが素材平面に対して角度を持って配置されていました。ロールが同方向に回転することで、素材がロール隙間を螺旋状に通過します。さらに、出側速度はロールの周速より約10分の1遅くなります。 穿孔とピルガー圧延の発展 ロール隙間に穿孔マンデルを導入することで、円
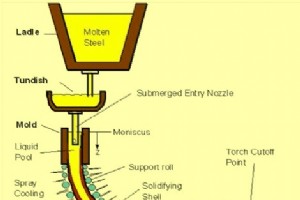
連続鋳造機(CCM)では、超低炭素鋼(ULC)から低炭素鋼、高炭素鋼、各種特殊鋼まで幅広い鋼種を鋳造する必要があり、これらを最大限の生産性で鋳造しなければなりません。最適な鋳造パラメータを維持するためにCCMの各要素および制御システムにおいて運転・保守の柔軟性を高めることが、安定した高品質鋳片の生産には不可欠です。 二次冷却システムの役割 鋳片が鋳造速度で連続的に引き抜かれる間、メンタル下部から様々な冷却ゾーンを通じて一連の水噴霧によって凝固が進行します。二次冷却システムはこれらのゾーンで構成され、各ゾーンがCCMを通過する凝固中の鋳片のセグメントごとに制御冷却を担当します。噴霧媒体は水、ま
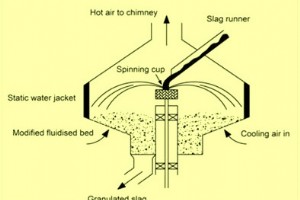
エネルギー回収のための高炉スラグ乾式造粒 高炉(BF)で銑鉄1トン生産あたり約300kgの液体スラグが副産物として生成されます。このスラグは約1500℃の温度を持ち、約400Mcal/トンの顕熱を有します。BFスラグはCaO、SiO₂、Al₂O₃、MgOを豊富に含み、ポートランドセメント成分と類似しています。 高温液体BFスラグを十分速く冷却すると、スラグは高いセメント硬化活性を持つガラス相を多く含むようになり、特にポートランドセメント代替として高付加価値製品として利用可能です。これはセメント製造も大量CO₂を排出するため、CO₂排出削減にも良い方法です。 BFスラグにガラス相を得るため、液体
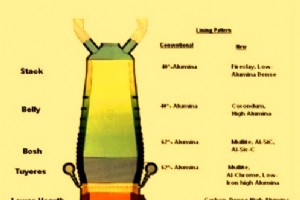
高炉耐火物裏打ち 現代高炉(BF)は、炉内の高温と研磨性材料から炉シェルを保護するために耐火物で裏打ちされています。耐火物裏打ちは、耐火物を破壊する過剰熱の放出に対する保護をさらに強化するために冷却されます。BFは、高炉可用性に必要な長寿命・安全操業、ほぼ連続的な炉操業と鋳造を可能にするため、複雑な耐火物システムを備えています。 高炉内条件は領域により大きく異なり、耐火物は多様な摩耗メカニズムにさらされます。詳細は表1に示します。高炉の幾何学的性質と、異なる段階で起こる製銑プロセスの性質により、異なる領域の適用条件は同一ではありません。高炉の異なる領域には多様な物理的・化学的摩耗メカニズムがあ
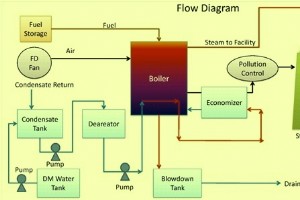
蒸気ボイラーの基礎 蒸気ボイラーは、水を制御された条件下で加熱して蒸気に変換する密閉容器です。ボイラーは基本的に熱交換器で、熱が水に伝達されます。蒸気発生器とも呼ばれることがあります。水加熱の熱エネルギーは、燃料(ガス、液体、固体)または様々な産業プロセスから利用可能な廃熱によって供給されます。時には太陽エネルギーも蒸気生産に使用されます。ボイラーで生成される蒸気は低圧、中圧、高圧のいずれかです。産業文脈では、生成蒸気は様々な産業プロセスでのプロセス蒸気として、またはタービン駆動による発電に使用されます。すべてのボイラーは、ボイラー内の水に可能な限り多くの熱エネルギーを伝達するように設計されて
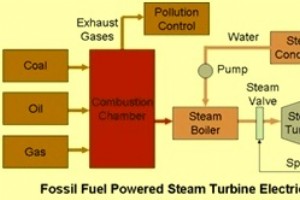
蒸気タービンと発電 蒸気タービンは、加圧蒸気の熱エネルギーを有用な機械仕事に変換する機械装置です。発電所の心臓部です。高い熱力学効率と低い出力重量比を持ちます。その熱力学効率の大部分は、蒸気膨張に複数段を用いることで、理想的な可逆プロセスにより近づけることから導かれます。蒸気タービンは、発電機を駆動するために使用される最も汎用性が高く、最も古い原動機技術の一つです。蒸気タービンを用いた発電は100年以上使用されてきました。ターボ発電機は、タービンと発電機を直接接続して電力を生成する組み合わせです。大型蒸気発電機が電力の大部分を供給しています。 蒸気タービンは、高効率と低コストのため、発電所で使
製造プロセス