工業製造
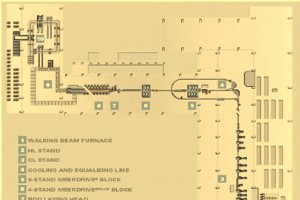
現代ワイヤーロッドミル(WRM)の概要 ワイヤーロッドミルの目的は、鋼ブレットを加熱・圧延してワイヤーロッドを製造すること。ワイヤーロッド製造には品質・柔軟性・コスト効率への要求が常に高まり、革新的技術・プロセス開発が必須です。現代WRMは、より小径を高生産速度で圧延可能な高速ミルであり、投資・運転コストを合理的水準に抑えています。一般に年間生産量30万〜80万トン以上(2ストランドミル)で設計。圧延速度50〜120 m/秒。典型製品サイズ:5.0〜20 mm。対応材質:低〜高炭素鋼、冷間見出し鋼、線材引抜鋼、合金鋼、ばね鋼、ベアリング鋼、電極品質鋼、異形棒鋼、工具鋼等。 現代WRMに求めら
品質管理(QC)とは 製品・サービスの品質確保に頻繁に用いられる2用語:「品質管理(Quality Control:QC)」と「品質保証(Quality Assurance:QA)」。これらはしばしば混同されますが、意味は異なります。品質管理は是正措置の必要性を判断する評価であり、変数を常時監視・制御し許容範囲内に保つプロセスを導く行為です。製品・サービス品質に影響するパラメータの測定と制御に基づきます。一方、品質保証は信頼を与え、物事が間違わないことを確実にする活動です。計画的・体系的な活動を通じ、製品・サービスの品質要求を満たす手順を通じて実施されます。 ISO定義では、品質管理は「品質
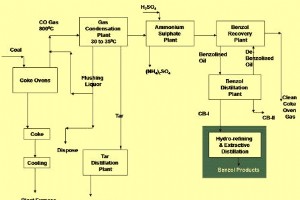
コークス炉副生成物プラントの概要 コークス炉副生成物プラントは、副生成物コークス製造プロセスの不可欠な一部です。コークス炉バッテリーで石炭を乾留してコークスを製造する際、石炭中の揮発分気化により大量のガスが発生します。ガスはコーキング期間の大半で発生し、組成と発生速度は期間中に変化し、石炭充填温度が700℃に達する頃にはほぼ完了します。このガスを「原料コークス炉ガス」と呼び、副生成物プラントで処理します。副生成物プラントの機能は、原料ガスを処理して価値ある石炭化学製品を回収し、ガスをクリーンで環境に優しい燃料ガスとして利用可能な状態に調整することです。 ガス冷却と分離プロセス コークス炉室を
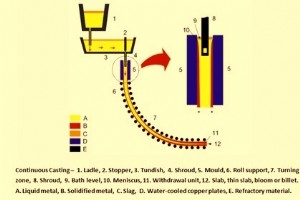
鋼連続鋳造の基本 連続鋳造は、溶鋼を半製品(セミファイニッシュ製品)に凝固させ、仕上げ圧延ミルで圧延するためのプロセスです。1865年にサー・ヘンリー・ベッセマーが考案・特許取得しましたが、エンジニアリングと設備の問題で商業化できませんでした。これらが解決され、1950年代に商業導入。2012年には世界で約14億7,500万トンの連続鋳造鋼が生産されました。 プロセス簡素化とメリット 連続鋳造は、インゴット鋳造、型剥離、浸漬ピット加熱、一次圧延といった複数工程を1工程に置き換えました。歩留まり、品質、生産性、コスト効率の向上に貢献しています。連続鋳造の原理を図1に示します。 図1 連続鋳造
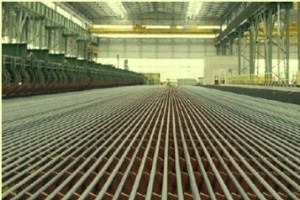
現代棒鋼・軽形鋼ミルの概要 棒鋼・軽形鋼ミルの目的は、鋼ブレットを加熱・圧延して棒鋼と軽形鋼を製造することです。これらの製品製造には、品質・柔軟性・コスト効率への要求が常に高まっており、革新的技術・プロセスの開発が不可欠となっています。現代のミルは、特殊棒鋼グレードや機械構造用鋼を高生産速度で圧延しながら、投資・運転コストを合理的水準に抑える高速ミルです。 求められる要件 高稼働率、高生産性、高歩留まり 低メンテナンス要求への対応 低エネルギー消費要求への対応 厳しい寸法公差 マイナス公差(断面重量) 全長にわたる寸法均一性 均一な物理的特性 主要革新技術と特徴 1. 再加熱炉:ウォ
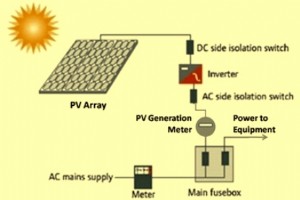
太陽光発電(PV)とは 太陽光発電(PV:Photovoltaic)は、半導体の光起電力効果を利用して太陽光エネルギーを直流電力に直接変換する発電方式です。PVは再生可能かつ持続可能なエネルギー源であり、水力と風力に次いで世界で3番目に導入容量の大きい再生可能エネルギーとなっています。太陽電池(光起電力セル)は太陽光を直接電気に変換します。「PV」の名は、光(光子)を電気(電圧)に変換する「光起電力効果」に由来します。この効果は、光子が電子を励起して高エネルギー状態にし、電荷キャリアとして電流を流す現象です。1839年にアレクサンドル・エドモン・ベクレルが発見し、1954年にベル研究所の科学者

風力発電とは 風は太陽エネルギーの一形態です。太陽による大気の不均一な加熱、地表の不規則性、地球の自転によって風が生じます。風の流れパターンは地形、水域、植生によって変化します。風力エネルギーは運動する空気の運動エネルギーであり、これを収集して有用なエネルギーに変換するのが風力発電です。風力タービンによる電力生成、風車による機械動力、風力ポンプによる水の汲み上げ・排水、帆による船舶推進などがあります。 風力エネルギーは再生可能で非従来型のエネルギー源であり、クリーンで無公害です。世界の多くの地域で大量に利用可能で、発電時に温室効果ガスを排出しません。 風力資源のポテンシャル 経済的に採掘可能
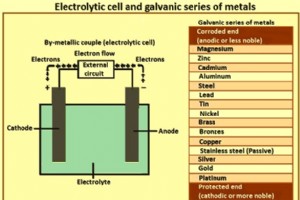
表面保護されていない鋼製品は、雨、雪、風、極端な温度など様々な環境条件により深刻な損傷を受けます。これら悪条件下で鉄が酸化鉄に変わり、体積増加と強度低下を伴う腐食が進行します。鋼表面への環境作用防止のため、様々な保護表面コーティングが使用されます。各種表面コーティングの中でも、亜鉛めっきは非常に人気があり信頼性の高い表面コーティングです。 亜鉛めっきの冶金的側面 溶融亜鉛めっきコーティングは鋼材防食性能向上のため適用され、最小限メンテナンスで可能な限り長寿命化を図ります。腐食環境曝露鋼製品保護のため、鋼材上に亜鉛・亜鉛合金コーティング生成は商業的に最重要加工技術の一つです。技術的観点から、め
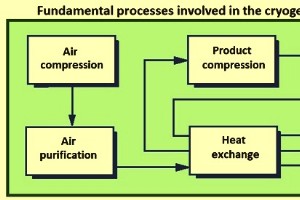
空気は様々ガスで構成、窒素(N₂)と酸素(O₂)合わせて全サンプル体積約99.03%占有。乾燥空気体積比:窒素約78.08%、酸素約20.95%、アルゴン約0.93%、水素・ネオン・ヘリウム・クリプトン・キセノン・二酸化炭素等微量ガス含有。環境空気は湿度依存変動水蒸気、自然プロセス・人為活動由来ガス含有。酸素・窒素は空気分離プロセスで空気構成成分分離により生産。アルゴン・クリプトン等希ガスは空気分離副産物として回収可能。 空気分離技術概観 空気構成ガス分離は特定空気分離技術実装で実現。現在利用可能な異なる空気分離技術複数あり、それぞれ空気構成ガス間物理的特性差異属性活用目指す。すなわち、空気
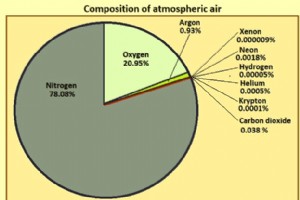
乾燥大気は体積比で窒素78.08%、酸素20.95%、アルゴン0.93%、その他微量ガスを含みます(図1)。大気は湿度により変動する水蒸気と、自然プロセス・人為活動由来ガスも含有します。空気構成ガス分離には2つ主要技術があります。(1)極低温蒸留、(2)非極低温分離プロセス。非極低温プロセスは通常、大気から単一成分分離に使用されます。 図1 大気組成 非極低温空気分離の特徴 非極低温空気分離プロセスは常温付近分離プロセスで、窒素または酸素ガス生産に使用されます。ガス需要が比較的小さく、極めて高純度ガス不要な場合にコスト効率的選択肢となります。非極低温空気分離プラントはコンパクトで、酸素フリ

コーキング用石炭は副生物回収コークス炉バッテリーでコークスに変換されます。コーキングプロセスは、破砕コーキング石炭ブレンドを無気雰囲気で加熱し、揮発成分を追い出すものです。結果として得られるコークスは硬質多孔質炭素材料で、高炉での鉄酸化物還元に使用されます。副生物回収コークス炉ではコークス炉ガス、硫酸アンモニウム、タール、油類の形で揮発性化学物質も回収します。過去3〜4十年で、以下の成果をもたらす複数技術が開発されました。(1)劣質石炭のブレンド使用、(2)コーキングプロセス大幅改善、(3)製造冶金コークス品質向上、(4)歩留まり改善、(5)廃熱回収、(6)バッテリー排出制御改善。主要技術を以
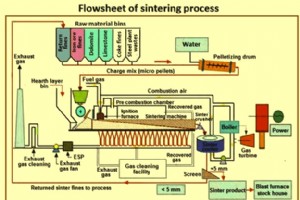
焼結プロセスは、粒度10mm未満の鉄鉱石微粉、返し粉、助剤、コークス微粉の混合物を凝集させ、篩分けサイズ5〜30mmの焼結鉱を製造し、高炉(BF)内の圧力と温度条件に耐えられるようにするものです。鉄鉱石微粉の焼結プロセスは主に、採掘で発生する微粉を、高炉投入に適した粒度、物理的品質、化学組成、機械的特性を持つ製品に変換するために開発されました。 焼結プロセスの概要 焼結プロセスは、調製された焼結混合物負荷を供給する焼結機で実施されます。鉄鉱石焼結の基本燃料はコークス微粉で、代替燃料(無煙炭等)で補完可能です。焼結混合物は、鉄鉱石微粉、石灰石、ドロマイト、砂・珪石微粉(助剤)、固形燃料(コーク
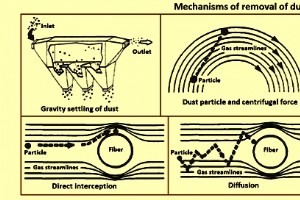
製鉄所には高温で行われる複数の冶金プロセスがあり、さらにこれらの多くは微粒子状の原料を扱います。そのため、これらすべてのプロセスは汚染ガスと粒子状物質を大気中に排出する可能性があり、プラント周辺の大気質に影響を与えます。大気質を改善・保護するため、様々な汚染制御装置が排出制御に使用されています。 排出制御の変遷と現状 長年、汚染制御装置は汚染物質量が極めて多い、または有毒なプロセス、あるいは回収価値がある場合にのみ設置されてきました。しかし今日、環境規制がますます厳格化し、社会の環境意識が高まる中、鉄鋼業界はすべての領域で排出を可能な限り最小限に抑えるため、あらゆる場所に制御装置を設置するこ
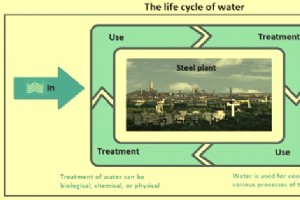
水は製鉄所における鉄鋼生産に不可欠なユーティリティです。長い間、安価で豊富な水は鉄鋼業界にとって当たり前の生産資源でしたが、現在では淡水の需給バランスの悪化により水資源がますます枯渇しており、清潔で安全な淡水へのアクセスは現代社会の主要な課題の一つとなっています。 水需要増大の背景と鉄鋼業界への影響 水需要が増加している主な要因は以下の3点です。 人口増加と乾燥地域への人口移動 急速な工業発展と一人当たり水使用量の増加 気候変動による人口密集地域の気象パターン変化 この結果、鉄鋼業界は新たな「水制約時代」に突入しました。過去30年間で環境汚染への懸念が世界的に高まり、より厳格な環境規制が
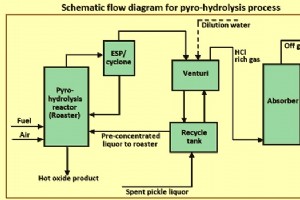
使用済み塩酸ピクル液の酸再生概要 鋼ピクリング(酸洗)は製鋼業における重要工程の一つです。ストリップ鋼、鋼線、その他鋼形状の表面から酸化皮膜とスケールを酸溶解により除去する、特定鋼製品生産における仕上げ工程の一部です。プロセス中、酸が表面酸化物と反応溶解するため、金属イオンがピクリング液中に蓄積します。 ピクリングは、水溶性酸溶液への浸漬により、スケール(表面酸化物)とその他汚れを化学的に除去するプロセスです。ピクリング工程では、酸がスケールおよびベース鋼と反応し、溶解金属塩を生成します。このため、主に無機酸からなるピクリング液が使用されます。ピクリング酸浴は、定義された方法で鋼表面を除去、
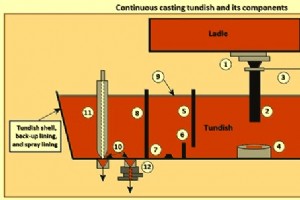
タンディッシュと連続鋳造における役割 鋼の連続鋳造は広く採用される重要な製鋼工程です。1950年代の連続鋳造導入以来、世界の連続鋳造鋼シェアは大幅に増加し、現在は約97%に達しています。しかし、この普及と並行して、連続鋳造機のスループット増大と鋳造製品大型化に伴い、厳格な品質要求が極めて重要になっています。 連続鋳造プロセスでは、製鋼ラドルから鋳型へ溶鋼を移送する中間容器としてタンディッシュが用いられます。タンディッシュは鋳型上部に位置し、製鋼ラドルから溶鋼を受け、設計スループット・温度で鋳型へ均等に供給します。介在物による汚染を防ぎながら、溶鋼を鋳型へ安定供給することが求められます。溶鋼は
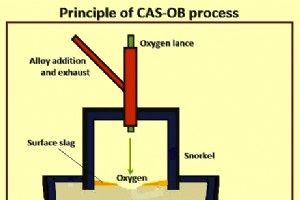
CAS-OBプロセスの概要 CAS-OBプロセスは、二次精錬におけるラドル処理プロセスで、化学的手段による鋼加熱に用いられます。CAS-OBは「Composition Adjustment by Sealed Argon Bubbling – Oxygen Blowing」(封入アルゴンバブリングによる成分調整・酸素吹き込み)の略称です。1980年代に日本製鐵(旧新日鐵)が開発・特許取得しました。CAS-OBプロセスでは、温度を最適レベルへ調整し、合金元素を精密に添加することが最重要機能です。加熱目的は、連続鋳造機へ送る溶鋼の十分な温度確保です。CAS-OBプロセスは大気圧下で動作するプロセス
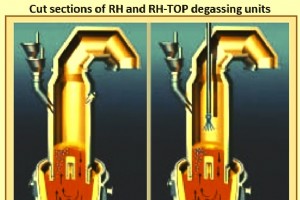
RH真空脱ガス技術の概要 現代において、二次精錬設備は一次製鋼プロセスと溶鋼連続鋳造プロセスを連携させる多機能な接点となっています。真空脱ガスは重要な二次精錬プロセスです。元々は溶鋼からの水素除去目的で用いられましたが、現在では二次精錬全般に広く用いられ、その重要性は増しています。水素・窒素含有量低減、超低炭素化、超低硫黄化、全酸素含有量低減、鋼清浄度向上などが、製鋼工場への真空処理設備導入の理由です。 新設製鋼プラントでは、真空脱ガス設備が製鋼ラインに統合・検討されています。既存プラントでも、製品ミックス拡大と市場変動への柔軟対応のため、真空処理設備導入の傾向があります。 1950年代以
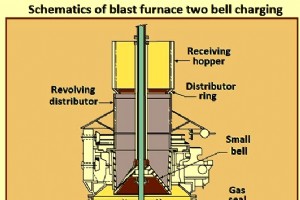
高炉トップ装荷システムの変遷 高炉(BF)開発における主要な技術革新の一つが装荷設備の導入です。当初は原料をトンネルヘッドから開口したスタックへダンプ投入していました。高炉操業者は、開口トップ炉には二つの欠点があることを認識しました。第一に、スタックから排出される可燃性ガスを回収してボイラー燃料として利用できないこと。第二に、原料装荷による分布不均一が炉操業効率を悪化させることです。 1832年、ドイツで最初のガス回収試みとして、装荷孔にヒンジ付き蓋を設け、原料投入時(手押し車でのダンプ)のみ開閉する方式が導入されました。また、上部スタック側面に開口を設け、ダウンカマーと呼ばれる配管で高炉ガ
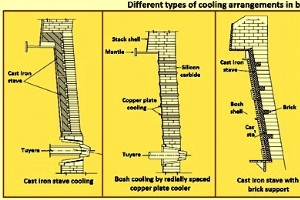
高炉冷却システムの概要 高炉(BF)の再ライニングには莫大な設備投資が必要なため、過去において高炉のキャンペーン寿命を延ばすための多大な努力が払われてきました。高炉製鉄プロセスの発展と材料科学の進歩により、生産性、燃料消費、製品品質、そしてキャンペーン寿命が向上しました。1990年代までは、最も熱負荷が高い下部シャフト(下部炉身)の寿命がキャンペーン期間を左右する主要因でした。熱伝達、熱応力、炉寿命といったパラメータを分析せずに運転すると、高炉の破損につながる恐れがあります。 効率的な冷却の必要性 効率的な冷却は、炉内耐火物裏込めの熱負荷と摩耗をバランスよく制御し、鋼殻と冷却エレメントを保護
製造プロセス