工業製造
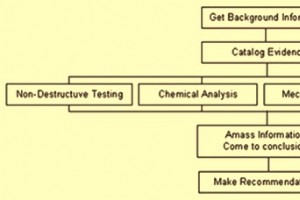
故障解析 産業界における設備コンポーネント、アセンブリ、構造物の故障は、人的被害、非計画停止、保守修繕コスト増大、損害賠償訴訟を引き起こす可能性があります。 故障によって引き起こされる問題の再発防止のためには、各故障について調査を実施することが不可欠です。故障について調査を行うことを故障解析と呼びます。 故障解析は、データを収集・分析し、設備コンポーネント、アセンブリ、構造物の望ましくない機能喪失や故障に至った原因や要因を特定するプロセスです。物理的調査を含む多段階プロセスです。故障解析の通常の範囲は、故障メカニズムと最も可能性の高い故障原因を特定することです。故障メカニズムとは、特定の故障モ
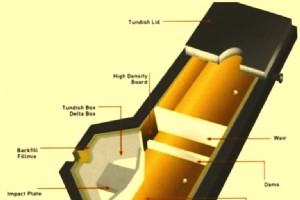
連続鋳造タンディッシュの耐火物ライニング 鋼の連続鋳造(CC)において、タンディッシュはレードルとCCモールドの間に位置する耐火物ライニング容器で、バッファーとして機能します。タンディッシュは貯留槽と分配容器の役割を果たします。長年にわたり、CCタンディッシュは劇的な変化を遂げました。単なる貯留・分配容器から、今日ではタンディッシュは鋼精錬容器と見なされ、製鋼プロセス技術における全く新しい分野である「タンディッシュ冶金」が出現しました。現在、タンディッシュは溶鋼を制御された速度でモールドに供給する、熱的・化学的均質化など、一定の冶金的機能も果たします。また、流体力学、断熱性、介在物浮上・除去、
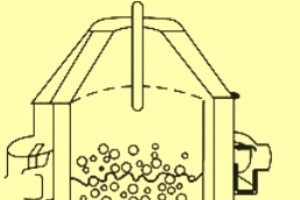
ステンレス鋼製造におけるCLUプロセス ステンレス鋼製造プロセスには、炭素(C)除去、脱酸、脱硫といった基本的特徴があります。製造プロセスでは、これらの操作が一般に固体材料による合金添加や窒素(N₂)制御と組み合わされます。これらの要件は、ステンレス鋼製造に導入されている様々なプロセスで異なる方法で満たされています。 CLUプロセスは、ステンレス鋼製造のためのAOD(アルゴン酸素脱炭)プロセスと類似しています。CLUは、ステンレス鋼製造のためのクルソー・ロワール・ウッデホルム(Creusot-Loire Uddeholm)プロセスを指します。AODプロセスと同様に、電気炉(EAF)またはその他
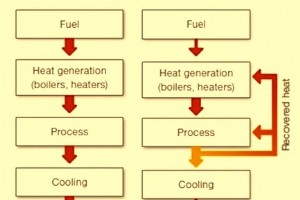
廃熱回収 廃熱とは、燃料燃焼または化学反応によってプロセスで生成され、実用的な用途に供されることなく環境に放出される熱です。廃熱源には、大気中に排出される高温燃焼ガス、プロセス排ガス、設備からの伝導・対流・輻射損失、各種産業プロセスから排出される加熱製品(高温コークス、銑鉄、溶鋼、熱間圧延製品など)、高温設備表面からの熱伝達(冷却水への熱伝達)などがあります。 廃熱回収とは、産業プロセスの廃熱を回収・再利用して、加熱用または機械的・電気的仕事の発生に利用することです。典型的な用途には、燃焼空気予熱、燃料ガス予熱、ボイラー給水予熱、原料予熱、プロセス蒸気発生、発電用蒸気生産などがあります。廃熱回
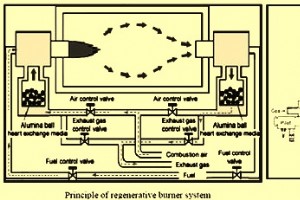
再加熱炉におけるバーナーの種類 現在、製鉄業界は環境排出の継続的な削減とプロセスの経済的実行性の向上という大きな課題に直面しています。高エネルギー消費を伴う再加熱炉は、製鉄業界が注力すべき領域の一つです。再加熱炉は、製鉄所の生産性とエネルギー効率に寄与する重要な設備です。 現代の再加熱炉はウォーキングビーム炉であり、ビームが炉内の被加熱鋼材(ビレット、ブルーム、スラブ)を持ち上げ、次の位置へ移動させます。これらの炉では、屋根バーナー(屋根を加熱し、そこから鋼材へ輻射熱伝達)および/または長炎バーナー(側壁および/または前壁)を用いて、鋼被加熱材の上下から直接燃料を燃焼させて加熱を行います。再加
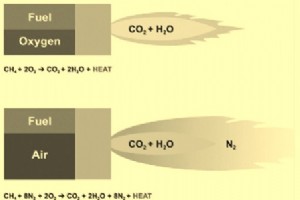
再加熱炉における酸素燃料燃焼とその応用 鋼の再加熱は、再加熱炉内で均一な温度分布を必要とするエネルギー集約型プロセスです。歴史的に、燃焼用空気を予熱するためにレキュペレーターが使用され、エネルギー節約が図られてきました。より最近の革新には、酸素(O₂)濃縮と蓄熱式バーナーの使用があり、これらはレキュペレーターよりも高い予熱空気温度を提供します。しかし、これらのプロセスには、設備の劣化、時間経過に伴うエネルギー効率の低下、高いメンテナンスコスト、特別な設備を用いない限り空気予熱温度の上昇に伴うNOx排出量の増加といった制約があります。 燃焼の開始と持続には3つの要素が必要です。燃料、酸素、着火に
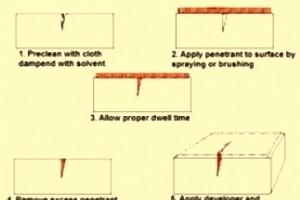
鋼の非破壊検査(NDT) 鋼の非破壊検査(NDT)は、鋼材、部品、溶接部に損傷を与えることなく、それらの特性を評価するための分析技術群です。NDT技術は、設計運転条件下で破損の原因となり得る内部および表面欠陥(不完全、不連続、欠陥など)の検出と評価に用いられます。これらの内部・表面欠陥は、鋼材の他の部分に比べて低い完全性を持つ領域である場合や、き裂、ボイド、その他の不完全さが存在する場合があります。NDTは間接的ながら有効な結果を提供し、定義上、試験対象物を本来の用途に適した状態のまま残します。 これらの検査技術には、非破壊検査(NDE)、非破壊検査(NDI)、非破壊評価(NDE)という用語も
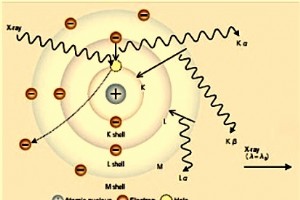
鋼、スラグ、原料の機器分析 機器分析は、原料、銑鉄(溶銑)、鋼、スラグ、耐火物、スラッジ試料の定性・定量的元素分析に広く用いられています。湿式分析と比較すると、機器分析の利点は、コスト効率が良く、多元素同時分析が可能で、非常に高速であることです。湿式化学分析で懸念される干渉元素の影響が排除されます。また、湿式化学法では数時間の待機が必要な元素についても、機器分析では待ち時間なしで分析できます。 さらに、機器分析は多数の元素や化合物にわたって比較的均一な検出限界を提供し、100%から数ppm(parts per million)までの幅広い濃度範囲に対応可能です。機器分析法は人の介入が少ないため
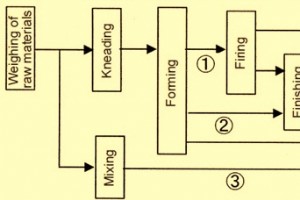
耐火製品は成形品(シェイプト)と非成形品(モノリシック/キャスタブル)に分類されます。酸性、中性、塩基性、複合材料で製造可能。耐火物製造用材料は添加剤を含む場合と含まない場合があります。さらに成形耐火物はいくつかの形状で製造され、通常耐火レンガと呼ばれます。耐火物製造プロセスで使用される典型的生産フローを図1に示します。 図1 耐火物製造プロセスの典型的フロー 非成形耐火物は通常、耐火製品としてではなく耐火材料として耐火物製造プラントから出荷され、使用現場で混合、成形、エイジング、乾燥、予熱等を経て初めて耐火物となります。これは非成形耐火物の場合、成形耐火物製造プロセスの一部が使用現場に
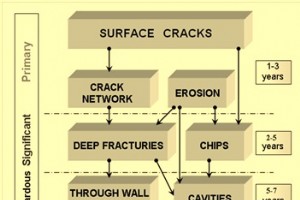
コークス炉バッテリーは、鉄骨および/またはコンクリート外骨格内に収められた耐火構造物です。この外骨格は、鉄製バックステイ間のタイロッド系列により横方向に保持されています。バックステイは、炉間の加熱壁端部に位置する垂直鉄骨梁です。縦方向では、タイロッドがバッテリー両端のピニオン壁間に延びています。 加熱壁は伝統的にシリカ耐火物で構築されてきました。シリカが耐火物の第一選択である主理由は、通常コークス炉バッテリー操業温度では、シリカ耐火物が最小限のクリープしか受けないため。また、シリカレンガの膨張ほぼ全てが650℃以下の温度で起こるため、壁の穏やかな温度変動が通常操業中の壁構成耐火物の体積安定性
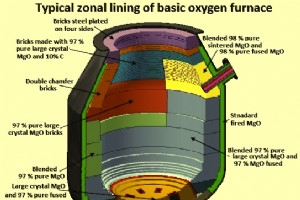
転炉(BOF)用耐火物開発の主目的は、摩耗ライニングの有用寿命を延ばし、BOFの最大可用性を得ることです。ライニング寿命延長は耐火物コスト低減だけでなく、炉可用性向上による生産性向上も可能にします。 BOF耐火物への基本要求事項 熱剥離抵抗性(サーマルスポーリング抵抗) 耐食性 耐摩耗性 酸化抵抗性 高温破壊モジュラス BOFは通常、永久ライニングとその上の摩耗ライニングで構成。永久ライニング厚は100〜120mmで、クロムマグネサイト永久ライニングがBOF全高に施工されます。 摩耗ライニング用耐火物の種類と進化 BOF摩耗ライニング用耐火物は、タール/ピッチ結合ドロマイトまたはマグ
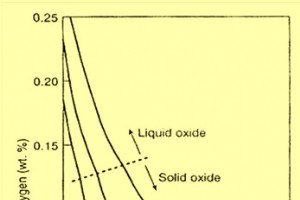
製鋼プロセスは、酸化雰囲気下での溶銑から鋼への精錬で構成されます。精錬プロセス中に酸素が鋼に溶解します。鋼中酸素の主な供給源は以下の通りです。 酸素吹錬 製鋼プロセスでの酸化性スラグと鉄鉱石の使用 鋳込み操作中の溶鋼による大気酸素の捕捉 ライニングの酸化性耐火物 錆びた・湿ったスクラップ 脱酸は製鋼の最終段階です。製鋼中、タッピング時の鋼浴には400〜800ppmの酸素活度が含まれます。脱酸はタッピング時に、適量のフェロアロイやその他特殊脱酸剤を鋳造レードルに添加することで実施。吹錬終了時の鋼中炭素含有量が規格未満の場合、溶鋼は鋳造レードルで再 carburization(再炭素化)も行
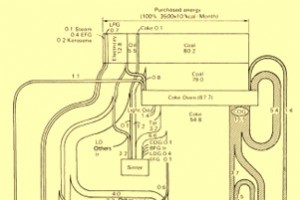
近年、エネルギーのより合理的で効率的な利用の必要性が戦略的かつ緊急の課題として浮上しています。この必要性は、エネルギーコストの上昇だけでなく、プロセスと最終製品の特徴(コスト、品質等)を強調する競争の結果として、鉄鋼生産において特に強く認識されています。また、エネルギー資源の合理的利用は二面的課題と見なせます。第1はエネルギーが源として有限であることへの認識の高まり、第2はエネルギー調達コストの成熟した理解です。 世界的に、エネルギー消費の増大はその節約への懸念の高まりと表裏一体です。高価で急激な価格変動の影響を受けやすいだけでなく、圧倒的多数のエネルギー源が非再生可能です。したがって、エネ
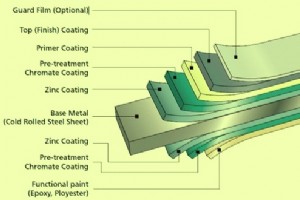
カラー塗装は、コイル形態で供給される鋼基材へ装飾的および/または保護的有機塗膜を施すことを指します。カラー塗装鋼はプリペイント鋼とも呼ばれます。 カラー塗装は塗料塗装であり、大気暴露から強腐食溶液への完全浸漬まで、幅広い腐食条件下で鋼に長期保護を与える特殊製品です。カラー塗装自体は基材鋼にほとんど強度を与えませんが、鋼を保護することでその強度と完全性を維持させます。 カラー塗装プロセス 鋼のカラー塗装は、鋼コイルを効率的に塗装する連続・高度自動化産業プロセスです。このカラー塗装施工プロセスでは、基材鋼が保護的・装飾的塗膜を得ます。このプロセスはデュプレックス塗装とも呼ばれます。 EN 1
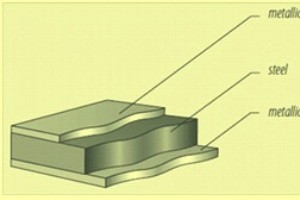
金属めっき鋼は、亜鉛、Zn/Al(亜鉛/アルミニウム)合金、Zn/Si(亜鉛/ケイ素)合金、純Alなどの層で被覆された鋼基材と定義されます。パッシベーションあり・なしの金属めっき構造の概略配置を図1に示します。 図1 パッシベーションあり・なしの金属めっき構造 鋼の金属めっきは、鋼の寿命と性能を向上させます。鋼を腐食から守る最も効果的かつ経済的な方法を提供します。金属めっき鋼は、高強度、成形性、軽量、耐食性、美観、リサイクル性、低コストというユニークな特性の組み合わせを提供します。 鋼の金属めっきプロセス 鋼の金属めっきには以下のプロセスがあります。 ホットディップめっきプロセス:
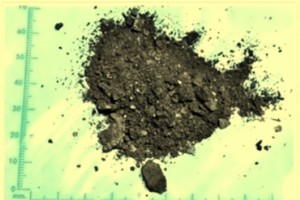
ミルスケールは熱間加工鋼の剥離性表面で、再加熱、コンディショニング、熱間圧延、熱間成形操作中の鋼表面酸化によって形成されます。製鉄所で発生する廃棄物の一つで、生産鋼の約2%を占めます。鋼処理中に形成される複数の異なる酸化鉄層からなる硬く脆い被覆で、主に酸化鉄で構成され、その他の酸化物やスピネル、元素、微量化合物を変動量含有します。鋼から容易に剥離します。 ミルスケールの特性 ミルスケールは通常圧延鋼に存在し、青色プライマーと誤認されやすいです。極めて高い表面温度と高圧延圧力の組み合わせにより、滑らかな青灰色表面になります。 目視検査では、ミルスケールは小粒子とチップからなる黒色金属粉末に見
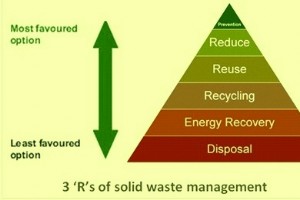
製鉄業は一般的に、様々なプロセスで材料を処理する過程で大量の固形廃棄物を生成します。これらの固形廃棄物には多くの価値ある製品が含まれ、経済的に回収すれば再利用可能です。世界の製鉄業界は、これらの廃棄物を100%活用するための革新的対策を多数講じ、さらに継続しています。最終目的は製鉄業の操業効率と経済性の向上です。これらの対策は廃棄物処分コストと環境汚染を削減するだけでなく、既存プロセスへの鉄鉱石・溶剤材料・燃料率メリットを大幅にもたらし、同等量の原材料を節約します。 製鉄業における廃棄物課題とトレンド 製鉄業は資本集約的かつエネルギー集約的で、生産量は極めて大きいです。業界内のプロセスチェー
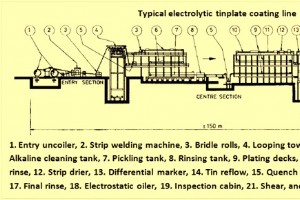
ブリキめっきは、鋼板に錫(Sn)を薄くめっきするプロセスで、製品はブリキ板と呼ばれます。主に防錆目的で使用されます。錫めっきを行う鋼板を黒板(ブラックプレート)と呼びます。クロム(Cr)とクロム酸化物を錫の代わりにめっきした場合、そのめっき鋼板は錫フリー鋼(TFS)と呼ばれます。 錫フリー鋼は、鋼板に電解クロム酸処理を施して製造されます。錫フリー鋼には、ポリエチレンテレフタレート(PET)やポリプロピレンフィルムをラミネートして、使用時の塗装・洗浄工程を省略することもあります。 歴史 ブリキ産業の基礎は、ニコラ・アペールが1810年に発明した長期保存可能な殺菌食品保存プロセスにあります。ア
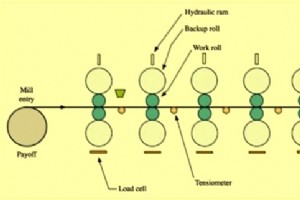
鋼の冷間圧延の主目的は、熱間圧延鋼帯(通常1.5〜5mm)を、熱間圧延機では通常達成できないより薄い厚み(通常0.12〜2.5mm)に減らすことです。厚み削減以外にも、表面仕上げの改善、厚み公差の向上、多様な「テンパー」の提供、物理的特性の改善、表面処理への準備などが目的です。 冷間圧延鋼板の優位性 冷間圧延により冷間圧延鋼板は大幅に改良された製品となります。厚み、形状、幅、表面仕上げ、その他特別品質特性を良好に制御でき、高度にエンジニアリングされたエンドユーザー用途のニーズに応えます。様々なエンドユーザー要求に応えるため、冷間圧延鋼板は冶金的に設計され、高成形性、深絞り性、高強度、高デント
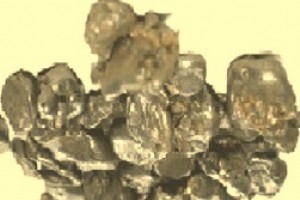
溶銑の顆粒化は、統合製鉄所において高炉(BF)で生産された余剰溶銑が製鋼工場で消費しきれない場合の処理方法です。溶銑から優れた化学的・物理的特性を持つ固体製品「顆粒鉄(GI)」を製造するコスト効率の良い方法であり、GIは鋼製造用の主要原料として使用できます。 顆粒鉄(GI)の特徴 GIの化学組成は顆粒化される溶銑と同一です。酸化やスラグ巻き込みがなく、金属含有率が高いです。図1にGIのサンプルを示します。 図1 顆粒鉄 GIプラントは、製鉄設備での生産と製鋼設備での溶銑需要のミスマッチを解消します。物流上、両施設の間に位置します。高炉からの余剰溶銑をGIプラントへ迂回させてGIを生産し
製造プロセス