工業製造
摩擦学(トライボロジー)の基礎 機械状態監視とメンテナンスにかかる支出は、製鉄所において大きなコストを占めます。摩擦学はこの支出削減に寄与します。「トライボロジー(Tribology)」は、1966年にイギリスのH.ピーター・ヨスト博士が造語した新しい用語です。「ヨスト報告書」がイギリス議会(教育科学省)に提出され、「摩擦学的原則と実践のより良い適用により、産業界で年間5億1500万ポンド以上の潜在的節約が可能」と示されました。しかし、摩擦学自体は新しい分野ではありません。 語源はギリシャ語の「トリボス(tribos:擦る、こする)」と接尾辞「オロジー(ology:〜の研究)」。したがって摩擦
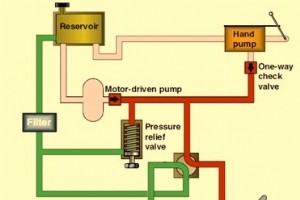
油圧と油圧システムの基礎 油圧とは、油圧作動流体を媒体として力と運動を生成し、動力を伝達する技術です。油圧システムは重機の運転に不可欠です。「油圧(hydraulics)」はギリシャ語の「水」に由来し、本来は静止および運動中の水の物理的振る舞いを研究する学問でしたが、現在では油圧作動油を含む全ての液体の物理的振る舞いを包含する意味に拡張されています。 油圧システムは産業界では新しいものではなく、多くの産業機械の運転手段を提供してきました。産業機械が高度化するにつれ、油圧動力を用いた新たなシステムが開発されています。現代の生産プラントや製造設備で使用され、鉄鋼業、鉱業、建設、マテリアルハンドリン
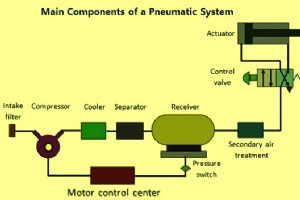
空気圧と空気圧システムの基礎 空気圧技術は、機械的作業の実行において長年にわたり重要な役割を果たしてきました。また、オートメーションソリューションの開発にも利用されています。空気圧システムは油圧システムと類似していますが、作動流体として油圧油の代わりに圧縮空気を使用します。 空気圧システムとは、圧縮空気を用いてエネルギーを伝達・制御するシステムです。様々な産業で広く使用されており、ほとんどの空気圧システムは圧縮空気の継続的な供給に依存しています。この供給は空気圧縮機(コンプレッサ)によって行われます。コンプレッサは大気から空気を吸い込み、レシーバと呼ばれる高圧タンクに貯蔵します。この圧縮空気は
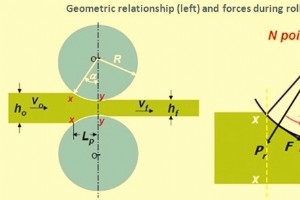
液体鋼は通常、連続鋳造機でビレット、ブルーム、スラブ形状に鋳造されます。一部プラントでは薄板やドッグボーン断面で連続鋳造されます。これら形状は、平滑または溝付き円筒形回転ロールを通す熱間圧延により、板、シート、ロッド、形鋼、チューブ等へ加工されます。 圧延プロセスは最も重要かつ広く使用される産業用金属成形操作の一つです。高生産と最終製品精密制御を提供します。1500年代後半に開発されました。金属加工プロセスで生産される全金属の90%を占めます。 鋼圧延は、鋼を一対の回転ロール間で通し、鋼を塑性変形させる金属成形プロセスです。塑性変形は回転ロールを通じて適用される圧縮力によって引き起こされます。
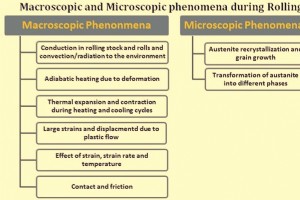
鋼圧延は、通常圧延素材と呼ばれる材料を、逆方向に同一周速で駆動される2本のロール間(一方時計回り、他方反時計回り)で通し、それらの間隔を入側断面厚さよりわずかに狭く設定して行います。この条件下で、ロールが材料を把持し、厚さ減少、長さ増加、おそらく幅わずかな増加で排出します。これは金属加工プロセス中で最も広く使用されるプロセスの一つであり、その高生産性と低運転コストによるものです。圧延は長さ方向に一定断面を持つ製品を製造できます。鋼圧延プロセスにより多くの形状と断面が圧延可能です。 鋼断面は通常、初期投入材と最終製品断面積の比率で決まる複数パスで圧延されます。断面積は各パスで減少し、素材形状とサ
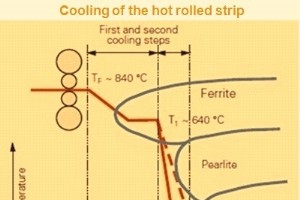
現代の熱間ストリップミル(HSM)は、従来型熱間ストリップミルと薄板圧延用ストリップミルのいずれかです。従来型熱間ストリップミル(HSM)の主機能は、半製品鋼スラブ(圧延品または連続鋳造品)を圧延温度まで再加熱し、大型モーター駆動の一連の圧延機スタンドで薄く長く圧延し、最終的に伸長した鋼板をコイルアップして取り扱いと輸送を容易にすることです。コイルはコイラーで内径750mm、外径最大2400mm、コイル重量制限は幅1cmあたり最大220kgで製造されます。熱間ストリップミルは、冷間圧延機、ストリップせん断・スリッター装置へのコイル供給、および完成品として顧客へ直接出荷する製品を供給します。ほと
高炉(BF)の再建または再ライニングコストは非常に高額です。したがって、高炉キャンペーン寿命を延長する技術は重要であり、積極的に追求される必要があります。 大型高炉は通常、単位体積あたりのキャンペーン産出量がわずかに高くなります。この違いは、大型高炉が一般により現代的な設計で、高度に自動化されているためです。統合製鉄所の存続が溶銑(HM)の継続的供給に依存するため、少数の大型高炉で構成されるプラントでは、長いキャンペーン寿命が極めて重要になります。 高炉キャンペーン寿命延長の技術分類 高炉キャンペーン寿命延長の技術は以下の3カテゴリーに分類されます。 操業実践 — 高炉プロセス制御はキャンペ
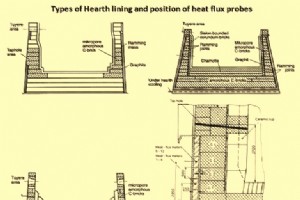
高炉(BF)の再建または再ライニングコストは非常に高額です。したがって、高炉キャンペーン寿命を延長する技術は重要であり、積極的に追求される必要があります。 大型高炉は通常、単位体積あたりのキャンペーン産出量がわずかに高くなります。この違いは、大型高炉が一般により現代的な設計で、高度に自動化されているためです。統合製鉄所の存続が溶銑(HM)の継続的供給に依存するため、少数の大型高炉で構成されるプラントでは、長いキャンペーン寿命が極めて重要になります。 高炉キャンペーン寿命延長の技術分類 高炉キャンペーン寿命延長の技術は以下の3カテゴリーに分類されます。 操業実践 — 高炉プロセス制御はキャンペ
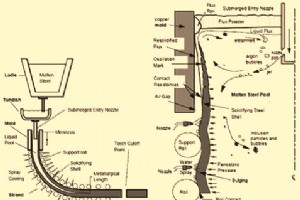
鋼の連続鋳造(CC)は、液体鋼を半製品(ビレット、ブルーム、ビームブランク、ラウンド、スラブ)に凝固させ、圧延機での後工程圧延に供するプロセスです。連続鋳造機の基本操作は、所定成分の液体鋼を、モールド操作、噴霧冷却ゾーン、矯正操作など一連の操作を通じて、所望形状・サイズのストランドに変換することです。成功する連続鋳造には、これらの操作における様々な条件下でのプロセス挙動を理解することが必要です。連続鋳造プロセスは基本的に以下のセクションで構成されます。 モールド上部に位置するタンディッシュ:製鋼レードルから液体鋼を受け、規制された速度でモールドへ供給 一次冷却ゾーン:水冷銅モールドで構成され
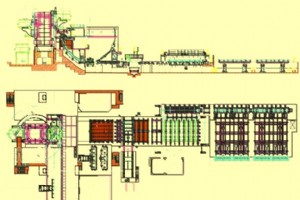
連続鋳造(CC)は、液体鋼を連続鋳造機内で移動させながら連続的に凝固させ、無限長の固体ストランドを製造する工法です。現代の製鉄所において、製鋼と熱間圧延を結ぶ主要なプロセスルートとなっています。典型的な連続鋳造機の断面図と平面図を図1に示します。 図1 典型的な連続鋳造機の断面図と平面図 連続鋳造機の種類 連続鋳造機は、厳密な垂直型から曲線型へと進化し、高い鋳造速度を維持しながら設置高さを抑えるようになりました。近年では、より高度な機械設計を採用した鋳造機が建設されています。これらの機械は、液体コア上での段階的矯正や段階的曲げなど、より高い鋳造速度と出力を達成するための複数の技術を適用してい
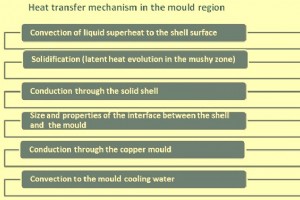
鋼連続鋳造時の熱伝達 鋼連続鋳造(CC)時、ストランド冷却とCCマシン沿いシェル成長の慎重制御は極めて重要。これら因子は鋳造鋼製品に形成されるクラック・他欠陥形成に重要役割果たします。欠陥フリー鋳造鋼製品確保には、ストランドを鋼種、鋼製品寸法、鋳造速度、CC機械設計依存パターンで冷却必要。一方、液体プール長制御は生産性観点からの鋳造速度最適化鍵要素。したがって熱伝達はCC機械操業で極めて重要役割、特にクラック感受性鋼種鋳造時。実際、熱伝達を支配する複雑なイベント系列を多様現象が同時制御。 タンディッシュ内溶鋼温度は典型的に液相線温度より30〜50℃高い。連続鋳造プロセス開始時、溶鋼が水冷モール
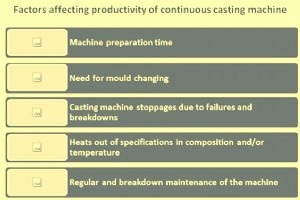
連続鋳造機における生産性と製品品質 連続鋳造は、溶鋼を半製品鋼材(ビレット、ブルーム、スラブ等)に凝固させ、熱間圧延ミルでの後続圧延のためのプロセスです。溶鋼連続鋳造は1950年代に商業応用導入されました。連続鋳造商業応用導入以来の比較的短期間で、プロセスは生産性向上と優れた製品品質達成に向けた幅広い新プロセス開発と共に進化しました。これら開発には連続鋳造機新設計概念、冶金実践、コンピューターシステムによるプロセス制御・自動化応用が含まれます。 これら開発の主原動力は、歩留まりと省エネで大幅改善可能であり、操業コストに劇的効果があることの認識でした。これら開発により、連続鋳造製品の主要品質改善
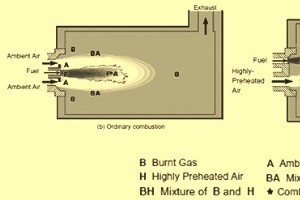
再加熱炉の燃焼システム 再加熱炉の主機能は、半製品鋼材(ビレット、ブルーム、スラブ、ラウンド等)の温度を典型的に1000〜1250℃の間まで上昇させ、熱間圧延ミルで希望断面・サイズ・形状に圧延可能な塑性状態にすることです。再加熱炉は冶金的・生産性理由からの加熱速度についても特定要件と目的を満たす必要があります。再加熱炉内では材料が連続流動し、炉内移動中に希望温度まで加熱されます。 熱間圧延操業では、最低コストと圧延ミル最適生産率で高品質再加熱半製品鋼材が要求されます。熱間圧延ミルで半製品鋼材加熱に使用される再加熱炉は大量エネルギーを消費し、同時に大量汚染物質を生成します。このため、エネルギー消
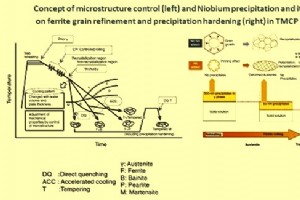
圧延ミルにおける熱機械制御処理(TMCP) 熱機械制御処理(TMCP)は、圧延ミルでの熱間変形プロセスを制御することで材料の機械的特性を改善するために設計された技術です。これはもともと製品の要求外形を生産するために設計されました。制御圧延、制御冷却、直接焼入れはTMCPの典型的例です。このような処理は、熱間変形後の熱処理を最小限化または排除することで製鋼時のエネルギーを節約し、高級鋼の生産性を向上させます。通常合金設計の変更を必要とし、熱間変形プロセス自体の生産性を低下させることがありますが、同時に合金添加総量を削減し溶接性を改善し、場合によっては鋼に新たな有益特性を生み出すことが可能です。
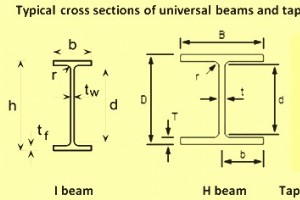
ユニバーサルビームとその圧延 ユニバーサルビームは平行フランジビームまたはワイドフランジビームとも呼ばれます。ユニバーサルビームの断面形状はI型またはH型です。H型ビームはユニバーサルコラムとも呼ばれます。ユニバーサルビーム断面の水平部分をフランジ、垂直要素をウェブと呼びます。HビームはIビームよりフランジが幅広です。ユニバーサルビームは通常構造用鋼から圧延され、建設と土木工学で使用されます。ユニバーサルビームは最も効率的な断面プロファイルを持ち、大部分の材料が中立軸から離れた位置にあるため高い二次モーメントを持ち、剛性が高く、曲げとたわみに対する抵抗が大きいです。 Hビームは幅と深さが等しい
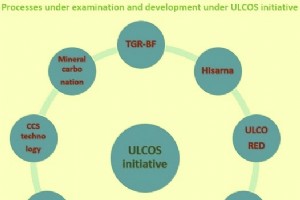
超低二酸化炭素製鋼 - ULCOS 気候変動は、世界の鉄鋼業界によって25年以上前から主要な環境課題として認識されてきました。2007年の気候変動に関する政府間パネル(IPCC)の調査結果よりもずっと以前から、主要製鉄会社は鉄鋼生産時に排出される二酸化炭素(CO₂)への長期的解決策が必要だと認識していました。 その結果、鉄鋼業界はエネルギー消費改善と温室効果ガス(GHG)排出削減に極めて積極的に取り組んできました。 世界鉄鋼業界に最も関連する温室効果ガスは二酸化炭素(CO₂)です。世界鉄鋼協会(WSA)によると、平均して粗鋼1トン生産あたり1.8トンのCO₂ガスが排出されます。国際エネルギー機
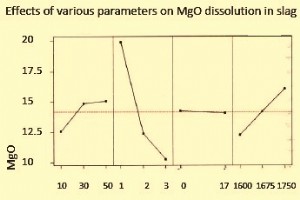
転炉製鋼におけるスラグの役割 酸素転炉プロセスは、炭素鋼と低合金鋼生産の主要製鋼プロセスです。このプロセスは本質的に、高炭素銑鉄(HM)を低炭素溶鋼に精錬する酸化プロセスです。酸化プロセスは転炉に酸素を吹き込むことで行われます。これにより転炉浴内の液体鉄とその他の金属・非金属不純物が酸化物を形成し、溶鋼より軽いため浴表面に浮上します。これら酸化物の総称が「スラグ」です。一部の酸化物は酸性で、転炉の塩基性耐火物と反応するため、転炉耐火物保護のために石灰と焼成ドロマイトを用いた塩基性スラグが通常作られます。酸素は炭素と反応してガスを生成し、液体スラグの発泡と製鋼に必要な化学エネルギーを提供します。
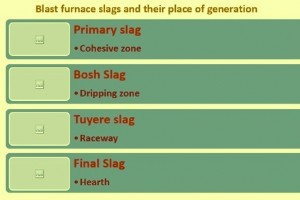
スラグと高炉製鉄における役割 高炉(BF)は、製鋼所で使用される様々な反応器の中で最も古い(700年以上の歴史)ものです。銑鉄(ホットメタル)の生産に用いられます。高炉は複雑な高温逆流反応器で、シャフト形状をしており、鉄原料(鉱石、シンター/ペレット)とコークスがフラックス材料(石灰石、ドロマイト等)と共に炉頂から交互に装入され、炉内に層状バーデンを形成します。予熱空気が炉下部のチュイエールから吹き込まれ、コークスと反応して還元ガスを生成します。下降する鉱石バーデン(酸化鉄)は上昇する還元ガスで還元され、溶融して銑鉄を生成します。ガング鉱物とコークス灰はフラックス材料と溶融してスラグを形成しま

線材と線材ミル 鋼線材は鋼鉄業界の主要製品として多用途に使用されるオールラウンダーです。ファスナー、ばね、ベアリング、ワイヤロープ、チェーン、ケーブル、金網、フェンス、タイヤコード、鉄道枕木用補強材など多岐にわたります。自動車、化学、発電、機械工業向け部品にも用いられます。冷間圧延鋼板、厚板、管、形鋼など他の鋼製品とは異なり、線材は熱間圧延のまま最終製品として使われることは稀で、専門工場で熱処理、鍛造、線引きなどのいわゆる後工程(二次・三次加工)を経て機械部品に加工されます。線材は一般的に特定径まで引き抜かれた後、二次加工で鍛造やその他成形加工を受けます。多くの場合、これらの成形加工前の線材サ
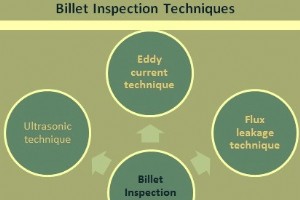
ビレット検査・調質設備 鋼棒や線材の相当部分は、二次・三次加工を経て自動車の安全関連部品に使用されます。これらの鋼材には、二次・三次加工時の加工性や機械部品としての使用条件を考慮し、多様化する品質要求が求められています。また、鋼棒・線材の全長にわたる品質保証の必要性も高まっており、製鋼所には極めて厳しい品質基準の適用が求められています。このため、鋼棒・線材の出発原料であるビレットの検査・調質の信頼性が、一層重要になっています。 用途に応じて、ビレットには表面検査と調質が行われ、表面欠陥を最小限に抑えます。標準的な検査方法は、白色光下での目視検査や、黒色紫外線照射下での湿式磁粉検査です。通常、製
製造プロセス