工業製造
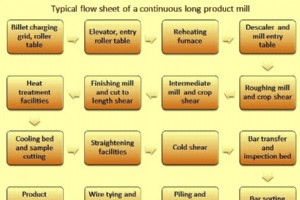
長尺製品とは、(i) 鉄筋、(ii) 丸鋼、平鋼、角鋼、六角鋼などの形鋼製品、(iii) アングル(等辺・不等辺)、チャンネル、ビーム、ティー、特殊形鋼などの形鋼、(iv) 線材などを総称する名称です。長尺製品を圧延するミルを長尺製品圧延ミルと呼びます。圧延製品に基づき、 merchant bar mill(一般形鋼ミル)、bar and rod mill(棒鋼・線材ミル)、light section mill(軽形鋼ミル)、rebar mill(鉄筋ミル)、light merchant mill(軽量形鋼ミル)、special bar quality (SBQ) mill(特殊棒鋼ミル)、w
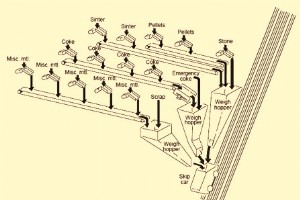
高炉(BF)で銑鉄(HM)を生産するには、(i) 焼結鉱、ペレット、調質塊鉱(サイズド鉄鉱石)などの鉄系原料、(ii) 高炉用コークス、ナットコークス、粉末石炭などの燃料・還元剤、(iii) 石灰石、ドロマイト、珪石などの溶剤、(iv) マンガン鉱、チタン鉄鉱などの雑材(添加剤)が必要です。これらのうち粉末石炭はノズルレベルから高炉に吹き込まれますが、それ以外はすべて炉頂から装入され、ストックハウスを通じて処理されます。 高炉装入システムの構成 高炉装入システムは、ストックハウスシステムと炉頂装入設備の2つの主要エリアで構成されます。このシステムの目的は、原料を正確かつ一貫して、予測可能で制
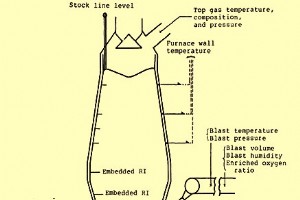
高炉(BF)は、チュイエールレースウェイからストックラインへのガス-固体対向流熱交換、融解帯からストックラインへの酸素(O₂)対向流交換原理で作動します。鉄系原料(鉄鉱石、焼結鉱、ペレット)、コークス、溶剤材料からなる固体原料を炉頂から装入し、通常O₂濃富化空気、場合により補助燃料を炉底付近チュイエールから吹き込みます。鉄系原料通常炉内滞留時間は最大8時間、ガスは数秒。しかし、炉床コークス滞留時間ははるかに長く、通常1〜4週間。液状銑鉄(HM)と液状スラグは、炉底複数タップホールから定期的にタッピング。スラグは銑鉄から分離、HMレードルで取扱。高炉は高生産性・低燃料比で柔軟・安定・高効率操業し
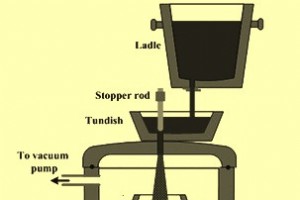
一次製鋼プロセス中、酸素(O₂)、水素(H₂)、窒素(N₂)などのガスが溶鋼に溶解します。これらガスは鋼の機械的・物理的特性に悪影響を与えます。液鋼中溶解酸素は分子状酸素として除去できず、その除去を脱酸と呼びます。H₂とN₂ガスの液鋼からの除去を脱ガスと呼びます。液鋼脱ガスプロセスは真空下で行われるため、液鋼真空脱ガスとも呼ばれます。真空脱ガスプロセスは鋼ティーミングレードルで実施されます。 液鋼からH₂とN₂ガス除去は必要です。両ガスとも鋼特性を害するためです。鋼中H₂溶解度は常温で低く、過剰H₂は凝固時に拒絶され、ピンホール形成と固化鋼中気孔を生じます。数ppmのH₂ガスでブリスター形成
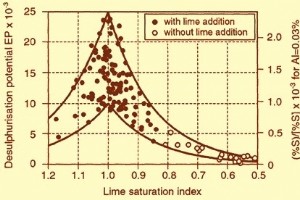
液体鉄(Fe)中の硫黄(S)溶解度はかなり高いですが、固体鉄中の溶解度は限られています。室温フェライト中で0.002%、約1000℃オーステナイト中で0.013%です。したがって、液鋼が冷却されると、硫黄は溶液から鉄硫化物(FeS)として遊離し、周囲の鉄と共晶を形成します。この共晶は鉄粒界に偏析します。共晶温度は比較的低く、約988℃です。Fe-FeS共晶は粒間結合を弱め、熱間変形温度で鋼特性が急激に低下する原因となります。 液鋼連続鋳造中、液鋼中の硫黄は(ⅰ)凝固時に望ましくない硫化物形成を促進し、鋼に粒状弱点と割れを生じさせ、(ⅱ)融点と粒間強度を低下させ、(ⅲ)鋼の脆性に寄与し応力集中
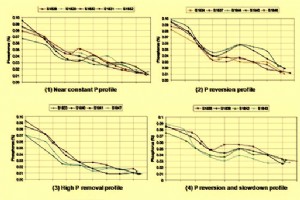
リン(P)が鋼特性に与える影響を表1にまとめます。Pは鋼特性に正と負の両方の効果を持つことがわかります。 表1 リンが鋼特性に与える影響 番号特性リンの効果 1強度強い正(フェライトを強化) 2ベイクハードン性正 3延性強い負 4ガルバニール粉化抵抗を改善可能 5リン酸塩処理性正 6エナメル a. フィッシュスケーリング負 b. ピックリング正 7溶接性0.1%未満では有害でない 8モータ積層板の鉄損強い負 9破壊靭性強い負 薄板、深絞り鋼、パイプラインなど高延性が必要な用途では、低リン鋼が必要です。過去には、低リン鉄鉱石が容易かつ安価に入手できたため、製鋼においてリン制御は大
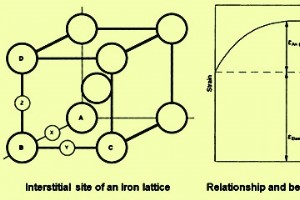
鉄鋼材料の機械的特性は、引張試験によって評価されることが多いです。この試験技術は十分に標準化されており、最小限の設備で経済的に実施できます。鉄鋼材料が構造用途に利用されるため、関連規格・基準の要求する引張特性、すなわち最低強度と延性レベルを満たす必要があります。このため、引張試験から得られる情報はしばしば十分に活用されていません。しかし、引張試験結果に影響を与える多くの冶金的相互作用を直接検討することで、試験データの有用性を大幅に向上させることができます。これらの相互作用を検討し、熱処理、表面仕上げ、試験環境、応力状態、予想される熱機械的曝露などの冶金・材料・用途変数と相関させることで、工学用
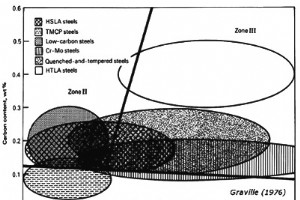
アーク溶接は、相互溶解によって鋼材を接合するプロセスです。通常、適合する溶加材を使用します。十分に接合された継手を得るには、継手表面を溶融温度以上に加熱し、溶融金属と完全に融合させる必要があります。溶融、凝固、固相変態を伴う冶金反応自体は珍しいものではありませんが、観察される温度と冷却速度は極めて厳しいものです。 活性ガスも存在し、溶融鋼に溶解する可能性があります。溶融金属を保護し合金化するためにフラックスが導入されます。一般的に継手は剛性があり、収縮や固相変態による寸法変化を拘束するため、降伏強度(YS)のオーダーで残留応力が発生します。冶金変化が平衡状態下で起こらず、応力が高いため、多く
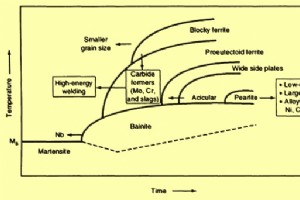
鋼溶接における熱影響部と溶接金属特性 炭素(C)鋼と低合金鋼の溶接時に、溶接金属と熱影響部(HAZ)の特性を制御する因子は多数あります。溶接金属とHAZは頻繁に「鋼溶接部」と呼ばれます。溶接プロセス、溶接消耗品、溶接パラメータもこれらの特性に影響を与えます。鋼溶接部の特性は、それらが頻繁にさらされる腐食性雰囲気と繰返し荷重によっても影響を受けます。 熱影響部 鋼選定時、HAZの特性は溶接金属より重要です。これはHAZの冶金的・機械的特性が選択鋼と直接リンクしているためです。しかし、これらの特性は溶接パラメータと溶接後熱処理(PWHT)によって調整可能です。また、HAZ特性に関連する冶金的・溶
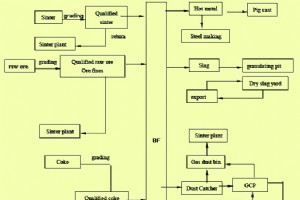
ミニ高炉と製鉄 ミニ高炉(MBF)は、一般に従来型大型高炉(BF)の縮小版と見なされています。これらの炉は小規模操業に理想的に適しています。実際、これらは現代的な従来型大型高炉の先駆けであり、より長い期間運転されてきました。MBFは多くの国にありますが、大部分は中国、インド、ブラジル、インドネシアに集中しています。プラント可用性とこの技術で達成された完成度により、MBFは製鉄の受け入れられたルートとなっています。さらに現在では、今日の現代大型炉の標準となった設計、装入、操業のほとんどの技術がMBFにも採用されています。 MBFは、るつぼ型ハースを持つ垂直シャフト炉です。鉄鉱石、還元剤兼燃料とし
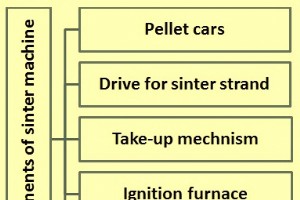
鉄鉱石のための焼結技術と焼結機設計の最適化 焼結技術は、その最も基本的な形では非常にシンプルで、20世紀初頭から使用されてきました。しかし、基本技術はシンプルであるものの、プロセス制御は極めて複雑な相互依存パラメータの数々に依存し、これらのパラメータが生産能力と焼結品質に及ぼす影響を徹底的に理解することが必要です。 基本的な焼結技術 焼結技術は基本的に鉄鉱石微粉の凝集プロセスであり、熱を利用してより小さな粒子の表面を溶融させ、それらを結合させてより大きな凝集体を形成します。典型的な焼結プラントは、焼結機を中心とした多数の連続運転ユニットで構成されます。簡略化されたプロセス順序は以下の通りです
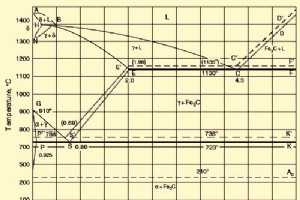
鋼の熱処理における冶金原理 鋼の熱処理は、鋼の冶金組織と特性に所望の変化をもたらすために行われます。熱処理により、鋼の特性は劇的に変化します。通常、鋼を高温のオーステナイト状態まで加熱し、準平衡条件下で徐冷すると、非常に安定した鋼組織が得られます。このタイプの熱処理は一般に焼鈍または正規化と呼ばれ、鋼内にロックインされた残留応力のレベルが低く、その組織はFe(鉄)-C(炭素)平衡状態図から予測できます。しかし、鋼に最も要求される特性は高強度と高硬度であり、これらは一般に高レベルの残留応力を伴います。これらは、オーステナイト状態からの非平衡冷却または焼入れによって生成される準安定組織によるもので
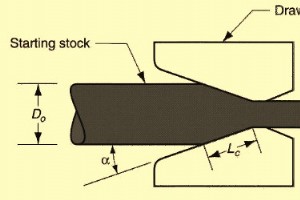
鋼棒から鋼線を引き抜くことは、棒の断面積を減らす金属加工プロセスです。同様に、より大きな直径の鋼丸鋼から棒鋼を引き抜きます。引抜き中は体積が一定であるため、引き抜かれた線や棒の長さは増加します。単一または一連の引抜きダイを通して線/棒を引くことで実施。一連の引抜きダイの場合、後続の引抜きダイは前のダイより小さい穴径を持つ必要があります。引抜きは通常室温で丸断面で実施されるため、冷間加工プロセスに分類されます。ただし、大径線では力を減らすため高温で実施可能です。 引抜きプロセスは最も頻繁に丸断面製造に使用されますが、角形やその他形状も引抜き可能。線/棒引抜きは商業製品を提供する重要な産業プロセ
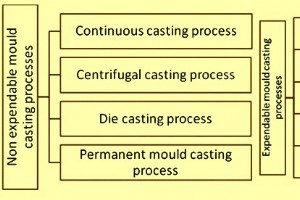
金属鋳造は、金属で作られた材料を製造するプロセスです。熱い液体金属の成形のための成形プロセスです。ニアネットシェイプ製品への最もシンプルで直接的なルートであり、しばしば最も安価です。液体金属を、所望形状の空洞キャビティを含む型(モールド)に注湯し、冷却凝固させるプロセスです。凝固した部品も鋳物(キャスティング)と呼ばれ、型から取り出しまたは排出されてプロセスが完了します。鋳造は、他の方法では困難または非経済的な複雑形状の製造に非常によく使用されます。 金属鋳造プロセス(図1)には、2つの明確な細分類があります。(1)非消耗型鋳造、(2)消耗型鋳造。さらに型材料(砂または金属)、注湯方法(重力
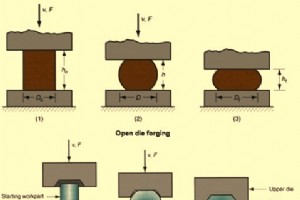
金属鍛造は、金属を大きな圧力で押し、叩き、または絞り込み、高強度部品である金属鍛造品に成形する変形プロセスです。鍛造プロセスは、金属を溶かして注湯する鋳造(ファウンドリ)プロセスとは全く異なります。 鍛造は、ダイスと工具を通じて圧縮力を加えることで、金属ワークピースの特定形状を固体状態で得る金属加工プロセスと定義されます。鍛造プロセス中、金属の制御された変形が起こります。鍛造プロセスは、ハンマーで叩くかプレスで押すことで達成されます。現代では、産業鍛造は圧縮空気、電気、油圧、蒸気で駆動されるプレスまたはハンマーで行われます。 すべての金属と合金は鍛造可能ですが、異なる金属・合金の鍛造性評価
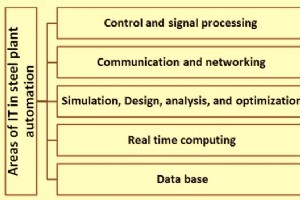
鋼は通常1%未満の炭素を含む鉄の合金です。その多用途な特性とリサイクル可能性により、鋼は現代産業社会における持続的発展の基盤材料です。装置・機械製造、橋梁・建築建設、電力・環境エンジニアリング、自動車・輸送産業など、ほぼすべての重要産業分野で幅広い用途を提供します。 鋼は現代においても最も重要な工学・建設材料であり続けます。鉄鋼業は非常にダイナミックな産業セクターです。資源・エネルギー効率の向上、排出削減、安全で健康的な職場環境の提供に向けた取り組みが継続されています。これを達成するには、今日の高度にダイナミックでインタラクティブなビジネス環境で優れた成果を上げる必要があります。市場状況、新
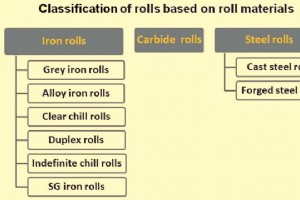
ロールは圧延機における主要かつ高コストな消耗品です。圧延機で鋼を圧延するために使用され、その性能は使用材料や運用中に受ける荷重など多くの要因に依存します。ロール設計は、圧延荷重、ロール強度、圧延用トルクの制限によって影響を受けます。平坦圧延の場合、ロール曲げ許容とロールのキャンバー(冠付け)も設計に影響します。ロール設計は、任意のパスで必要な荷重とトルクに対応しなければなりません。さらに、圧延シーケンス中に発生する最大荷重に対し、ロールの物理的寸法と材料が耐えられることを保証しなければなりません。ロール寿命に関わるもう一つの重要な要因は、ロール材料の耐摩耗特性です。 ロール材料 鋼の圧延にお
転炉製鋼(BOS:Basic Oxygen Steelmaking)は、純酸素(O₂)を、転炉(BOF)、LD転炉、または単にコンバーターと呼ばれる容器内の溶融金属浴に吹き込むことで鋼を製造するプロセスです。 製鋼の夜明け:ベッセマーからオープンハースへ 製鋼の歴史は19世紀に始まります。フランスのレオミュール(1772年)、米国のケリー(1850年)、英国のベッセマー(1856年)が、鉄合金の炭素含有量を制御することで銑鉄を改良し、真の鋼を作る方法を発見しました。化学者だったレオミュールは科学的好奇心からでしたが、技術者だったケリーとベッセマーは、産業革命が織機、蒸気機関、工作機械、鉄道を
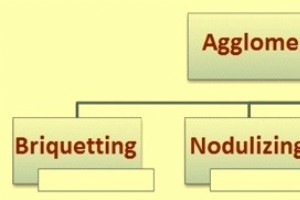
鉄鉱石の凝集プロセスには、大きく分けて4つのタイプが開発されてきました(図1)。それらは(1)ブリケッティング、(2)ノジュライジング、(3)シンタリング(焼結)、そして(4)ペレタイジング(造粒)です。 各凝集プロセスの概要 ブリケッティングは最もシンプルで、最も古くから適用されているプロセスです。微細な鉄鉱石に水やバインダーを添加し、高い機械的圧縮圧力で枕型のブリケットに成形します。 ノジュライジングでは、微粉鉱や精鉱に炭質材料を混合し、ガスまたは油で加熱した傾斜回転窯を通します。窯内温度は鉱石を軟化させるには十分ですが、溶融させるほど高くはありません。得られるノジュールは組成のばらつ
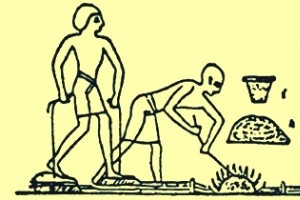
高炉製鉄の進化 最初の製鉄起源は、人類文明未記録歴史に隠されている。古代に鉄製品使用された最初証拠はエジプトから、ピラミッド2石継ぎ目間から鉄製工具発見。多く先史鉄製品起源は隕鉄と推定。隕鉄はニッケル(Ni)5〜26%含有、製錬鉄はNi微量のみ、隕石由来鉄製品と製錬鉄製品区別可能。 4000年以上前、人類隕鉄発見。しかし鉱山鉄鉱石から鉄生産開始までさらに2000年要した。インド最古製錬鉄出土品紀元前1800年頃。鉄製錬はアルメニアのカリベス人(ヒッタイト帝国臣民)で紀元前1500年頃実施とされる。帝国崩壊紀元前1200年頃、諸部族が製鉄知識携え欧州・アジアへ拡散。欧州・西アジア全域鉄加工知識究
製造プロセス