工業製造
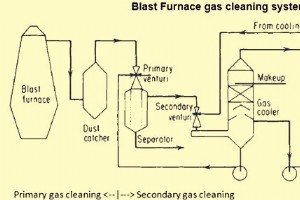
高炉ガス清浄化 高炉(BF)溶銑生産プロセスで炉頂発生ガスは、BFプロセス重要副産物。高炉トップガスはBF頂部温度・圧力状態で、通常粉塵・水分粒子汚染。このトップガスは相当熱量価値持ち、「生BFガス」または「汚染BFガス」と呼ばれる。組成・量は高炉技術プロセス性質と製鉄用原料タイプ・品質に依存。生BFガスをさらに利用するには、固形粒子含有量低減するプロセスシステムで清浄化必要。 トップガスは一酸化炭素(CO)含有、清浄後「高炉ガス」と呼ばれる。熱風炉熱風加熱用燃料ガス、製鋼所補助燃料として使用。BFガスを燃料ガス用いるには、生BFガス清浄化・冷却しガス量・水分含有量低減必要。事前冷却・ガス量削
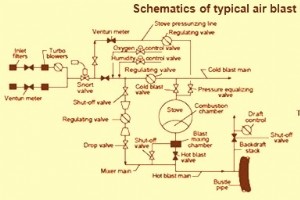
高炉用熱風システム 高炉(BF)は、鉱石負荷を還元ガスで還元し溶銑(ホットメタル)生成。還元ガスは酸素とコークス・石炭反応で生成。この酸素は濃富化熱風として、直管・ブローパイプ・チュイエール通じて高炉底部へ吹き込み分配。このセットはメインバッスルパイプ接続。BFプロセス用に濃富化酸素吹き込み空気量はエアブロワー供給。エアブロワーは大気から空気吸入、所要圧力へ圧縮。圧縮後約200℃まで上昇した圧縮空気を酸素濃富化し、熱風炉へ送り1200〜1250℃まで昇温。この熱風がホットブラストメイン経由バッスルパイプへ。現代大容量高炉熱風システムは、熱風温度最大1350℃、熱風圧力最大5kg/cm²(G)で
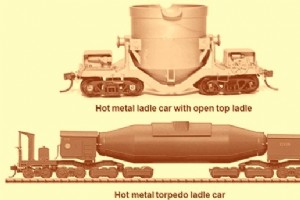
高炉銑鉄製造における溶銑取扱い 溶銑(HM)は、高炉(BF)内で降下鉱石負荷が上昇還元ガスにより還元され生成される。液体性状で高炉炉底に集積。炉底から一定間隔でタップホールより溶銑放出。大型高炉では典型的に溶銑タッピングレート7トン/分、液体タッピング速度5m/秒、タップホール径70mm、長さ3.5mで遭遇。溶銑タッピングレートはタップホール状態と長さに強く影響。一般にタップ溶銑温度は1420〜1480℃範囲で変動。 タップ溶銑は以下3段階で取扱われる。 鋳造室内での溶銑取扱い(タップホールから溶銑レードルまで) 溶銑レードルとその輸送 銑鉄鋳造機(PCM)での銑鉄(PI)生産、または製鋼工
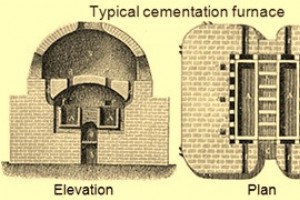
製鋼プロセスの発展 最古の鋼生産は、アナトリアの考古学遺跡から出土した鉄製品で、約4000年前、紀元前1800年頃のものである。ホラティウスはイベリア半島のファルカタなど鋼製武器を記し、ノリクム鋼はローマ軍で使用された。 南インドの「セリック鉄」(ウーツ鋼)の評判は、ギリシャ、ローマ、エジプト、東アフリカ、中国、中東で高まった。南インドと地中海の史料(アレクサンダー大王(紀元前3世紀)を含む)には、この鋼がギリシャへ贈呈・輸出された記録がある。スリランカの金属生産遺跡では、モンスーン風で駆動する風炉を用い、高炭素鋼を生産していた。タミル地方での大規模ウーツ鋼生産は、坩堝とアヴァラム植物などの炭
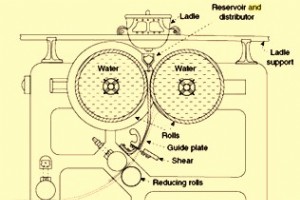
連続鋳造および関連技術の歴史的側面 鋼の連続鋳造(CC)技術は、溶鋼の凝固加工法として、酸素製鋼と比較してもそれほど長い歴史を持たない。製鋼の他のプロセスとは異なり、連続鋳造は液相と固相をつなぐ重要なリンクであり、冶金的効果と機械的課題の双方に同時に対応しなければならない。 連続鋳造は溶鋼を連続的に固体へと変換し、多様な重要な商業プロセスを含む。これらは大量の溶鋼を後工程向けのシンプルな形状に凝固させる最も効率的な方法である。世界鉄鋼業界におけるCC比率は現在、粗鋼生産量の約96%に達しており、1970年のわずか4%から大幅に向上した。 連続鋳造は、その定常状態の性質により他の凝固プロセスと区
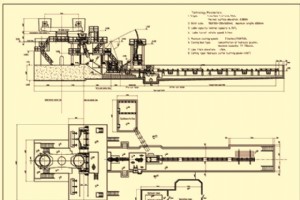
鋼ビレット連続鋳造 鋼連続鋳造は、溶鋼を連続的に金属ストランドへ凝固させるプロセスです。 ストランド寸法により、これら半製品はスラブ、ブルーム、ビレットと呼ばれます。 鋼ビレットは正方形断面で、一辺通常150mm以下。 軽形鋼圧延機、棒鋼圧延機、線材圧延機での鋼圧延原料、および特定製品鍛造原料として使用されます。 連続鋳造プロセスは1950年代に発明され、鋼生産性向上を目的としました。 以前はインゴット鋳造のみ利用可能で、依然としてメリットありますが、常に生産性要求満たすわけではありません。 以来、連続鋳造は歩留まり、品質、コスト効率改善のためさらに発展しました。 鋼連続鋳造は現在、全製鋼メー
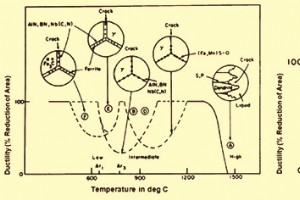
ビレット連続鋳造の重要側面 鋼ビレット連続鋳造は多数の因子に敏感な操作です。適切な管理下で、着実に、安全な鋳造製品を健全な鋼機械的特性で生産し、限定遅延で連続プロセスを確保するよう実施する必要があります。健全で連続的なビレット生産には、操業パラメータの良好な制御が必要です。 ビレット連続鋳造の重要側面は:(i) ビレット品質、(ii) マシン生産性、(iii) 製造コスト。高生産性と要求ビレット品質を運転コスト低減と両立させるため、性能パラメータ最適化が必要です。マシン可用性とプロセス信頼性はビレット連続鋳造における重要因子です。 ビレット連続鋳造は高柔軟性プロセスで、操作員は変化する要求に極
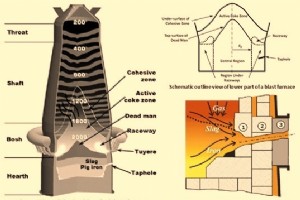
高炉操業における炉床、デッドマン、タッピングの重要性 鉄鉱石需要増大に伴い、鉱石品質悪化の傾向が見られます。鉱石品質悪化はスラグ量増大を伴うため、装荷下降と炉床液体流れに影響を与えます。これら条件は、ボッシュ、スタック、炉床ライニングに追加応力を与えるライニング摩耗メカニズムの触媒となります。タッピングは悪影響を受け、鋳造室のトラフとランナーはスラグ量増大でストレスを受けます。これら全てが高炉操業に圧力をかけています。 劣悪鉱石品質が高炉操業に与える影響 スラグ量 — 劣悪鉱石はより多くの不純物を炉内に持ち込み、スラグ量増大を招く 熱負荷 — 追加スラグ溶解と適切流動状態維持に大量熱が必要と
電気アーク炉製鋼技術の発展 製鋼技術の発展は多くの要件を満たすために進められます。これら要件は以下の4グループに分類できます。 異なる鋼種の要求品質を生産するために必要なプロセス要件を満たすこと 製造コスト管理のための経済的要件を満たし、生産鋼製品を競争力あるものにすること 規制当局が設定する排出基準を満たすこと 作業員が危険、ストレス、負担なく作業できる健康・安全要件を満たすこと 電気アーク炉(EAF)を理解するには、電気アークとは何かを理解する必要があります。電気アークは、小さな隙間(通常は通常大気)で隔てられた2電極間の電気放電形態です。最もよく知られた例は雷です。アーク溶接経験者も
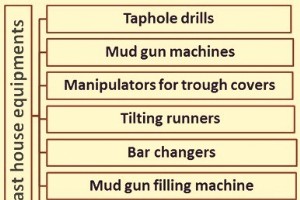
高炉鋳造室設備 高炉の鋳造室床は、常に高炉内で最も危険な作業場所の一つです。有毒ガス、ヒューム、粉塵を含む雰囲気での作業に加え、作業員は熱い銑鉄とスラグのランナー、溶銑が充填されたレードルの近くで重労働を強いられます。鋳造室設備が発明・設置される前は、タップホールの開閉は手作業で行われていました。開孔は鋼棒とスレッジハンマーで、閉孔は粘土や耐火物を少量ずつタップホールに繰り返し突き固めることで、やはり長く重い棒を使って行われていました。さらに、高炉ではブラストを停止しなければならず、高炉圧力に対抗してタップホールを適切に閉じることが不可能だったためです。この送風停止は定期的な生産損失をもたらし
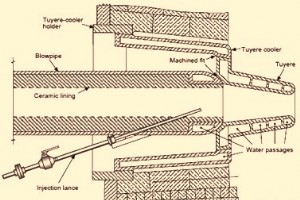
高炉ノズルとノズルストック 高炉(BF)の目的は、鉄鉱石ラムプ、シンター、ペレット、コークス、吹込燃料から銑鉄(溶銑)を取り出すことです。この目的は、高炉内部柱を下降する鉱石・コークス装荷層を通じて、高温富化空気流(熱風)を通過させることで達成されます。熱風と補助燃料は、BF周囲に配置されたノズル(チュイエール)から高炉内に吹き込まれます。 炉床壁上部のノズルゾーンには、熱風を炉内に導入するためのノズル開口部があります。このゾーンの炉殻(ジャケット)には鋼補強開口部があり、その中に銅(Cu)冷却エレメントが設置されます(図1参照)。ジャケット内の鋼補強部はノズルクーラーホルダーと呼ばれます。ク
高炉大修理のためのサラマンダータッピング サラマンダーとは、高炉のタップホールより下部にある炉底・炉床内の全液体・固形物質を指します。サラマンダーには溶銑・スラグ、および固体銑鉄・スラグ・コークス/炭素の混合物が含まれます。高炉の正常操業中、炉底と炉床には「デッドマン」とサラマンダーが存在します。 高炉を再耐火物構築(リライニング)する際、炉底と炉床の全構成物を完全に除去する必要があります。部分的リライニングやタップホール修理時にもこれらを除去することが望ましく、これはこれら部分修理時の安全な作業条件を確保し、炉床耐火物への繰り返し冷却・加熱による損傷を防ぐためです。炉底と炉床の全構成物除去は
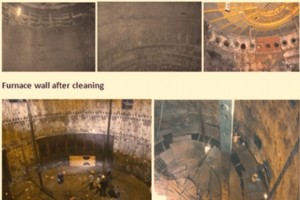
高炉の大修理 高炉の大修理とは、高炉の一操業サイクル(キャンペーン)終了後に実施される修理のことです。大修理では主に以下の作業が行われます:(i) 炉の再耐火物構築(リライニング)、(ii) シェル損傷部位の修理、(iii) 全設備の大規模改修と摩耗部品の交換、(iv) 陳腐化した、または耐用年数を終えた設備・計器・自動化機器の交換、(v) 直前のキャンペーン運転中に必要性が認識された改造工事。 高炉のキャンペーンは長期間(10〜20年)続くため、この間に技術革新が進みます。したがって、大修理の際にこれらの技術的アップグレードを高炉に取り入れる必要があり、これにより新キャンペーンで高炉を最新の
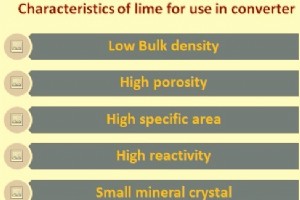
コンバーター製鋼用石灰の品質 石灰は融点2,572℃の白色結晶性固体であり、塩基性酸化物として酸性酸化物(例:シリカ)と反応します。石灰石(CaCO₃)を900℃以上(通常1,100℃)で加熱(焼成)して生成される酸化カルシウム(CaO)です。 CaCO₃(s) + 熱 = CaO(s) + CO₂(g) この反応は可逆的で、酸化カルシウムは二酸化炭素と反応して炭酸カルシウムを形成します。生成された二酸化炭素を混合物から排出することで反応は右向きに進行します。 消石灰Ca(OH)₂は、石灰と水の反応(消化)によって生成されます。消石灰はスレークドライムとも呼ばれます。 CaO + H₂O =
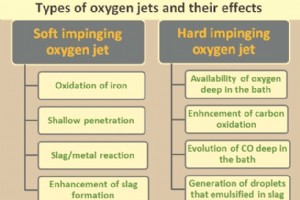
転炉製鋼における酸素吹き 転炉製鋼では、溶銑中不純物(C、Si、Mn、P等)除去のため酸素(O₂)を溶銑へ吹き付けます。水冷ランスで超高速酸素ジェットを溶湯へ噴射し鋼製造。1950年代トップブローコンバータプロセス商業化・最大50トン限定期は単一穴ランスタイプ使用。経時と共にコンバータ大型化→ランスチップ穴数増加(浴表面大面積へO₂均一分布必要)。 高品質鋼(低不純物)要求増大に伴い、転炉製鋼用O₂超高純度必須。製鋼用O₂最低99.5%純度、理想的99.7〜99.8%。残部: N₂ 0.005〜0.01%、残りAr。 トップブローコンバータでは、水冷ランス先端収束拡散ノズルから超音速O₂ジェッ

基本酸素コンバータ耐火物ライニング寿命影響因子 基本酸素コンバータのライニング寿命、信頼性、コストは、基本酸素プロセス採用製鋼ショップの円滑操業に不可欠。ライニング寿命延長→コンバータ可用性向上→生産性向上。 高炉ライニング寿命達成の3重要因子(図1): 耐火物品質とコンバータ内配列パターン 操業プラクティス ライニング摩耗監視と耐火物ライニングメンテナンス実践 改良耐火材料開発、プロセス制御改善、キャンペーン中メンテナンス改善組合せで、基本酸素コンバータライニング寿命延長可能。 図1 基本酸素コンバータライニング寿命影響因子 現在例外なく基本酸素コンバータはマグネシアカーボン(MgO

コークス製造における石炭ブレンドへの石炭選定 石炭ブレンドは、高コストなプライム/ハードコーキングコール比率を下げ、ミディアム/ソフトコーキングコールで置換する経済的観点から必要です。一部コークス炉プラントでは非コーキング/蒸気石炭少量ブレンド実績もあります。 副生成物コークス炉用適正石炭ブレンド選定は、以下多様要件充足必要でコークス製造者にとって常に大きな挑戦です。 石炭調製時破砕要件充足: 全成分が過剰破砕・不足破砕されないこと。装入用サイズドブレンドは密度、フロー、粒度分画要件充足。 BFコークス品質要件充足に必要なコーキング・ケーキング特性保有: BFコークス三大品質要件 (i) B
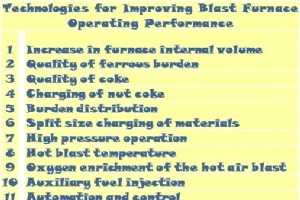
高炉操業性能向上のための技術 高炉(BF)は未来への投資です。したがって、全設備・システム・部品の適切な寸法設計と、所望生産・品質を保証する技術導入により、高炉操業性能向上を図る必要があります。これは特に高炉が大修理(キャピタルリペア)を行う際に顕著です。大修理時に操業性能向上技術を導入することは、高炉性能への新たな要求、作業員安全、メンテナンス低減、環境コンプライアンスにも対応できます。 高炉オペレータの主要課題は、均一品質・最低コストで溶銑を製鋼ショップへ継続的・確実に供給すること。溶銑生産中断は下流工程の潜在的停止を招きます。ダウンタイム最小化しつつ、キャンペーン寿命最大化必須。操業パラ
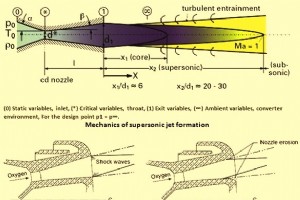
酸素吹きランスと転炉での役割 基本酸素炉(BOF)製鋼では、水冷ランスを用いて超音速酸素ジェットを溶湯へ吹き付け精錬を行います。酸素ジェットの速度(運動量)により液状スラグと金属が貫通され、比較的狭い領域で酸化反応が促進されます。酸素ジェット速度と貫通特性は、ノズル(ランス先端)設計に依存します。 BOFコンバータのトップブローイングランス酸素ジェットは、酸素と浴攪拌エネルギーの供給源として機能します。トップブローイングランス酸素ジェットに関わる主要な炉内現象: 酸素ジェットと溶銑の物理的相互作用によるキャビティ形成、溶銑攪拌、スピッティングとダスト発生、脱炭生成COガスの後燃焼(酸素と反応)
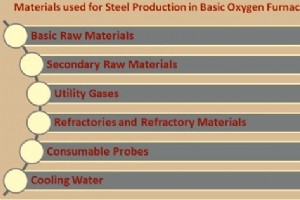
転炉(BOF)製鋼プロセスで必要な材料 転炉(BOF)製鋼プロセスで溶銑を生産するために必要な材料は以下の通りです(図1)。 基本原料: 溶銑、スクラップ、石灰等 副原料: 脱酸剤、 carburizers(炭素添加剤) ユーティリティガス: 酸素、窒素、アルゴン等 耐火物・耐火材料: 裏込め材、ガンニング材、パッチング材等 消耗プローブ: 温度プローブ、サンプリングプローブ等 冷却水: 酸素吹きランスおよび排ガス冷却用 図1 転炉での製鋼に必要な材料 基本原料 BOFコンバータでの製鋼に必要な基本原料: 高炉からの溶銑(ホットメタル) 鋼スクラップおよび/またはその他の金属鉄源 鉄
製造プロセス